刚推车间的门,冲压线的低频嗡鸣还裹着机油味往鼻子里钻,旁边检测工位突然爆一声尖脆的“嘀——”,操作员头都没抬,手腕一翻就把刚出来的饰板扒拉进了次品筐。这是我逛过几百次的车间日常,大部分人路过都只会扫一眼,觉得这活不就是凑上去看有没有划痕吗?哪有什么技术含量。
别拿人眼的标准,去套机器的检测逻辑
说实话,我刚入行的时候也这么想。
带我的老师傅当时就扔给我一筐挑剩下的次品,让我找不同。我凑在灯光底下翻了十分钟,眼睛都酸了,才找出三个带划痕的。结果老师傅伸手从筐底摸出来一个,指着分型面那道细得跟头发丝似的边——0.1毫米的飞边,人眼盯着看半小时就会开始漏判。
这种飞边摸上去都划手,要是流到后面装配环节,轻则刮花相邻的零件表面,重则扎破装配工人的手套。还有那种表面的缩印,斜着光才能看见的小凹坑,人眼在车间顶灯下站半小时,瞳孔都适应了固定亮度,根本分辨不出来。
我之前带过个刚毕业的小孩,上来就说这检测机器太贵,不如多招俩工人轮班盯着。结果他自己扛了一上午的检测岗,中午吃饭的时候眼睛都红了,下午复盘的时候发现,他漏了快两成的次品。
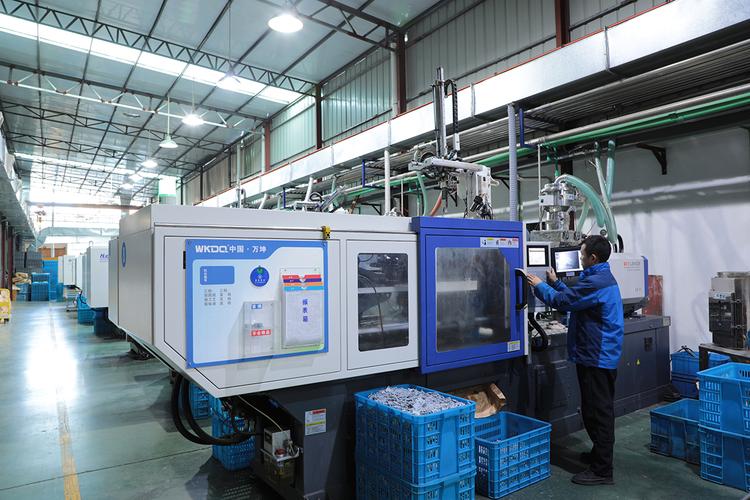
别觉得这是他不认真。人眼的注意力极限就那么多,连续盯着同个平面看二十分钟,视觉疲劳上来,连有没有划痕都分不清楚。机器不一样,只要参数调对了,24小时盯着,每一秒的识别精度都不会打折扣。对吧?你要是真在车间站过就知道,连续盯三个小时的平面,看什么都是花的。
那些你以为的“玄学”,其实都是调出来的参数
很多人觉得这机器开了电源就能自动干活,哪知道背后全是跟车间环境死磕出来的细节。
就拿最常见的光源来说,不同的瑕疵,得配不同角度的光,不是随便拿个灯照就行。找表面的细划痕,得用斜着打过去的硬光,划痕凸起的边缘会反光,哪怕细到跟铅笔印似的,机器也能一眼抓出来;找那种平面上的缩印、凹坑,就得用低角度的漫射软光,不然正光打上去,整个平面亮堂堂的,凹下去的地方根本没有明暗差,拍出来的照片跟完美的标准件没区别。
我见过最离谱的一次,隔壁班组换了新批次的原料,图省事直接把上个月的参数导到机器里,结果一上午报了几百个次品。操作员蹲在地上翻了半小时,越翻越气——一半的所谓“划痕”,根本就是车间顶灯在塑料件光滑表面上的反光。
那叫一个乱。
最后调了半个多小时的光源角度,把顶灯的反光挡在拍摄范围外,误判率直接掉回了正常水平。
你要是见过调参数的过程就知道,哪有什么玄学。无非是把标准件、各种已知的次品样挨个摆到检测台上,让机器把每一种瑕疵的特征都记牢,再一点点把光源、曝光、灵敏度调到适配当前车间的光线、当前零件的表面材质。
不过话说回来,参数也不是一劳永逸的。换了模具、换了原料批次,哪怕是车间里的灰尘多了一点,都得重新校准一遍。
真遇到机器“看走眼”的时候,先别急着骂设备
干这行久了,最烦听到有人一看到机器报误判,就骂算法垃圾、设备买亏了。
大部分误判,根本不是算法出了问题,是现场的环境变了。
我上次就碰到过一次怪事。刚上班的时候机器一切正常,检测准确率高得很,到了下午两点开始不停报错,隔十秒就报一个“表面划痕”。我绕着机器转了三圈,擦了镜头,核对了参数,连传送带的速度都调了两遍,还是不对。最后抬头才发现,西边的太阳斜着从窗户照进来,刚好在检测台的位置投了一道亮条,落在刚送过来的塑料件表面。
拉了个遮光帘,立刻就正常了。
还有更常见的,比如镜头上飘了一层注塑机喷出来的脱模剂油雾,拍出来的画面模模糊糊的,自然认不准;传送带歪了个小角度,零件送上来的时候斜了十度,本来应该正对镜头的检测面,歪到了一边,机器自然会把边缘的飞边当成整体的变形。
别觉得机器万能。有些特别细微的瑕疵,刚好在零件的边角位置,是镜头的拍摄盲区,这时候还是得靠现场的人补位。机器是帮人扛住了重复盯岗的疲劳,不是代替人所有的判断。
刚才路过检测工位,又听到那声“嘀——”,操作员把带飞边的零件扒进筐里,伸手按了下复位键,机器的绿灯又亮了。车间里的嗡鸣还在转,没人停下来纠结这声提示音到底准不准,毕竟大家都知道,这一下的停顿,总比流到客户那边被退回来整车货强。
作者|制造
排版|制造
审核|阿辰