上周带刚毕业的实习生逛试验台,刚拐过安全门就听见”哐当”一声巨响,小伙子吓得把手里的记录板都掉地上。我顺着声音指过去,穿藏青工装的试验员正蹲在地上捡碎成三瓣的铝合金支架,旁边的液压钳还在往下滴冷却油。
他盯着地上的碎块愣了三秒,转头问我:”好好的新零件,为啥要砸成这样?”
这也是很多第一次来车间的人会问的问题。在大家的印象里,零件生产出来就要干干净净装到设备上,谁没事把刚做好的新件往地上砸、往断了掰?
没人要的”废品堆”,是产线的保命符
很多人觉得破坏性测试是纯纯的成本浪费。设计部熬了几个月改出来的新结构,精度卡到丝级,表面的氧化膜都没蹭掉,试验员上去就给加额定载荷往断了压,换谁看着都心疼。
我刚入行的时候也有这想法。直到亲眼见过一批没做破坏性测试就流去配套的安全卡扣——静拉测试都过了,表面看着严丝合缝,结果装到设备上遇到一次急刹,锁舌直接脱开,连带的售后损失,够整个试验室做一整年的测试。后来拉回来的残件拆开来才发现,锁舌的倒角差了不到0.2毫米,静态受力的时候卡得死死的,一有动态冲击直接滑开。
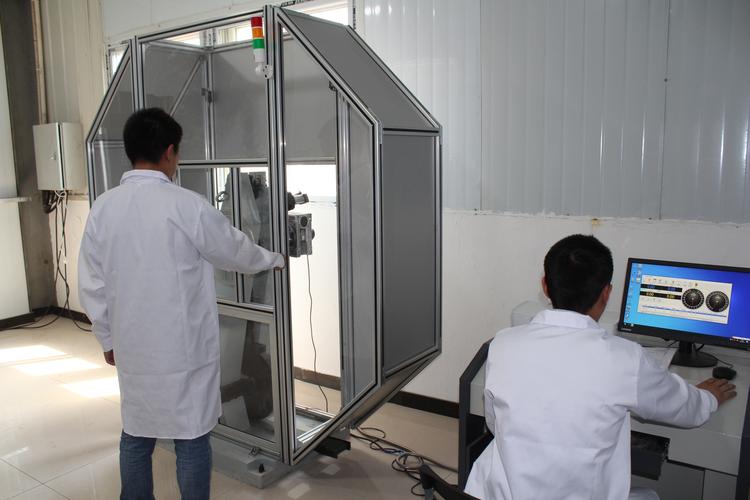
说穿了,破坏性测试从来不是为了把零件弄坏取乐,是要在零件流到用户手里之前,把所有藏在结构里的雷全部提前排掉。你在电脑上建再精细的模型,算出来的应力分布永远跟实际的材料缺陷、焊接余高、加工毛刺对不上,这些藏在细节里的东西,只有你真的把零件加载到断裂,才能看得到它最脆弱的位置到底在哪。
真的。
你不提前把它掰断,等装到用户车上、装到高空作业平台上断,那才是真的闯祸。
那些看起来”过了”的测试,其实全是及格线
别以为破坏性测试就是”往死里造,直到零件断了就算完”。这里面的讲究,比你按标准做的常规检测多得多。
通常我们做测试,加载的强度要比用户实际遇到的极端情况再高个两三成。比如用户最多在30度的斜坡上扛着满载荷走,我们就把试验架抬到40度,反复循环加载,直到零件出现肉眼都看不见的微变形——很多时候试验员看表面零件完好,其实贴在焊缝位置的应变片早就飘红了。
之前有个新来的设计,拿着测试报告找我拍桌子,说我们故意把加载值设超了,卡他的设计。我把他拉到试验台旁边,指着监控画面里他设计的那个支架——在额定载荷下,连接焊缝的位置已经出现了长度快半厘米的裂纹,只是外面刷的黑漆把裂纹盖住了。他当时脸都白了,回去改了三天焊缝的坡口角度。
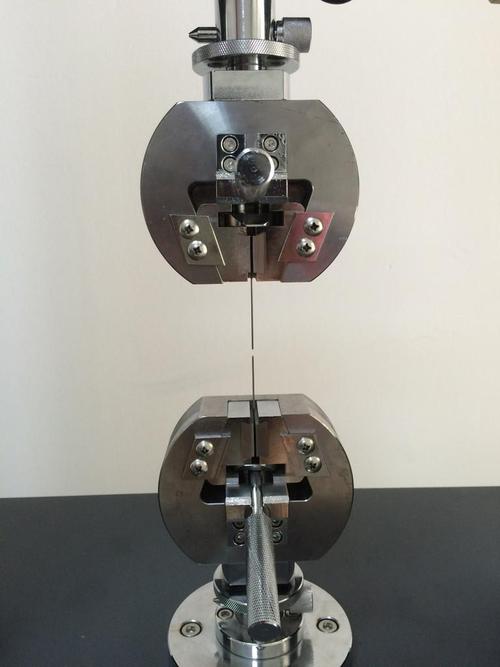
说实话,我们从来不会因为零件”坏了”就打回去重做。我们要的不是零件能扛住多大的力,是要看到它从开始加载、到出现微裂纹、到裂纹慢慢扩展、到最终断裂的整个全过程。哪个位置先裂,裂的速度有多快,断裂的时候是脆生生的一下断开,还是慢慢变形到没法用——这些信息,比任何合格单都值钱。
最值钱的从来不是完好的零件,是碎掉的那堆
很多人觉得测试完的残件就是垃圾,扫去废品站称斤卖就完了。根本不是。
我们试验室的铁皮柜里,存了快十几年的碎零件,每个都贴了个小标签,记着当时的加载速度、环境温度、断裂位置。有时候新的设计改了结构,翻出来之前的碎件对比下断口,就能少走半个月的弯路。
别觉得这是瞎攒破烂。上次有个批次的材料换了供应商,拉伸测试的时候断口跟之前的完全不一样——之前是韧性的杯锥状断口,这次是平平整整的脆性断面,我们赶紧把这批料扣下来复检,才发现对方为了降成本,把材料里的合金成分调差了,真装到设备上,遇到低温环境直接就脆裂了。
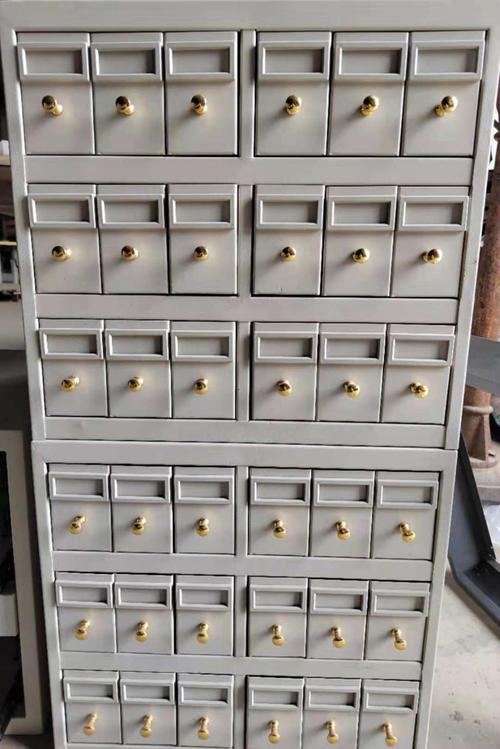
最有价值的测试结果,从来不是”零件完好通过测试”的合格单,是那些碎掉的、裂掉的、变形到没法复原的残件背后藏着的失效原因。你知道它在哪会断、为什么会断,才能在设计的时候提前把那个位置补强,而不是等零件出了厂,在用户那边出了问题再追悔莫及。
不过话说回来,很多人算这笔账的时候总觉得不划算。一个零件几块钱的成本,真要是出了厂,在用户那边出了故障,赔的钱够你做几百次测试。更别说那种涉及人身安全的部件,真出了事,那是多少钱都兜不住的。
刚才试验室那边又传来一声脆响,应该是今天最后一组拉伸测试做完了。穿工装的试验员正拿着断下来的零件往标本柜走,鞋底在水泥地上蹭出沙沙的声响。
没什么惊天动地的大道理。
作者|制造
排版|制造
审核|小北