我没说话,递给他一把枪,让他对着废工件喷两枪试试。
不出三分钟,工件下半截顺着流了好几道漆痕,徒弟站那挠头。
你看,这就是外行对喷涂最大的误解。
握枪的手,藏着好几年的功夫
很多人觉得,不就是对准了喷吗?现在自动线那么多,还要手工干嘛?
说实话,真不是这么回事。
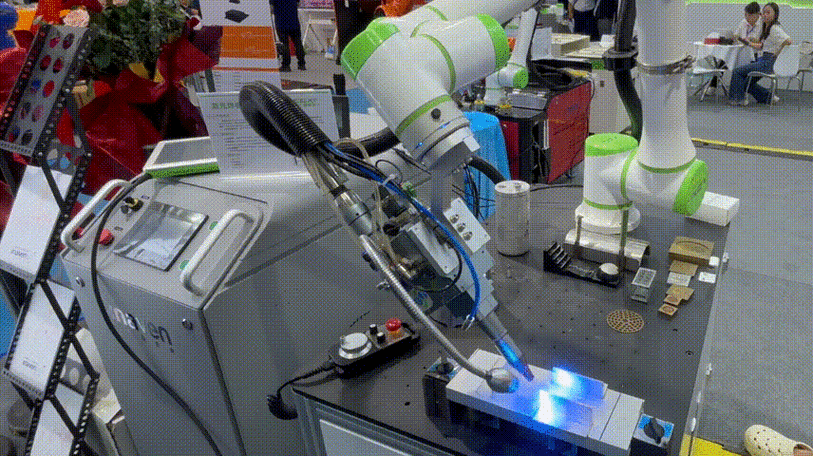
自动线走的都是预设好的路径,碰到带拐角、凹槽、不规则曲面的工件,总有喷枪扫不到的死角,这些地方,只能靠师傅手工补喷。
喷的时候走枪要直,速度要匀,每一枪重叠三分之一左右,快了露底,慢了积漆,稍微抖一下,就是一道印子,整件工件直接流挂报废。
我刚学的时候,第一天练拿枪,教练让我们端着装满水的喷枪站俩小时,胳膊抖得端不住饭碗,那滋味,现在想起来还酸。
看不见的气压,才是喷涂的核心
很多新手只盯着出漆量,不知道雾化气压才是最要命的。
气压太大,漆被吹成太细的雾,一半都飘到空气里了,不光浪费漆,对干活的人身体也不好,喷出来的漆面还会发虚,没有光泽。
气压太小,漆根本开不了雾化,喷出来一块一块的,像长了一脸麻子,摸都摸不平整。
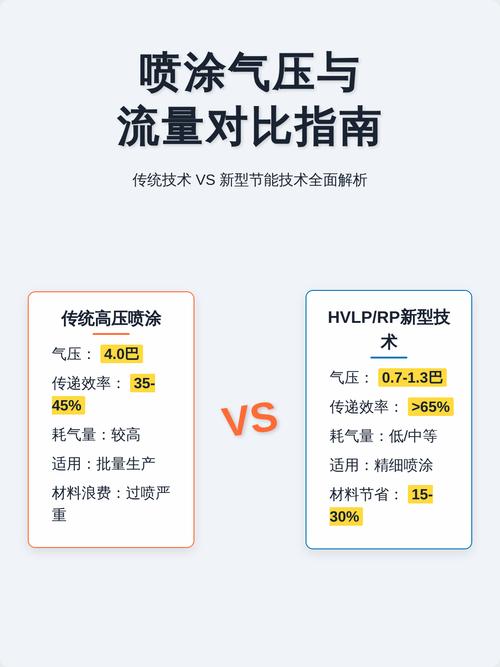
喷枪和工件的距离也有讲究,近了,漆堆太多直接流,远了,漆飞到一半就干了,喷上去是粉粒状的,一刮就掉。
今天车间湿度大了,要调;换了不同粘度的漆,要调;哪怕你换了一个不同材质的工件,都得重新试参数。哪有什么一成不变的公式。
喷完就交活?差远了
我见过太多人,把喷涂等同于喷这一下,前后的工序全不放在心上,最后出了问题还摸不着头脑。
喷之前的前处理,要把工件表面的油、锈、灰全清干净,不然你喷得再好看,不出一个月,漆就从里面鼓泡掉下来,等于白做。
喷完的烘干也是一样,温度高了,漆会开裂变色,温度低了,干不透,放两天就粘灰,软乎乎的一碰一个印。
之前车间出过一次事,整批工件烤完全发乌,找了半天原因,原来是温控器飘了十几度,整批返工,耽误了出货,所有人跟着加了一周的班。
不过话说回来,现在自动化越来越多,大部分常规工件都交给机器做了,不用人像以前那样天天泡在漆雾里,可机器终归是死的,出了异常,还得靠懂行的人调。
网上那些说什么零基础三天学会喷涂的,听听就算了,真到车间里摸过几十上百件废工件,你才敢说自己会干这活儿。
这活儿,看着就一下,门道全在看不见的地方。
作者|制造
排版|制造
审核|白杨