别拿铁片不当核心
车床转起来,工件飞一样蹭着刀刃走,所有的切削力、摩擦力、上千度的高温,全压在那不到一毫米宽的刃口上。你车高强度合金钢,那压力挤在刃口上,比大象站在你指甲盖上还猛。
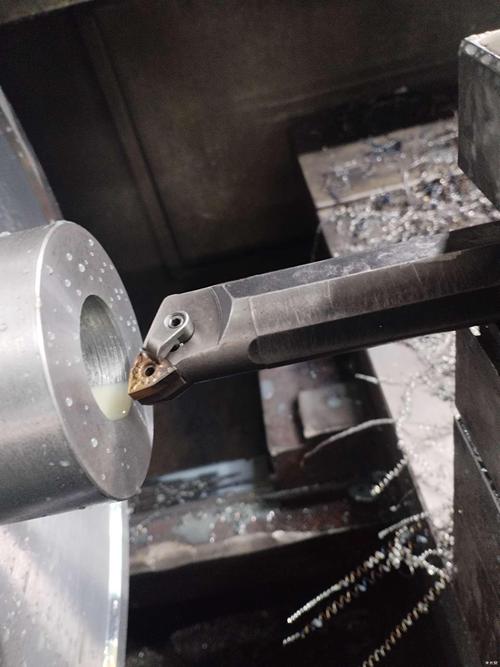
说实话,我刚入行那会也踩过这个坑。那时候赶一批精密轴的订单,为了省时间换刀,粗车完直接用同一把刀精车,结果出来的工件尺寸差了两丝,表面粗糙度根本不达标。连夜拉着师傅一起磨刀返工,蹲在砂轮边熬了半宿,差点误了交期赔违约金,现在想起来后脖子还发紧。
很多新手上来就挑最贵的硬质合金刀,觉得越硬越好,结果崩得比谁都快。其实根本不是这么回事——你车软铝,就得用刃口锋利的高速钢刀,硬刀反倒容易粘铝,车出来的面跟月球坑似的,没法看。说白了跟切菜一个道理:切豆腐用水果刀,砍骨头就得用厚砍刀,配错了工具,再贵也白搭。
磨车刀这活儿,劲全在手上
现在不少新工厂都用机器磨刀,输好参数出来就是一模一样的刃口,省事是省事,但老师傅们都还是认手磨的。机器磨出来的刃口太锋利,太齐,没有一点容错空间,碰到工件里夹个硬点,直接就崩口了。手磨的时候,最后会在刃口轻轻带一下,留一点点几乎看不见的倒棱,反倒耐用很多,车出来的表面也更光。
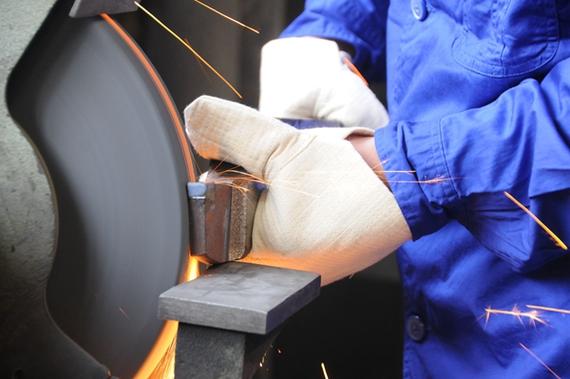
磨车刀的姿势都有讲究。站着得脚分开,重心压在前腿,握刀的手要架稳,不能抖,刃口贴砂轮的时候,得不停往水槽里蘸,不然温度太高把刀烧退火了,硬度掉一半,直接就废了。
我见过刚上手的小伙子,怕砂轮磨手,离得老远蹭,磨十分钟刃口还是圆的,上车一削,直晃。也有性子急的,一刀压上去,火星子溅得满胳膊都是,没两秒刀头就烧蓝了,拿起来一敲,软得跟铁钉似的,只能扔废料堆。
这活儿真没捷径,最少仨月能练出个大概,手上那点劲,多一分少一分,出来的刀就是不一样。
藏在刀身上的小细节
磨好刀不算完,装刀也能难住人。好多人为了够得着工件,把刀头伸出来老长,觉得只要夹得住就行。其实伸出来越长,刀的刚性越差,车起来晃得厉害,尺寸飘得没边,运气不好直接断刀,工件也废了。通常来说,刀头伸出来的长度,别超过刀杆厚度的三倍,这句话我跟徒弟说了一百遍,还是有人不当回事。
还有人分不清前角后角的用处,磨的时候凭感觉来。前角开得大,刀就锋利,但是刃口薄,不结实,容易崩;前角开小了,刃口结实,但是切削费劲,电机都累,车出来的面也不光。车软料就开大前角,车硬料就开小前角,就这么简单的道理,好多人就是嫌麻烦不调。
不过话说回来,现在机夹刀越来越普及,换个刀头就能用,不用磨,省了好多事,适合很多产线大规模干活。但遇到些特殊的定制活,异形尺寸,特殊材料,还得靠老师傅手磨一把刀出来,才好使。
昨天我给那小徒弟磨了一把铝用刀,装上去车了一件,拿千分尺一量,尺寸正好,表面光滑得能照见人。小子攥着工件笑,眼睛都亮了。这车间里的活儿,从来就没有什么惊天动地的大秘密,无非就是把这一小块铁的门道,摸透了而已。
作者|制造
排版|制造
审核|阿辰