你以为夹具只是夹东西的铁疙瘩?
绝大多数外行都这么想。能固定不就完了?说这话的,肯定没在车间熬过夜。
夹具的作用,从来不止”夹住”这么简单。你要加工一个零件,首先得给它定好位置,前后左右上下差一点,做出来就是废的。厚钢板还好,差个零点几毫米看不出来,换那种精度要求高的液压零件,差一根头发丝的十分之一,整个零件直接回炉。
我见过焊汽车大梁的生产线,整个工位一半都是夹具,十几个定位销一插,夹紧气缸一推,大梁动都动不了,哪怕新手上去操作,也不会焊歪。要是没这些夹具,你让老焊工对着图纸对线,一天也焊不出五台,精度还保证不了。
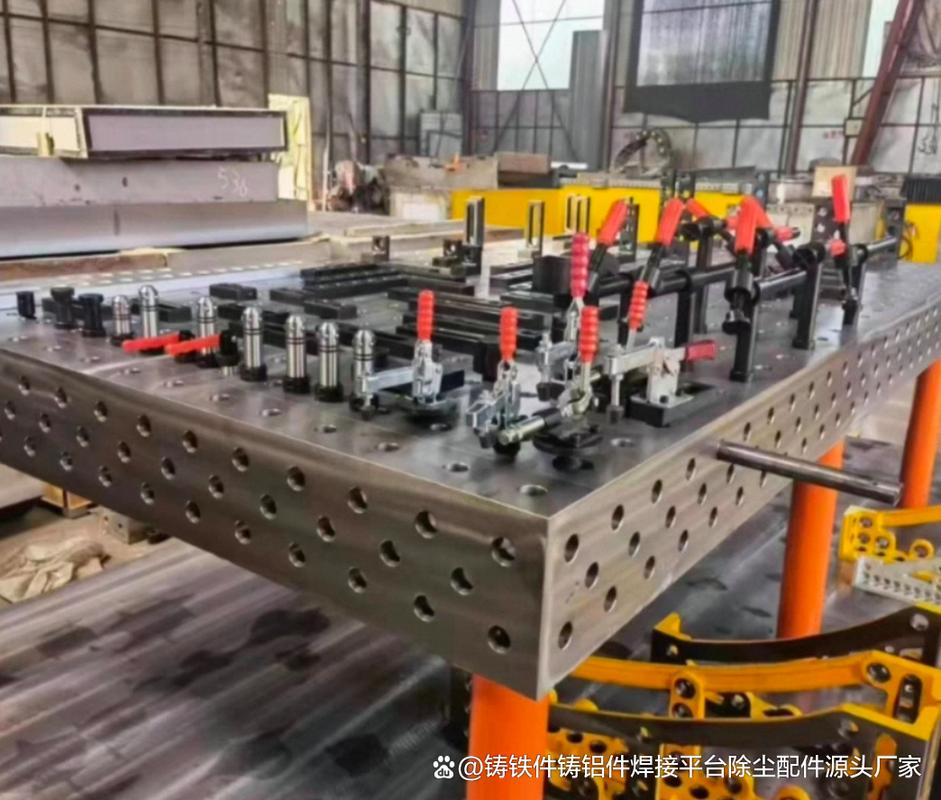
好夹具跟坏夹具差在哪?试过才知道
前年车间来了个新设计,为了赶进度,夹具图改都没改就开料做了,定位孔偏了半毫米。那批工件干出来,拿到装配线,十个有八个装不上,全拉回来返工,废料堆了半库房,班长对着设计骂了整整三天。
好用的夹具是什么样?你把工件往定位销上一放,轻轻一推,咔哒一声,就锁死了。不紧也不松——夹太紧,薄工件会变形,软材料会压出印子;夹太松,刀具一切就跑,直接崩刀。力道刚好,位置刚好,你干起活来根本不会想起它,就像你穿合脚的袜子,不会一直想着脚在哪。
只有坏夹具才会不停刷存在感:一会要你不停垫垫片调位置,一会夹着夹着松了,干完活工件还拿不下来,得拿撬棍敲半天。
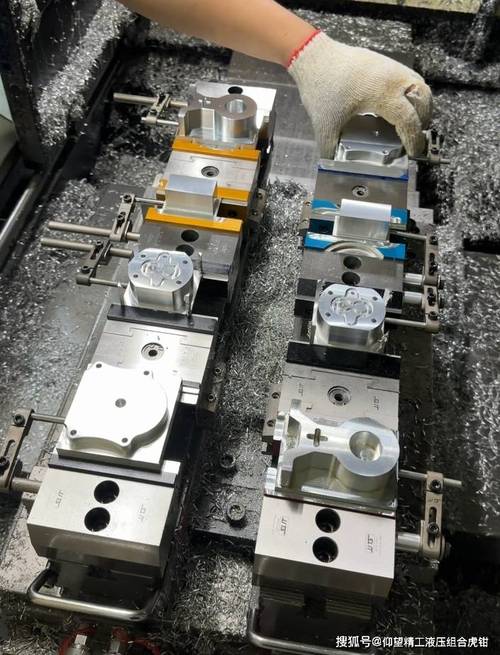
别拿配角不当主角
说实话,现在行业里都在吹机床精度,吹五轴联动,吹自动化,很少有人提夹具。可你想想,机床再准,你工件夹不对,能出好活吗?就像你拿顶级主厨的刀,你握不住菜,切出来的丝能匀吗?
我刚入行的时候,老师傅跟我说,三分机床七分夹。那时候我年轻,不服气,觉得不就是个装夹的活,有什么技术含量。干了十几年,撞过无数次南墙,才知道这句话是真的。
之前接了个特殊订单,工件是个大曲面薄壁件,好多厂接了又退,就是找不到合适的装夹方法——夹哪里哪里变形,不夹又根本加工不了。我们这边一个干了三十年夹具的老师傅,改了三次方案,最后用了可伸缩的定位支撑,加工的时候一点变形都没有,顺利把活干下来了。
不过话说回来,现在很多新人入行,上来就学建模学编程,连机床都很少摸,更别说研究装夹了。等真的自己上手干,十次出错八次都是夹具的问题,白瞎了好材料好机床。
昨天又看见那个新来的大学生,蹲在机床旁边挠头,工件夹了三次,每次对刀都偏。我走过去,把定位销擦干净,工件重新放好,锁紧之后给他指了指侧面的基准:“看好了,这里贴紧才对。”他低头一看,哦了一声,原来差了一点点。
本来就是这么回事。看不见的功夫,才最见真章。
作者|制造
排版|制造
审核|白杨