2026-10-07 18:12:53
作者:
制造
逛车间逛到西南角的旧车床边,徒弟一脚踢出个落满铁屑的方铁疙瘩,灰头土脸的,齿缝里还卡着半块发黑的铁屑。他拿起来擦了擦笑,说这玩意儿长得真跟蛀牙拔下来似的,怎么叫这名儿?
哦,这就是板牙呀。
别被名字骗了,板牙不是牙,是外螺纹成型刀具
很多刚进车间的新手,总把板牙当成什么奇奇怪怪的结构件。说白了,它就是给圆棒料加工外螺纹的刀,你要做个带螺纹的螺杆、拧个螺母的接头,小批量加工或者现场修活,板牙比数控铣螺纹方便一万倍,夹好对准,转个几圈,螺纹就出来了。
拿在手里掂掂,死沉死沉的,整块都是淬过火的硬钢,磕在机床导轨上能叮的一声弹起来,刃口磨得发亮,用久了的老板牙,刃口带点暗褐色的烧痕,边角崩个小豁口都是正常事。
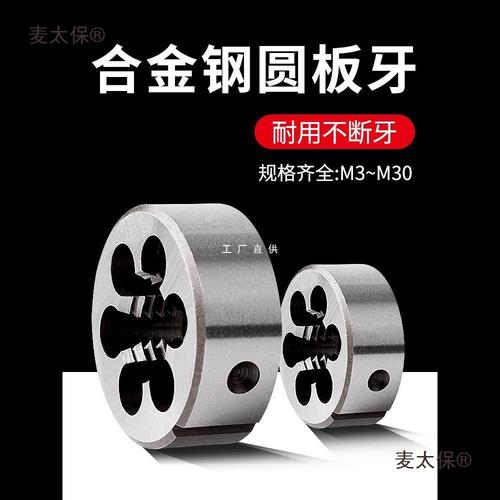 机械加工手动板牙实物图
九成新手踩过同一个坑:板牙不是拿起来就能硬怼
我刚当学徒那会,第一次上手套丝,师傅让我给一根圆钢做个M10的螺纹头。我拿了板牙架夹好,对着圆钢端头直接就使劲拧,转了半圈就卡得死死的,拔出来一看,板牙最外圈的刃崩了小半个,当时手心直接冒冷汗。
挨骂是肯定的。后来才知道,我犯了最蠢的错——圆钢端头没倒角。板牙入口那圈斜斜的导入边,不是白做的,就是给你对准找正用的,端头切得齐整整没斜度,硬怼进去直接就啃歪了,不崩刃才怪。
说实话,我见过太多新手图快,跳过倒角这一步,十分钟就能造坏一块板牙,钳工师傅躲在角落心疼得抽烟。还有人不浇切削油,干转,转不了两圈板牙就烧得发红,刃口直接软了,套出来的螺纹毛糙得挂手,螺母拧一半就卡死,整根料直接废掉。
套丝要稳,转速不能快,每转半圈就要倒一点,把铁屑断出来,浇机油要顺着刃口浇,每转一圈浇一点,别舍不得油。做好这几步,套出来的螺纹滑溜溜,螺母拧进去晃都不晃,严丝合缝。
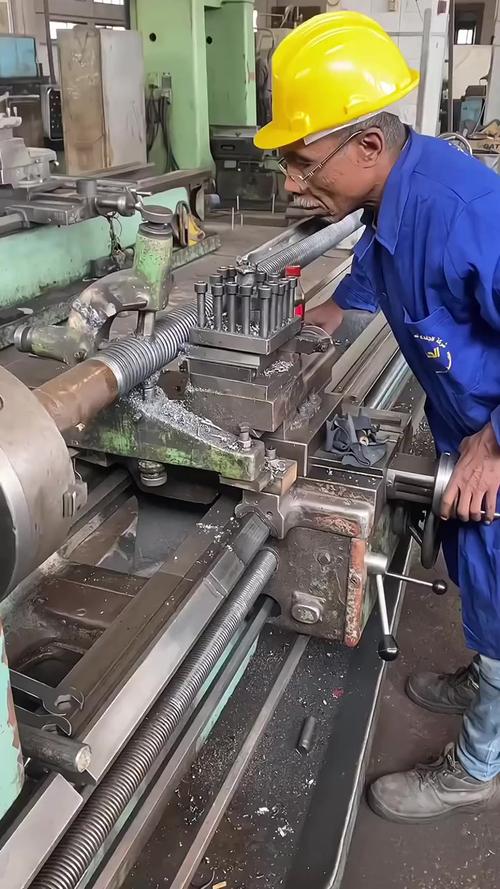 车床板牙套丝加工现场图
便宜归便宜,板牙的脾气你得摸对
 便宜归便宜,板牙的脾气你得摸对
板牙不贵,几块几十块就能买一块,但是不同的料得用不同的板牙,摸不对脾气,照样白搭。加工普通低碳钢,普通高速钢板牙就够用,对付那种粘得像口香糖的不锈钢,就得用含钴的合金板牙,不然转两圈刃口就粘上一层料,螺纹全是坑。
不过话说回来,车间里老师傅大多不讲究那么多,很多人一块板牙用三五年,磨磨接着用。尤其是那种可调板牙,最受老工人喜欢,用久了螺纹磨大了,松一下侧边的调节螺钉,就能把尺寸往小调一点,还能接着用大半年,省不少钱,小修小补完全够用。
你别瞧这东西不起眼,现在大批量生产都用滚丝机了,数控车床直接就能车出螺纹,板牙用得越来越少。但是哪个车间的工具柜角落里,不堆着个三五块备用的?修个坏了的螺杆,打个临时工装的接头,掏出来套两圈就搞定,不用麻烦数控工位调程序,省大把时间。
上次赶急活,新来的学徒把板牙落仓库了,整个班组愣是等了他二十多分钟,那场面,现在想起来还好笑。老工具不抢风头,但是关键时刻缺不了,就像这块歪歪扭扭的板牙,看着丑,用处大着呢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车床上那个歪歪扭扭的板牙,到底能干什么?
文章链接:https://www.lfdjt.com/p/zhizao/a/7515.html