刚带徒弟跨进车间大门,他就指着墙角那排嗡嗡转的圆架子问,这地方是放备用扳手的储物间?
我当时就笑了。那哪是储物柜,那是整台机床的刀库——没了它,再贵的机床也只能攥着一把固定的刀硬干,复杂点的零件根本碰不了。
别拿豆包不当干粮——刀库真不是放刀的架子
很多刚入行的人对刀库的误解,从第一次见它就开始了。不就是个带卡槽的转盘嘛,把刀挨个插进去,换的时候转过来拿就行,能有啥技术含量?
真不是。你伸手摸下那个卡槽就知道,里面藏着带弹簧的锁紧机构,卡上去的刀,得用点劲才能拔下来。上次有个愣头青徒弟,刚入职就想把里面的刀拿出来擦,硬拽了半分钟,指甲盖掀了小半块,疼得在车间走廊蹲了半小时,现在看见刀库还下意识缩手。
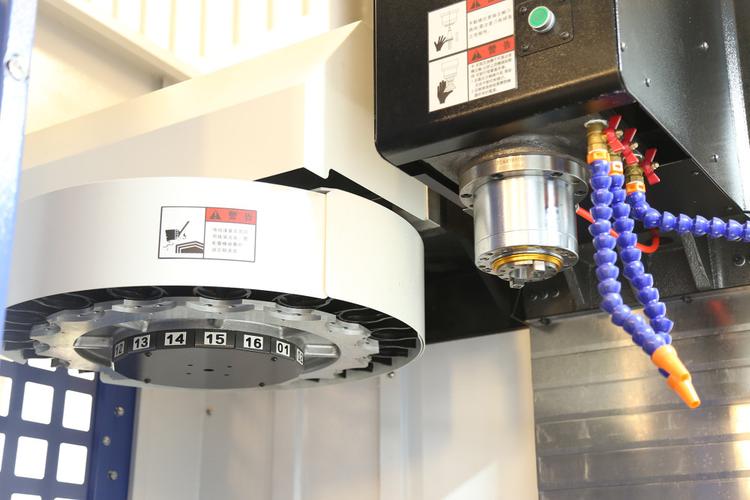
别觉得这是设计得太死。刀库和主轴的对接精度,是按头发丝的几分之一算的——卡槽松一点,刀插进去歪半分,加工出来的零件尺寸就超差,严重点的直接撞刀。之前有个厂为了省成本,换刀座的时候没选匹配的型号,装上去看着差不多,实际卡紧力差了近三分之一,第一次满负载加工的时候,刀直接从卡槽里甩出来,削掉了工作台一块角,光修就花了小十万。
你以为换刀就是伸手拿?那套流程藏着多少容易踩的坑
很多人看刀库转起来慢悠悠的,觉得是设计得太保守,想给它提速。说实话,我见过好几个生产主管,上来就调快刀库的转动速度,觉得能多抢几秒加工时间。
结果呢?
快是快了。上面挂的那些重型铣刀,转起来带的惯性根本刹不住,每次停位的时候都晃两下。一开始没人当回事,觉得晃两下也能对准,直到换刀的时候,刀和主轴的卡槽差了两毫米,机械臂刚把刀夹起来,”哐”的一声就掉在工作台上。
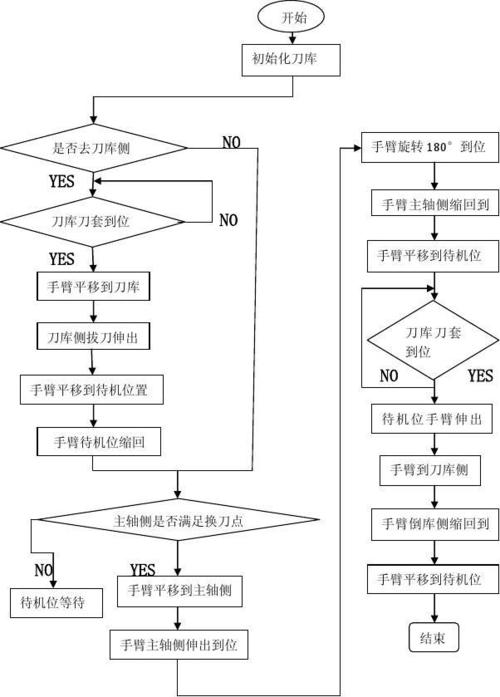
真的,车间里所有想当然的”优化”,最后基本都要交学费。对吧?谁不想多抢点时间,早点下班呢。但刀库从转位、停稳、卡紧、递刀,整套动作的节奏是算好的——太快了惯性大定位飘,太慢了又耽误整体加工效率,哪是随便拧个调速阀就能改的。
我之前跟着老师傅调刀库,他说你就听那个停稳的声音,”嗒”的一声脆响,没有多余的余震,那才是对的。要是转完了还嗡嗡抖,那你就别着急开机,多等两秒,不然出了事,哭都来不及。
那些突然罢工的刀库,十有八九是平时懒得管
干了这么多年,我见过的刀库故障,十件里有九件不是核心零件坏了,全是平时攒的小毛病拖出来的。
最常见的就是卡槽里卡的铁屑。加工的时候那些细得像粉一样的金属屑,顺着缝隙就钻进去,一开始量少,不影响卡刀,时间长了攒得多了,刀插进去就卡不紧。上次夜班的小伙子,换刀的时候听见卡槽里有沙沙的声音,他嫌麻烦没停下来清理,就按了继续,结果刚加工到一半,刀直接从主轴上滑下来,”哐当”砸在工件上,整个车间的人都抬头看。我当时站在旁边,心都提到嗓子眼了——那刀要是飞出来,旁边站着的人根本躲不开。
还有人觉得刀库是铁疙瘩,不用上油。错了。那些转的轴承,那些带弹簧的卡扣,半个月不打一次润滑脂,转起来就有那种涩涩的摩擦声,一开始是小杂音,没人管,过俩月就直接卡停,主轴举着刀悬在半空中,上不去下不来。维修师傅过来拆的时候,能从轴承缝里掏出半把混着油泥的黑疙瘩。
说个丢人的事,上次我们拆一个卡得转不动的刀库,从一个刀座的缝隙里掏出了半根被机油泡透的橘子棒棒糖,糖纸都皱成一团了。问了一圈没人认,最后还是打扫卫生的阿姨收走了,说要给她孙子当”工业标本”。
其实这东西就像你家里的衣柜,铰链松了拧两下,层板晃了垫个纸片,平时花个十分钟打理,根本不会哪天开门的时候,整摞衣服砸你头上。
前几天带新来的小姑娘逛车间,她指着那个转得嗡嗡响的圆架子问,这东西看着笨笨的,怎么占了机床这么大一块地方。
我没直接答。按了个换刀按钮,看着它稳稳转了半圈,”嗒”的一声卡准位置,把刀递到主轴上,没有一点多余的晃动。
你看。
它不说话。但是车间里大半的活,都靠它撑着。
作者|制造
排版|制造
审核|满满