别拿它当铁架子,它是机床的“直肠子”
很多刚进车间的人,第一眼看见排屑机都觉得这东西是凑数的——不就是个带链条的铁槽子,能有啥技术含量? 我见过最离谱的车间,为了省排屑机那点电费,每天下班让两个刚招来的学徒蹲在半米深的地沟里掏铁屑,掏了不到半个月,仨学徒走了俩,剩下那个干了一周也拎着包跑了。谁愿意蹲在满是切削油的窄沟里,伸手去捞混着钢渣、铝碎的黏糊糊的废料啊?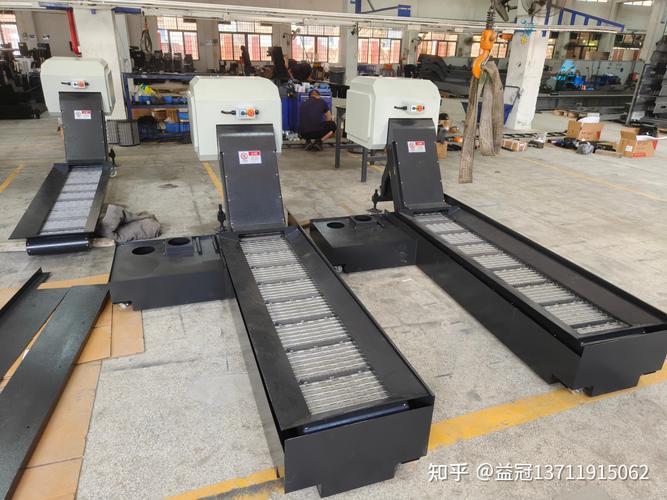
选错排屑机,比机床撞刀还闹心
很多车间买排屑机,第一反应是哪个便宜买哪个,根本不管自己加工的是什么材质、出的是什么形状的屑。等设备装上去用了俩礼拜,问题全冒出来了。 我上次去一个做汽车零配件的车间,他们之前图便宜,选了最基础的刮板式排屑机,结果加工的是高强度结构钢,切出来的屑是卷成弹簧似的长卷。那些弹簧一样的铁屑根本刮不动,缠在链轮上绕得像个乱糟糟的毛球,每次清理都得用撬棍硬撬,撬得手上全是切削油的味,洗三天都能闻见油味。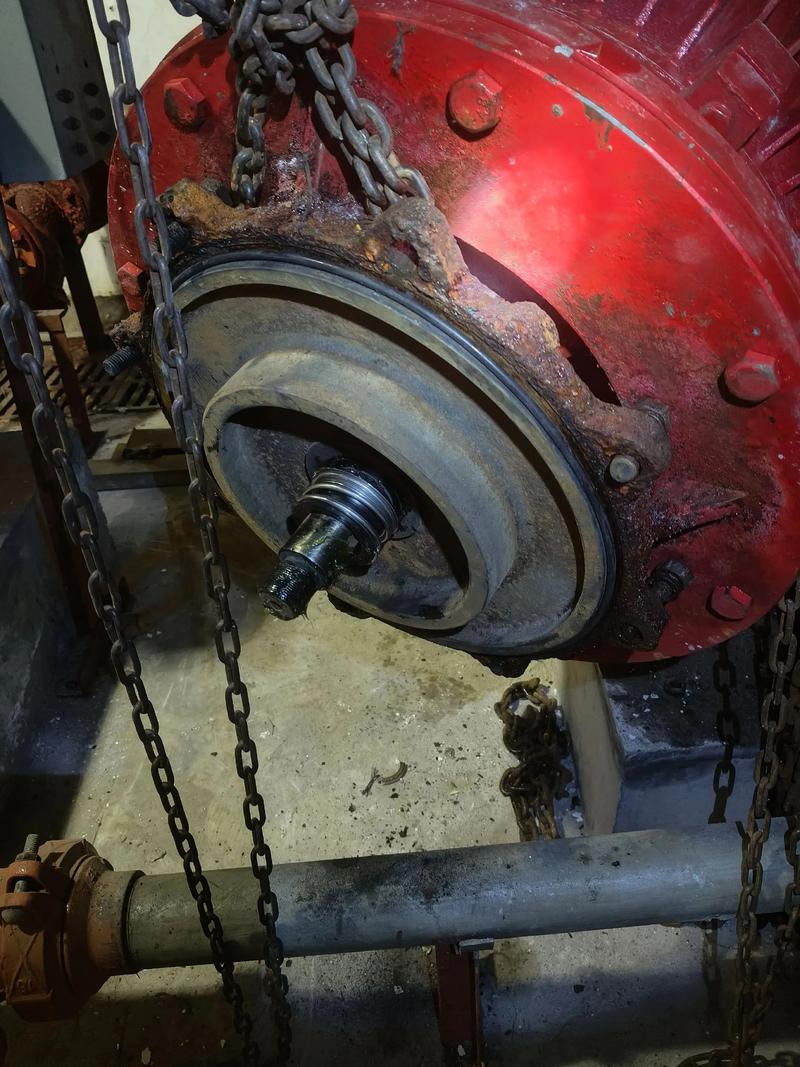
那些没人教的排屑机“求生指南”
在车间待久了就知道,那些藏在说明书里、没人主动教你的小细节,才是决定设备能用多久的关键。 很多人觉得排屑机只要转就行,根本不管上面的挡屑板,结果铁屑被车间的通风一吹,飘得满地都是,走到哪都带俩铁屑进鞋里,扎得脚疼。还有的车间把排屑机的出口随便对着铁屑箱,铁屑掉下来的时候溅得到处都是,时间长了排屑机旁边的地面滑得像溜冰场,上次有个师傅踩上去,差点把腰闪了,歇了俩礼拜才回来。 每次换班的时候,花三十秒摸一下排屑机的链条张力——别等链条松到掉下来卡断了,再叫维修师傅来拆,那时候整个产线停俩小时,老板的脸比掉在地上的铁屑还黑。还有那种带切削液过滤功能的排屑机,别等网孔被油泥堵死了再洗,通常一周用高压水枪冲一次,把混着铝屑的油泥冲干净就行。要是等网全堵死了,切削液流不下去,全漫到机床底座里,泡得电气柜的插头都生锈,那修起来的钱,够买半台新的排屑机。 我每次带徒弟逛车间,走到排屑机旁边都要停下来敲敲灰扑扑的外壳,告诉他,别总盯着机床的主轴转速、加工精度看,这些藏在机床脚边、没人愿意多瞅一眼的东西,才是决定你能不能准时下班的关键。 你想啊,要是排屑机半夜卡了,铁屑堆得满机床都是,你正睡得香呢,班长打电话叫你回车间掏铁屑屑,那滋味,比吃了没放盐的工作餐还难受。 前阵子那个刚毕业的小徒弟,上周逛车间的时候主动绕到排屑机旁边,把缠在链条上的一根半米长的铁屑扯下来扔到屑箱里,还跟我说,原来这玩意要是不盯着,真的会在半夜搞事情。 我当时没说啥。 心里想,这小子总算懂点车间的门道了——毕竟在生产现场,从来没有什么“不重要的配角”,你越不把它当回事,它越能在最忙的时候,给你整出点大麻烦。作者|制造
排版|制造
审核|阿辰