刚跨进车间门,鞋帮就沾了点地上的切削液,凉丝丝的。新徒弟蹲在三号机床旁边,脑门上的汗把工帽的帽檐都打湿了,脚边扔了三把换下来的铣刀,看见我过来就咧嘴:”师傅,邪门了,新刀、新程序、新的工装,加工出来的铝件表面全是细密的波纹,怎么调都不对。”
我没说话,凑过去按了一下主轴的端面,晃了晃。
不对。
别把主轴当一根转起来的铁棍子
很多刚入行的年轻人对这东西没概念,不就是一根带动刀具转的金属杆?找块粗钢棒车个形状,磨个锥孔,装两个轴承,不就能转了?
错。
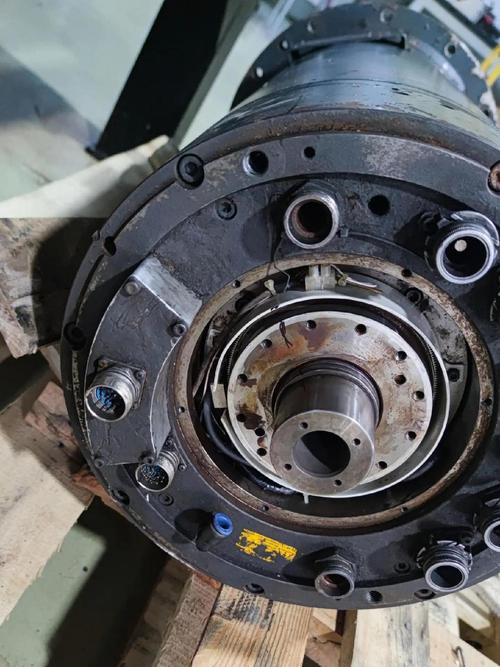
上次拆下来一根服役了快十年的旧主轴,轴颈的位置露在空气里,手摸上去是冷的镜面——不是那种打了蜡的滑,是金属经过几万小时高速旋转磨出来的、匀得没有一丝起伏的滑,指腹蹭过去,会留下一层极薄的氧化层印,连指甲使劲刮都留不下划痕。
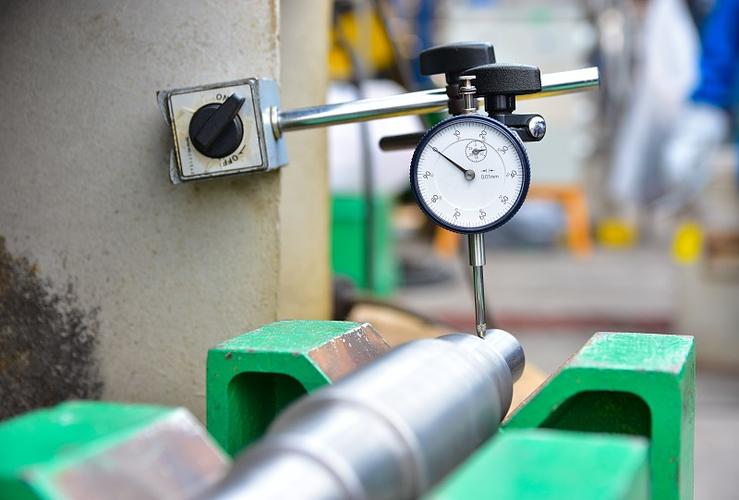
主轴的径向跳动公差,通常是头发丝直径的几十分之一。什么概念?把百分表吸在机床床身上,表针轻轻顶在旋转的轴端,那个上下晃的数值,比你对着表针哈一口气引起的热形变还小。之前碰到个胆子大的实习生,觉得原厂的轴太贵,自己照着尺寸车了根替代件装上去,开机空转了十分钟,主轴箱的温度就窜到六十度,加工出来的零件表面全是鱼鳞状的纹路,拆下来一量,轴的圆度差了0.02毫米——就这么点肉眼根本看不出来的偏差,直接把配对的高精度轴承给磨废了,前后花的钱,够他领大半年的实习工资。
那些看不见的磨损,全藏在平时的”小不对劲”里
干了快二十年制造,我现在对主轴的声音熟到什么程度?隔着十米远,听机床转的嗡嗡声,就能判断它是不是状态不对。正常的主轴声音是沉的,闷的,没有一丝多余的杂响。如果哪天开机,刚从静止转到额定转速的那两秒,飘出来一声极细的”吱呀”,别不当回事。
那就是轴承的预紧力松了。
很多操作工觉得,不就是有点声音?又不耽误转,凑合用呗。凑合用俩月,你就会发现,每次自动换刀的时候,主轴伸出来的长度每次都差个几微米,加工出来的孔,有的深一点有的浅一点,批量做出来的零件,根本过不了检具。
去年隔壁产线赶一批急单,主轴出了异响也不肯停机,怕耽误交期被罚钱,连着转了快五十个小时,最后轴承直接抱死在轴上,拆下来的时候,轴颈位置磨出了一道半毫米深的沟。本来几百块钱换个轴承就能解决的问题,最后整根轴都得报废,花的钱够他加三个月的班。说实话,我每次在车间听见这种不对的主轴声响,后脖子都发紧——这玩意儿从来都是闷在主轴箱里藏着,你平时摸不着看不见,等你能明显感觉到它出问题的时候,基本都是要掏大价钱的时候。
别信”转速越高越厉害”的鬼话
现在卖机床的销售都爱吹,自己家的主轴能转多少多少万转,好像转速越高,机器就越先进。扯什么呢。
你天天在车间加工个厚铸铁件,非要用几万转的速度切,纯给主轴找罪受。就像你天天在小区里遛弯买个菜,非要穿钉鞋去跑马拉松,费鞋不说,还容易把脚崴了。
主轴的使用寿命,八成是被不合理的操作给霍霍光的。比如你刚用高转速切完硬料,轴的表面温度刚升到四五十度,转头就把高压冷却液往锥孔上猛喷,冷热一激,金属表面直接就出肉眼看不见的细裂纹,转个半年,裂纹慢慢扩开,轴就开始无规律地抖。还有的操作工换刀的时候,总使劲把刀往主轴锥孔里撞,觉得撞得越紧越不会掉,撞个十次八次,锥孔的表面就被撞出小凹坑,刀装上去根本贴不牢,转起来自然晃。
昨天那徒弟最后是怎么把问题解决的?他之前绕了一大圈,换了三把刀,改了三次程序,最后拿块干净的无纺布蘸着酒精,把主轴端的锥孔擦了三遍,擦出来一点碎铝屑——就是之前换刀的时候吹进去的小渣子,卡在锥孔的接缝里,刀装上去没贴实,转起来带着整个刀杆晃。
就这么点小事。
作者|制造
排版|制造
审核|知知