2026-10-05 09:46:09
作者:
制造
刚进车间实习那天,换好劳保鞋刚跨进门,最先撞进耳朵的不是焊机的滋滋声,是车床嗡——的低鸣。师傅叼着个没点燃的烟,指着靠窗那台沾了不少铁屑的家伙说,先摸三天手柄。那时候我还不知道,这看起来笨笨的大铁块,是整个机械加工的祖宗。
别被课本骗了,车床不是只会车圆
很多没进过车间的人,提起车床第一反应就是,把圆棍车得更光滑对吧?不对。只要是工件转着,刀具挨上去削,都能叫车削。你要加工外圆可以,要车个端面切个槽也可以,要车出能用螺丝刀拧的螺纹,更是车床的拿手活。我见过老师傅拿普通车床车出整个小磨具的内孔,精度能凑合用,省了不少开磨床的时间。还有人偷偷给徒弟车不锈钢戒指,内外弧都溜光,比首饰店出来的还趁手。
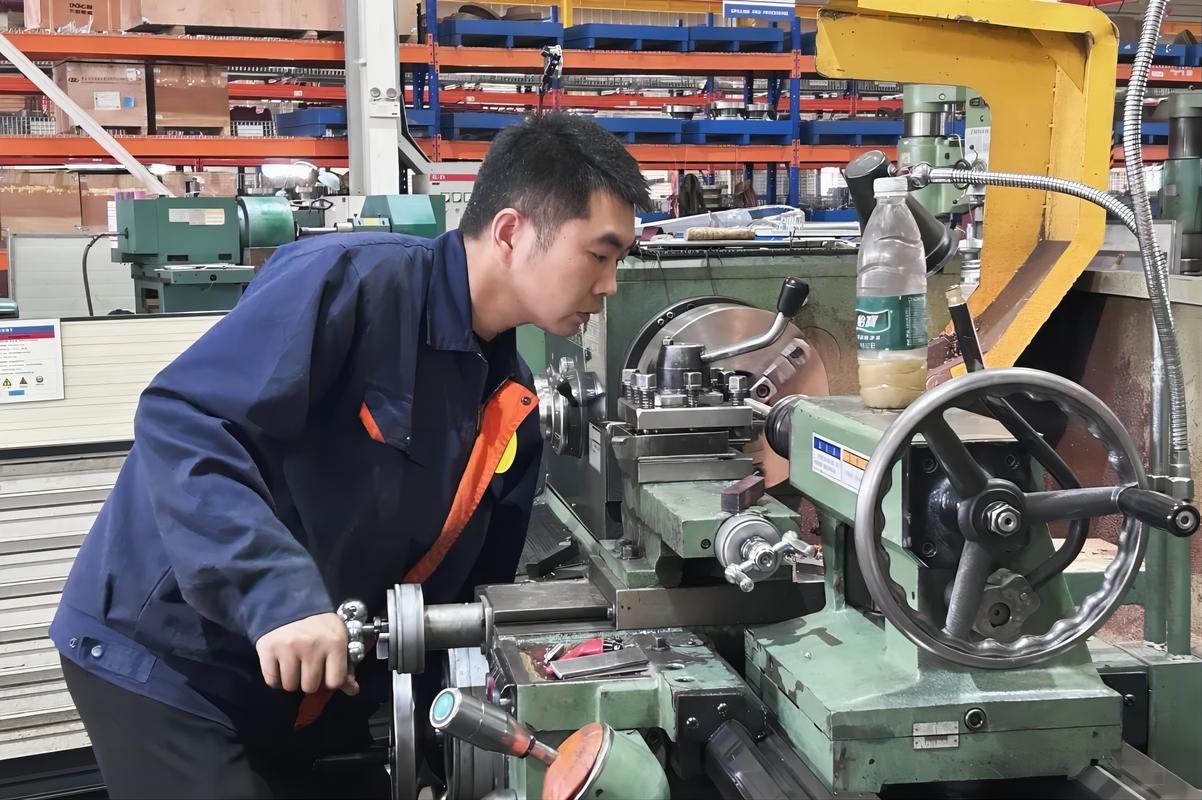 车间普通卧式车床操作场景
说实话,很多人搞不清车床和铣床的区别,一句话说清:车床是工件转,刀不转,铣床是刀转,工件不怎么转。就这么简单。没有那么多绕弯的术语。
车削的爽感,只有摸过手柄才知道
你去摸一次普通车床的进刀手柄就懂了。那种带点阻尼的沉感,摇多少就是多少,指哪打哪。新手最容易犯的错,就是进刀太急。嗖一下进给多了,工件直接废了,还可能崩飞刀头,吓得人半天缓不过来。
我第一次独立车零件,手心全是汗,摇手柄的胳膊都僵了。车出来的工件拿游标一卡,尺寸差了快半毫米,站在那脸发烫,就怕师傅骂。结果师傅过来,随手握着我的手,摇了半圈手柄,蹭一刀,再量,刚好。
合格的切削,铁屑是卷着的银灰色,带着刚烤出来的温度,碰一下能烫掉一层皮。要是出来的铁屑发蓝发紫,那就是车刀的角度磨错了,再车下去刀就废了。声音也骗不了人,正常走刀是均匀的沙沙声,一旦出来尖利的吱响,别犹豫,赶紧退刀。
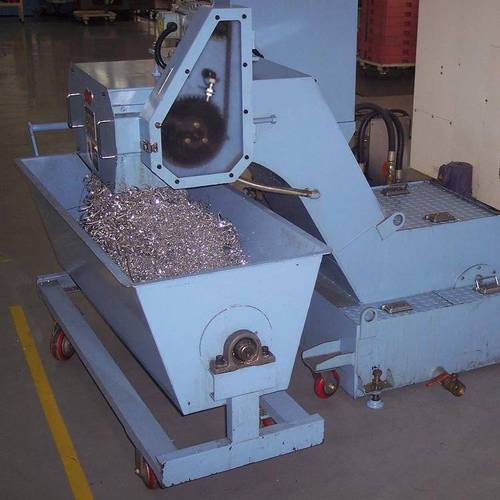 车床切削加工蓝色高温铁屑实拍
就是这种全靠手感的活,才够劲。你不用等编程,不用调参数,手一搭就知道哪里不对,跟开手动挡汽车一样,全是人和机器的对话。
数控普及了,为啥还留着老车床
 数控普及了,为啥还留着老车床
不过话说回来,现在大部分批量生产,都用数控车床了,输入程序,自动走刀,精度高,省力气,一天能出好多零件。为啥大大小小的车间,都还留着个一两台普通车床?
原因很简单。散单小修打样,普通车床比数控好用太多。客户拿个坏了的小轴过来,要修,就做一件,数控还要画图编程,折腾半小时,老师傅摇普通车床,十分钟就车出来,收点手工费就能走,双方都省事。打样也是,改一次尺寸就重编一次程,普通车床摇两圈就试出来了,灵活得很。
还有情怀的成分。很多干了几十年的老师傅,就爱摸老车床的手柄,说数控虽然轻松,但听不到铁屑沙沙响,摇不动手柄,干活都没滋味。就像老茶客爱用紫砂壶泡,不是玻璃杯泡出来不好喝,就是那个劲儿,对不上。
很多人说,以后老车床都会被淘汰对吧?我看未必。只要还有单个的活,还有爱琢磨的老师傅,这嗡鸣的声音,就会一直在车间里响着。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:进车间第一眼看见的车床,藏着你不知道的狠活
文章链接:https://www.lfdjt.com/p/zhizao/a/6667.html