磨床才是制造圈抠细节的天花板
很多人对金属加工的印象,就是车床车外形,铣床铣槽开洞,磨床就是最后蹭两下凑公差的边角活,对吧?
说实话,我刚入行也这么想,直到第一次见老师傅磨一根高精度主轴,磨完把我手放上去摸——滑得像刚剥壳的煮鸡蛋,贴上去能隐隐约约照出我的指纹。公差控制到头发丝的五分之一,差一点都不行。
车床铣床是大刀阔斧切形状,磨床就是拿着金刚砂细铲子,一点一点把多余的材料刮掉,差多少刮多少。那些要转几十万圈不抖、要完全贴死密封的零件,最后一步全靠磨床收。小到钟表里的齿轮轴,大到发电设备的转子,没磨床出不了合格活。
别以为磨床只会磨金属,玻璃镜片、半导体芯片的衬底、甚至钻戒的刻面,全是磨床磨出来的。
新手磨床踩坑,十有八九栽在这
干磨床的都有新手期交的学费,我刚学那会废了三个淬火冲头,现在想起来还心疼。
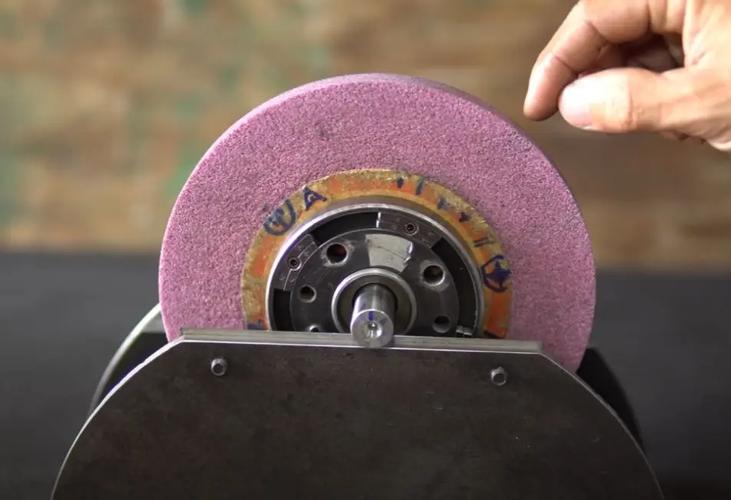
第一个大坑就是选砂轮。很多新手默认,磨硬东西就要用硬砂轮,越硬磨得越快,对不对?大错特错。磨硬工件就得用软砂轮。你想啊,砂轮是一堆砂粒粘起来的,磨硬东西的时候,磨钝的砂粒会自己从软砂轮上掉下来,露出新的锋利砂粒,不会烧工件。硬砂轮磨硬工件,砂粒磨钝了掉不下来,磨不动还发热,分分钟把工件表面烧蓝退火,直接废了。我那三个冲头就是这么没的。
第二个大坑就是砂轮不做平衡。新砂轮装上去,你不调平衡就开机,整个床子抖得像筛子,磨出来的工件表面全是一圈一圈的波纹,报废都是轻的。我见过师傅开机没调平衡,砂轮转起来晃得能碰护罩,吓得整个车间的人都往后躲,那动静现在想起来都发慌。
磨出来不合格?多半是不起眼的小问题
干久了你会发现,磨床出问题,很少是设备本身的毛病,大多是操作的人没注意细节。
比如磨平面,磨完量尺寸一头厚一头薄,很多人上来就骂吸盘吸力不够,你掀开工件看看,吸盘上是不是粘了一堆碎铁屑?工件底面是不是带了没清的毛刺?本身放上去就翘着,磨出来能平才怪。每次磨之前擦干净吸盘,清干净工件毛刺,这个小事能解决八成平面度不合格的问题。
再比如尺寸不准,你磨了十分钟,工件烫得握不住,这时候量尺寸,准才怪。磨的时候摩擦发热,工件会膨胀,你量出来的尺寸刚好,等放凉了收缩,直接小了超差。老师傅磨高精度活,都是磨一会停一会,冷却液开足,等温度降下来再量,从来不急着赶活。
不过话说回来,磨床这活本来就急不得。你得盯着公差,一点点进刀,差个几微米都要调,性子急的人干不了这个。现在很多工厂都上了自动化磨床,但调机的还是干了十几年的老师傅,那些关键的高精度活,机器还是得靠人调。 下次逛制造车间,再看到那个闷头嗡嗡转的磨床,别再把它当打杂的了。那是真的,手底下出细活的狠角色。
作者|制造
排版|制造
审核|柚子