刚跨进车间门,脚就被个硬邦邦的铝块硌了一下,哐当滚出去半米。
跟在我后面的实习小孩蹲下去捡,嘴撅得能挂个油壶:”今天开料又剩了这么多头,这得攒到什么时候才能卖完。”
我没接话。
这堆在通道口堆了半人高的边角料,哪是卖废品的事——全是没算明白的材料利用率的账。
你眼里的废边角,可能全是算错的账
很多人对材料利用率的理解,简单到离谱。觉得就是整张板的重量,减去最后切下来的合格零件重量,剩下的数字除以总重量,就是利用率。
错。
我带过的第一个徒弟,刚上手排冲床料的时候,拿着CAD图把零件挨个往钢板上摆,边距留得宽宽的,摆完一计算,利用率才61%。车间主任拿着排样表追着他绕车间跑了两圈,说你这是摆零件呢还是摆宴席?
老师傅排样是什么样?大的外形件占住板的核心位置,剩下的空隙里,塞小的垫片、小的安装耳板,就像家里做馒头剩的面,顺手搓两个面条当早餐,一点不浪费。同样一整张2米见方的钢板,老师傅排出来的料,能比新手多切出近三分之一的小零件。
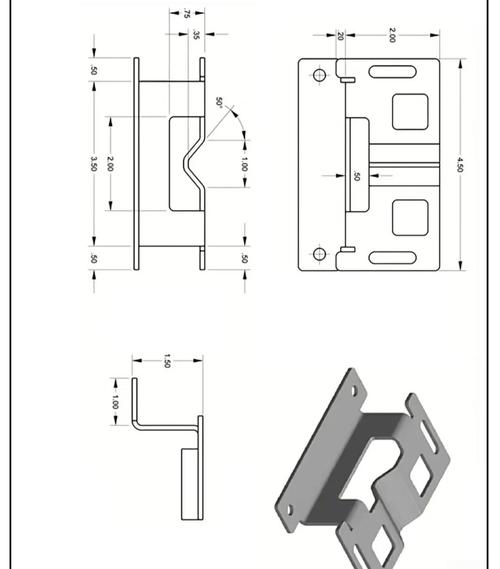
材料利用率从来不是“切完剩下多少”的减法题,是“怎么把整张板吃干榨净”的排列组合题。
很多产线现在上了自动套料软件,看着比人排的准,但你真去看就会发现,软件默认的边距留得比实际需要的宽出一倍。为啥?怕切歪了担责任。多留的那几毫米,一整张板算下来,就是大半个零件的料。
那些你看不见的损耗,才是真的吞钱的窟窿
要是觉得把零件摆密点就能把利用率拉满,那可就太天真了。
你算过锯缝的损耗吗?
数控锯床切一刀,锯片本身有3毫米的厚度,每切一刀,就有3毫米的料变成细碎的铁屑,风一吹就顺着地漏走了。一整张6米长的钢板,要是分10次切完,光锯缝就耗掉3厘米的料。很多人算利用率的时候,这部分损耗是直接不算的。
还有加工余量。之前没有高精度设备的时候,怕切歪、怕铣的时候留的量不够,每边多留2毫米是常事。现在设备定位精度能到半毫米了,很多程序里的余量参数,还是十年前的老数值。
说实话,我刚当工艺员的时候就栽过这个坑。算上个月的材料消耗,账面上的利用率比实际高了快8个百分点,翻了三天的生产记录才发现,所有下料工序的锯缝损耗全给漏算了。那时候车间主任把搪瓷茶杯往我桌上一放,说你这账算得,照这么下去,年底都得去废品站捡料补窟窿。
哦对,还有那种为了凑生产批量硬裁的坯料。比如本来有个120毫米宽的零件,剩下的料刚好能切个80毫米宽的小支架,结果生产调度为了省事,直接把整张板全裁成120毫米宽的坯料,那80毫米宽的条直接扔去废料堆。算下来,卖废铁的钱,连这部分料原价的五分之一都不到。
别为了追利用率,把自己逼进死胡同
我见太多厂为了冲材料利用率的指标,啥招都往出使,最后算下来赔得底朝天。
最离谱的一个,排样的时候把两个零件的切割边距压到1毫米,说这样能把利用率拉到90%以上。结果切出来的零件因为热影响区太近,内应力根本散不干净,装到设备上用了半年焊缝全裂了,整批货拉回来返工的钱,够买三吨新钢板。还有的厂为了不浪费碎边角,硬把厚度不均的余料凑成零件用,根本不管强度够不够,最后售后跑断腿的成本,比省下来的料钱多十倍。
真的没必要。
你想啊,那些被你硬抠出来的、省了又省的料,最后换回来的是返工、投诉、没完没了的调试时间,怎么算都是赔本的买卖。靠谱的材料利用率,从来不是把料用到100%的极端值,是在满足零件强度、精度要求的前提下,把不必要的损耗压到最低。
通常来说,钣金下料的利用率能到75%以上,就算是相当不错的水平了。要是哪个供应商拍胸脯跟你说,他家的材料利用率能做到95%,你得先问一句,留没留应力释放的切割余量,没留的话,早晚要出问题。
我踢了踢脚边那块半米长的铝边,跟身后的实习小孩说,别把这堆料全扔了。那些长度超过30公分的,攒着下次做小定位销能用,碎得实在拼不起来的,再送去废品站。
下次开料前,多花十分钟把排样图核对一遍,比你在车间里追着捡废料强多了。
作者|制造
排版|制造
审核|知知