刚拐过车间的安全通道,就听见三号机床的主轴发出一声闷响,整段线的红指示灯齐刷刷亮起来。
我兜里的秒表都没掏稳,身边刚入职的小徒弟已经把手机掏出来准备打维修班的电话。
我按住他的手腕。
“先别打。”
风从车间的侧门吹进来,带着切削液的味道,混着远处行车的鸣笛声。停线的那几十秒里,所有人的动作都顿了一下——操作工盯着屏幕上的报警代码,旁边的班组长已经攥着生产报表皱起了眉。
没人喜欢停线。
钱在哗哗流。
先搞懂,你掐的根本不是”修机器的时间”
很多人对这个数的误解,从掐表的第一秒就错了。
之前小徒弟跟着统计停线时间,每次都是从报警灯亮的那一刻开始掐,算到维修师傅按动启动键、机床转起来,就”啪”的一声按停,把数报上去当平均修复时间。
我第一次看到他统计的数,差点把手里的茶缸子碰翻。
合着这表里算的,是维修师傅从休息室走到机床的时间?是他找专用扳手翻遍三个工具柜的时间?是等操作工把料卸完腾位置的时间?
这些根本不算修复的核心时长啊。
真正算进平均修复时间的部分,是从维修人员携带工具抵达故障点,到故障彻底排除、设备能稳定加工出合格零件的全流程平均时长。那些路上的、找东西的、等位置的时间,是响应效率、是流程配套的问题,跟设备本身好不好修,半毛钱关系没有。
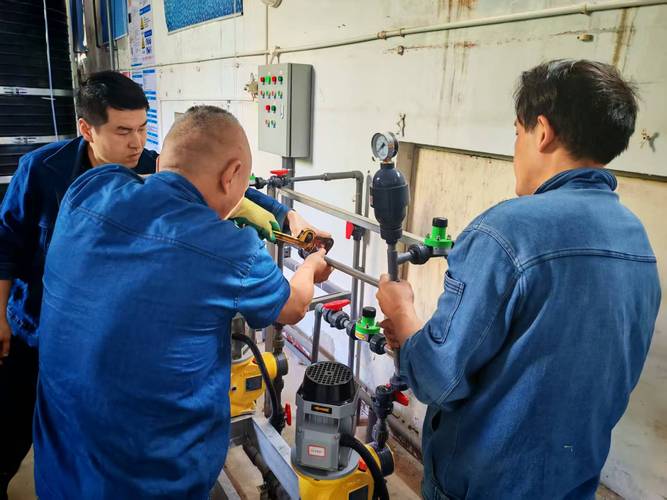
就拿上次那次主轴报警的事儿说。之前报表上记的那次故障,总共停了1小时40分钟,算出来的平均修复时间高得离谱,管理层拍着桌子说维修团队效率太低。结果我们蹲在现场捋了一遍才发现:维修师傅接到电话的时候正在食堂喝粥,穿劳保鞋走过来花了12分钟;要换的那个定位销被隔壁线借走了,跑过去拿花了15分钟;等操作工把上一托盘的零件搬到周转箱里,花了23分钟——真正蹲在机床旁边拆护罩、查故障、换零件、调参数、试切的时间,满打满算才50分钟。
你说这能怪师傅磨洋工?
换你你不憋屈?
藏在数字背后的”时间黑洞”
很多人搞反了因果。
总觉得平均修复时间高,就是师傅手艺不行、动作太慢。但你真蹲在旁边看两次就知道,大部分时间根本不是耗在修上,是耗在没必要的折腾上。
比如上次那台进给丝杠卡滞的故障:拆护罩花了12分钟,清里面积了半人高的铁屑花了18分钟,重新打表校准丝杠间隙花了15分钟,最后试切三个件尺寸全合格,交回给操作工,前后修的时间加起来才45分钟。但为啥之前统计的数是1小时20分钟?因为中间光找那个适配的内六角扳手,就花了12分钟——上次修完没人把工具归位,丢在隔壁班组的机床边了。
平均修复时间从来不是用来考核维修师傅跑的快不快的,它是用来衡量设备本身设计得好不好修的硬指标。
你想啊,如果一台机床的易损件位置藏在最深处,拆三个护罩才能碰到,那哪怕师傅是干了二十年的老把式,修复时间也快不起来。反过来,如果厂家在设计的时候就把易损件的位置留了检修口,工具孔的位置刚好适配通用扳手,那换件的时间自然就下来了。
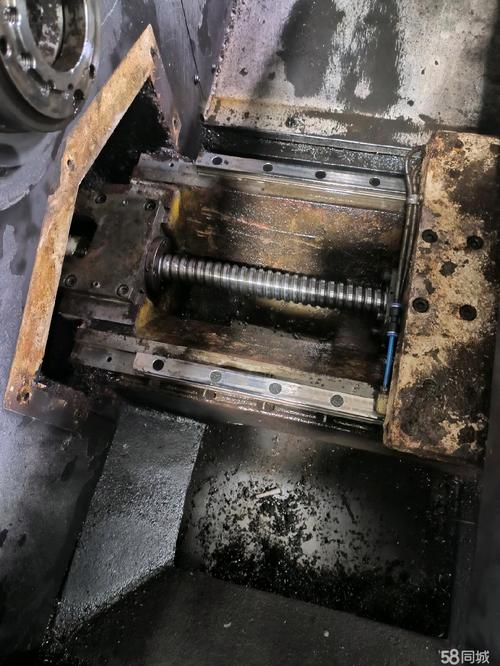
之前我们遇到过更离谱的情况:一台老机床要换冷却泵的密封圈,得把整个接屑盘拆下来才能摸到密封位置,换一次要40分钟。后来我们自己动手,在接屑盘上开了个刚好能伸进去手的方形检修口,现在换个密封圈,8分钟就能搞定。你看,根本没催师傅跑,也没要求他提高手艺,只是把设计上的堵点通开,时间直接就压下来了。
别拿KPI逼师傅跑,真没用
之前管理层看到平均修复时间的数降不下来,第一反应就是给维修班组定硬指标:要求所有故障的修复时间必须压到30分钟以内,超时就扣绩效。
结果呢?
师傅们为了赶时间,拆完的护罩不拧螺丝就往旁边一放,接好的油管不做防漏检查就直接开机,才过了一周,三台机床先后出了二次故障:有护罩掉下来蹭坏加工件的,有油管漏油流得满地都是的,算下来的总停线时间,比之前没定KPI的时候还多了一倍。
说实话,这种操作跟”孩子考不好就罚站”没区别——你不找真正的原因,光靠催是没用的。
真正把平均修复时间压下去的方法,从来不是逼师傅多快跑,而是把那些不必要的环节一点点砍掉:把常用的专用工具按机床编号放在旁边的工具柜里,不用满车间跑着找;把容易坏的易损件提前备在机床边的料盒里,不用每次都去仓库申请领料;把常见的故障排查步骤贴在机床旁边的墙上,师傅不用蹲在那费劲想”上次这个报警是哪出的问题”,照着步骤捋就行。
哦,对了,还有个小细节:很多车间喜欢把维修班组的休息室设在离生产线最远的办公楼三楼,说是安静不被打扰。结果每次出故障,师傅光爬楼走过来就要花十分钟,这部分时间全算到停线损失里,最后还要怪平均修复时间太高。
你说这上哪说理去。
风又从侧门吹进来,把贴在机床边的故障排查表吹得哗啦响。小徒弟蹲在旁边,拿着秒表认认真真数着张哥拆护罩的时间,再也不把那些路上的等待时间算进去了。
他记的第一行数字,是12分37秒。
作者|制造
排版|制造
审核|乐乐