早上刚蹲在数控车床旁边擦完导轨的铁屑,裤腿上还沾着半圈乳化液的印子,采购部的小年轻就堵过来,举着份新设备的参数表晃:”张工你看,这台新机床的平均无故障时间标了两万小时,比咱们现在用的老伙计高了三倍!”
我当时就笑了。
你看到的平均无故障时间,多半是实验室里算出来的
说实话,我也不是说厂商测的数全是假的。只是这个数的测试场景,跟你天天待的车间根本是两个世界。
大部分厂商标出来的数值,是把设备放在恒温恒湿的实验室里,不带切削负载、不沾铁屑、连车间里常年飘着的金属粉尘都没有,连续空跑攒出来的时间均值。更直白点说,就是设备在最舒服、最没有干扰的环境里,能连续转多久不出问题。
很多人第一次听到这个概念,第一反应是”哦,这就是设备能撑多久不坏”,错得离谱。平均无故障时间算的不是单台设备能扛多久不趴窝,是同批次投用的设备,随机故障发生间隔的均值。举个最简单的例子,同批次十台设备,六台跑了两万小时没出问题,四台跑了五千小时就出故障,最后算出来的均值能到一万四千小时——听着很漂亮对吧?但你要是刚好分到那四台,你会觉得这个数纯纯是骗人的。
为什么你车间的设备,实际无故障时间永远比参数表短
刚工作的时候我也犯过轴,刚看到参数表的数字,就觉得咱们车间的设备肯定是被厂商坑了。待的时间久了才发现,根本不是那么回事。
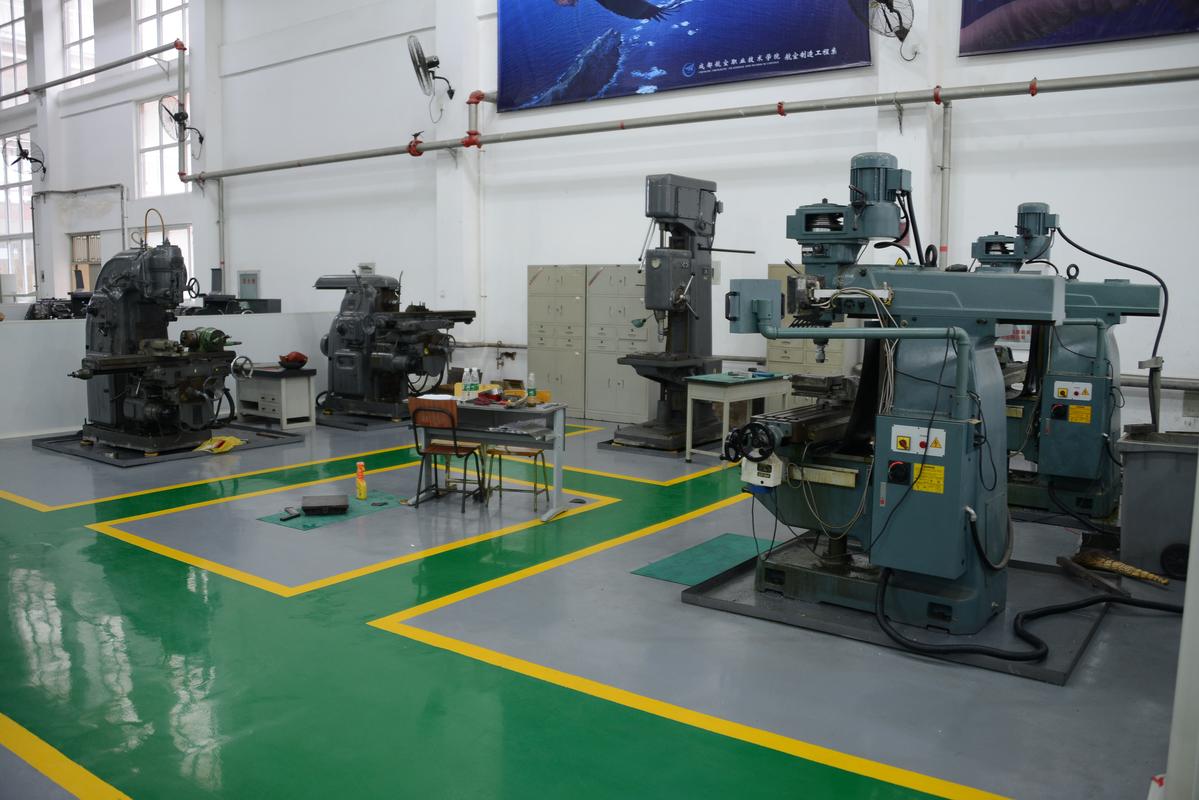
车间里哪有实验室的环境?夏天车间里三十七八度,切削液溅得到处都是,操作工赶产能的时候,连主轴的冷却都能忘开;电压不稳的时候,下班高峰整个车间的电压掉个十几伏,伺服驱动器动不动就欠压报警;换油保养拖了半个月,铁屑卡在滑块里磨得导轨发亮——这些因素叠在一起,设备能正常跑就不错了,哪能达到实验室里的理想状态?
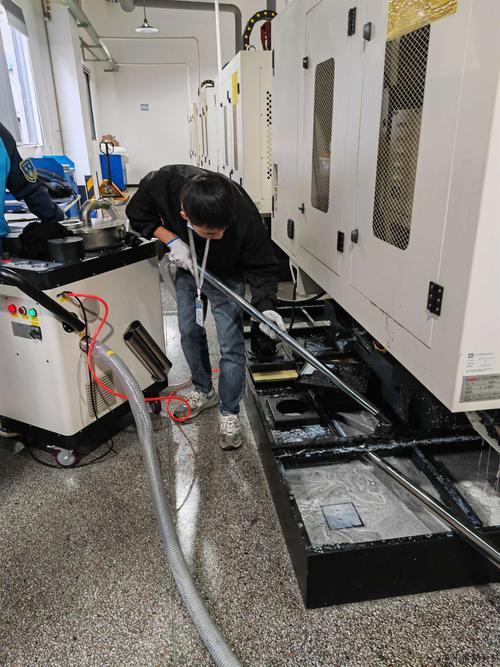
真实的平均无故障时间从来不是设备出厂就带的固定值,是设备本身的质量、操作工的习惯、车间的环境三者凑出来的综合结果。不过话说回来,设备这东西跟人一样,你对它上心,它就不给你掉链子。咱们车间用了十二年的那台老铣床,现在的实际无故障时间,比隔壁车间刚买了半年的新机床还长。为啥?因为天天摸它的操作工知道它的脾气,每天开机先空转五分钟预热,铁屑随产随清,换油从来没拖过,它当然就少坏。
别盯着参数表的数字死磕,算明白这笔账才不亏
之前碰到个销售,拍着胸脯说他们的设备平均无故障时间能到三万小时。我问他这个数是哪来的,他支支吾吾半天,说都是根据核心轴承的理论寿命算出来的。
我当时就给他算,咱们车间的工况下,轴承的实际寿命能达到理论值的六成就算烧高香了,三万小时乘个六成,才一万八,还不如咱们现在老设备的实际值。
盯着参数表上的纸面数字死磕,不如算清楚每一次突发故障带来的实际损失。这个指标真正的价值,从来不是用来比谁的参数好看,是帮你估算未来的维护成本:如果设备真的能在你的车间里保持稳定的无故障运行,你就不用频繁安排维修工蹲在车间等故障,不用因为突然停线赔客户的违约金,这才是这个数真正值钱的地方。
真的。
上次隔壁厂因为设备突然主轴抱死,停了三天线,赔的违约金都够买半台新设备了。就算那台设备的参数表上把平均无故障时间标得再高,碰到一次这种事,所有的纸面优势都没了。
刚才采购的小年轻听完我这堆话,挠着头把参数表折起来塞回包里。我拍了拍他肩膀,说下次再看设备参数,别光盯着那个最大的数字看,多去车间转转,问问天天摸设备的操作工,这设备平时啥脾气,比啥参数都准。
毕竟,设备是要在你的车间里干活的,不是放在实验室里供着的。
作者|制造
排版|制造
审核|小北