刚推开车间安全门,焊渣的焦味裹着冷机油的气扑脸过来。去年还连轴转了整三年的那台龙门铣,现在外壳全拆了,露出银灰色的焊接筋板和缠得像人体血管似的高压油管,连侧面的安全防护网都被挪到了墙角,堆着装得满满当当的零件盒。小徒弟蹲在地上举着不掉毛的抹布擦导轨,擦两下就抬头问:师傅,这不就是把旧机器拆了擦干净再装回去,为啥要占着整条线停产半个月?
很多人对大修的误解,从“拆得越碎越专业”开始
说实话,我刚入行的时候也觉得大修是个走流程的活,直到跟着师傅处理过一次因为外包队操作不当搞出来的事故,才知道这里面的水有多深。
前几年有个外协队伍来接大修的活,进场第一天就把主轴整个拆下来,随便往铺了一层橡胶垫的水泥地上一放,转头就去拆别的部件。我当时站在旁边看着心都揪成一团——那根主轴光自重就快半吨,你不架在专用的V型架上垫好支撑点,稍微歪一点,内部的精密轴承滚道就会出肉眼看不见的微变形。
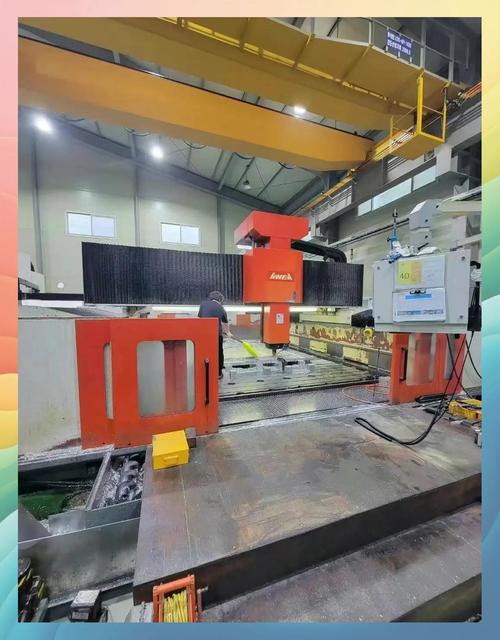
后来这台机器装回去,铣出来的工件表面全是规律的波纹,师傅带着我们测了整整三天,才找到原因是主轴轴承预紧力因为不当存放全变了,拆了重新调整间隙、换了新的密封件,才算把精度拉回来。算下来那队外协的人工费,连补的零件钱都不够付。
很多外行看大修,觉得拆得越碎、摆得越整齐,就越专业。其实根本不是——拆的时候哪个零件要架、哪个零件要包、哪个螺丝拆下来要按顺序摆在专用托盘上,全是有规矩的。你图省事随便扔,装回去的时候就要花十倍的时间补窟窿。
大修最费时间的环节,根本不是拆和装
很多人觉得大修耗时间,是因为拆零件麻烦、装零件费劲。真不是。
拆一台大型龙门铣的外壳、油管、防护罩,三个师傅搭把手,大半天就能拆完。装回去的时候,顺顺利利的话,两天也能拼个七七八八。真正耗时间的,是拆完之后那些藏在机器骨头缝里的调整和修复。
比如床身的水平度,你得把所有的防护板全拆了,用精密水平仪打三个方向的基准面,差个两丝都要一点点调整床身底下的垫铁。再比如导轨的磨损,不是看哪里磨亮了就随便刮两下,是用塞尺顺着整个导轨行程一点点塞,把所有磨损超差的点位用记号笔标出来,再用刮研工艺一点点找平。
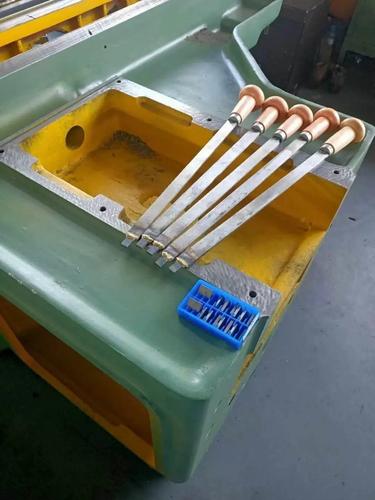
刮研这活,真的急不来。刮刀在导轨面上走的时候,刮下来的铁屑细得像面粉,落在手背上凉丝丝的,哪怕半毫米的凸起,靠手掌的触感就能摸出来,根本不是靠眼睛看的。
慢。真的慢。有时候三个师傅蹲在导轨上刮一整天,才能刮出来一平方米的合格面。之前有个年轻师傅嫌刮研麻烦,直接拿砂轮磨了一遍导轨,当时看着亮堂堂的,结果用了不到三个月,导轨就因为硬度不够磨出了深沟,又得重新刮。
装回去的最后一步,比你想的要“磨人”
所有零件装完,油管接好,电线插对,是不是就可以按启动键开干了?
想什么呢。
这时候得做空载阶梯试转——从最低转速开始,每升一档就停半小时,伸手摸各个轴承座的温度,侧着耳朵听有没有藏在运转声里的异音,等转速爬到最高档,还要连续空转好几个小时,确认没有漏油、没有异响、温度稳定在合理范围,才算过了第一关。
之前有个刚独立带班的年轻师傅嫌麻烦,空转了十分钟就直接上满负载切硬钢,结果主轴轴承因为润滑没跟上直接烧了,半根轴都废了,算下来光换件的钱,就顶三个大修队干一个月的工钱。
等空载的指标全达标了,还要带负载试切。从软的铝块到硬的合金钢,一刀一刀走,测出来的定位精度、重复精度,要比出厂的标准还高一点,才算真的完成了大修。
我到现在都记得,第一次跟着师傅完成整线大修那天,按下启动键的时候,机器没有刺耳的金属摩擦声,只是稳稳地转起来,导轨上的油膜均匀铺开,铣刀切进钢块的时候,声音沉得像老黄牛喘气。
那时候你就知道,这台陪了车间快二十年的老机器,又能接着扛活了。
作者|制造
排版|制造
审核|阿辰