上周在佛山南海跑了家做家居五金的工厂。
原来他们的排产表上,最低起订量是3000件。
低于这个数的单,销售直接推掉——换一次模要小半天,做少了根本覆盖不了成本。
这季度他们接了个220件的定制单。
交货期比原来接3000件的单还快了2天。
老板站在车间抽烟的时候说,原来以为要砸几百万才能搞成的事,最后只花了不到十万。
不是赶时髦,是真的被订单逼到了墙角
说实话,现在制造业的订单结构早就变了。
原来那种一签就是一年、每月固定发几万件的大客户,越来越少。
取而代之的是小B客户的定制单、电商渠道的测款单、线下门店的补单——每单的量可能只有原来的十分之一,但交期要求反而更严。
很多工厂的反应是,要么接了亏,要么推了可惜。
原来的刚性供应链,就是为了大批量生产设计的:物料批量采购,生产线固定排产,成品压在仓库里等客户提货。这种模式在订单稳定的时候,单位成本能压到最低,但一旦订单的波动变大,库存积压、交货延迟的问题会直接把利润吃掉。
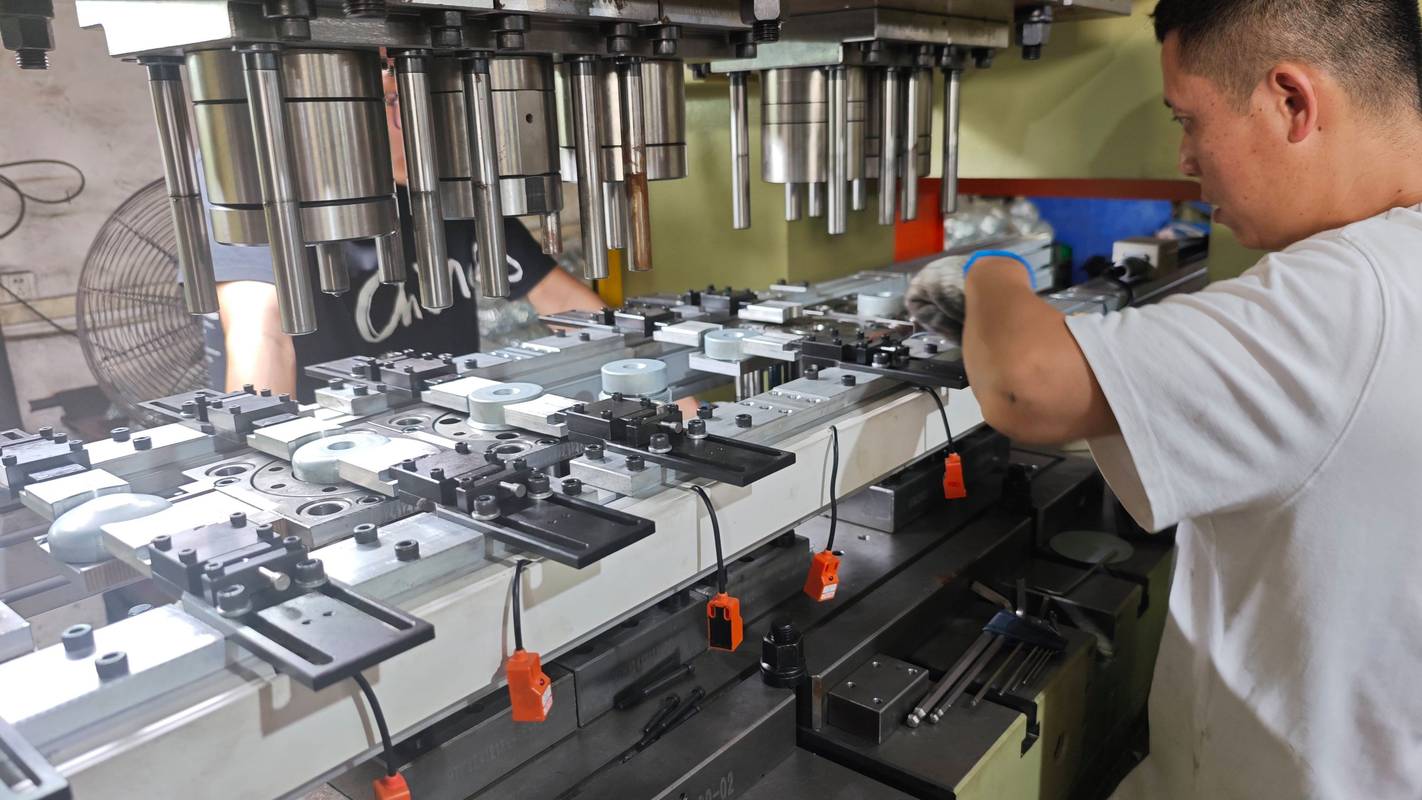
别一上来就砸钱上动辄几十万的系统
我见过太多老板一提到柔性供应链,第一反应是买动辄几十万上百万的ERP,上全自动的立体仓库,甚至直接把整条旧生产线全换掉。
钱花了。
效果没看到。
为什么?
因为柔性的核心不是设备有多先进,是你的生产流程能不能快速适配变化的订单。
很多工厂上来就上系统,结果车间的老工人不会用扫码枪,排产的主管还是习惯靠经验记单,最后系统里的数据和实际生产完全对不上,反而多了一道录入的流程,效率更低。
真正见效快的改造,往往是从拆生产单元开始的。
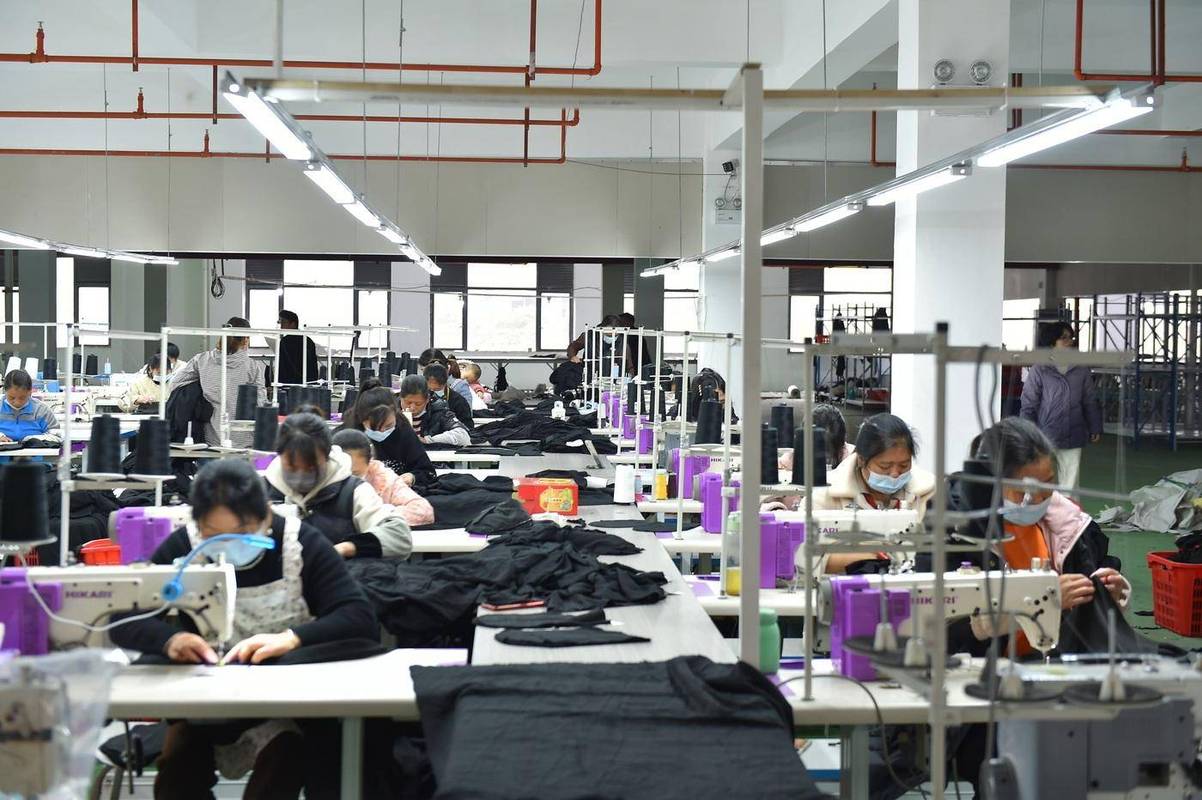
把原来只能生产单一规格产品的长生产线,拆成几个独立的小班组,每个班组只负责3到5种工艺相近的产品,物料提前在班组旁边备好,换款的时候只需要调整小部分工装,不用全生产线停线等换模。
刚才那家佛山的五金厂,就是把原来的1条12人的长生产线,拆成了3个4人的小班组,每个班组负责一类产品的组装,换款时间从原来的小半天压缩到半小时以内,光这一项调整,就把小批量订单的成本拉到了和原来大批量订单差不多的水平。
两个容易被忽略的前置准备
很多人讲柔性改造,只盯着车间里的生产线,却忘了两个更重要的环节。
第一个是订单的共性梳理。
别觉得定制单就全是不一样的。比如那家五金厂接的定制单,只是表面的logo和安装孔位有区别,核心的锁具结构是完全通用的。他们就把核心部件先按常规量批量生产,后面的定制环节再按单组装,既不用全流程柔性,又能把生产效率提上来。
第二个是上游供应商的协同。
你自己的车间改得再快,上游的原材料、包材供不上,还是白搭。比如原来的钢材供应商是按10吨起送,现在要谈成1吨也能送,交货周期从原来的一周多压缩到两三天,不然你刚换完模,原材料还在路上,整条线还是得停着等。
别觉得这是小事。去年有家做宠物户外用品的厂,车间改造完刚接了几个小单,结果包材供应商说少于5万个包装袋不接单,硬生生卡了半个月的交货期,急得老板在仓库蹲了两天找临时的包材供应商。
当然也不是所有工厂都适合现在改。
如果你的核心客户还是长期稳定的大批量订单,近半年也没收到过小批量定制的需求,那别急着跟风改——全柔性的生产模式,单位生产成本本来就比刚性批量生产高一点,没有对应订单支撑的话,反而会吃掉你本来的利润。
制造业的改造从来没有什么标准答案。
适合自己订单结构的,就是对的。
作者|商讯
排版|商讯
审核|柚子