上周在江宁的一家机械加工车间蹲了整三天。
车间里的老师傅叼着烟靠在机床边,看见穿西装的数字化服务商过来,翻了个白眼。
这场景我见过不止一次。
很多人对工厂数字化改造的印象,就是拉网线、装大屏、上一套高大上的系统,花个几百万,改造完拍个宣传片,全车间的数字大屏滚动着实时产能数据,看着特别光鲜。
真扎进去看才知道,大部分钱都花在了没用的地方。
先搞清楚你要解决的核心问题
很多服务商第一次进车间,掏出检测设备就开始测信号覆盖,算要装多少个传感器,多久能把全车间的设备数据连到平台上。
从来没人先问一句,你现在车间里卡脖子的问题是什么?
之前遇到过一家做汽车紧固件的工厂,改造前光盯着设备联网,花了小几十万装了上百个传感器,花了三个月把全车间的设备稼动率数据实时传到了中控室的大屏上。结果盯着数据看了一周,发现每到下午三点,三个班组的设备稼动率集体掉15%。查了半天才知道,这个点是食堂给车间送下午茶的时间,大家都停了设备去领东西——这根本不是系统能解决的,是流程问题。
别上来就铺传感器,把账算清楚再动手。如果你的核心痛点是换一次模具要等40分钟,那先别花几十万搞设备联网,先把换模的全流程拆解开,看是模具找不着,还是师傅手上的工具不齐,先把这个问题解决了,比什么实时数据都管用。
老设备的适配成本,远低于换新
很多人一提到改造,第一反应就是把用了十来年的老机床全扔了,换带智能联网功能的新机床,算下来一条线大几百万,老板看完预算直接打退堂鼓。
真没必要。
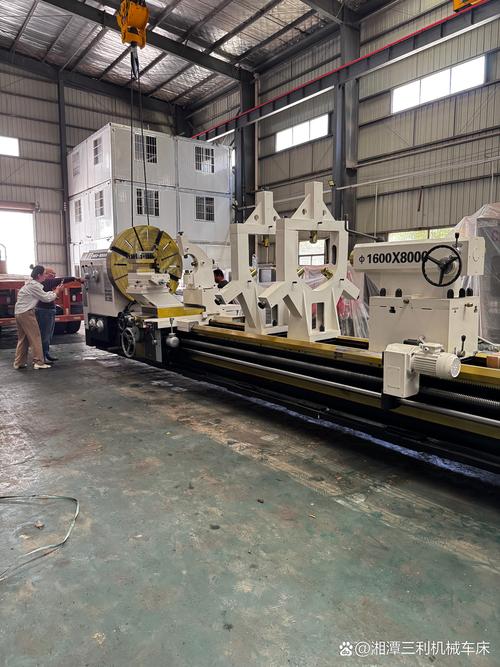
那种用了十来年的普通数控车床,根本不用拆,在设备自带的信号接口上外接个便宜的数采盒子,把运行时长、主轴转速、故障报警信号接出来就行,成本连新设备的零头都不到。之前有个做五金配件的车间,32台老机床,全换数采模块加平台账号,花的钱还不够买半台新机床的。
很多服务商故意把门槛抬得很高,就是知道老板怕麻烦,想一步到位买整套解决方案。但对大部分中小制造工厂来说,现金流本来就紧,哪有那么多钱砸在一次性的设备替换上?顺着老设备的脾气改,慢慢把需要的数据接出来,才是能落地的路径。
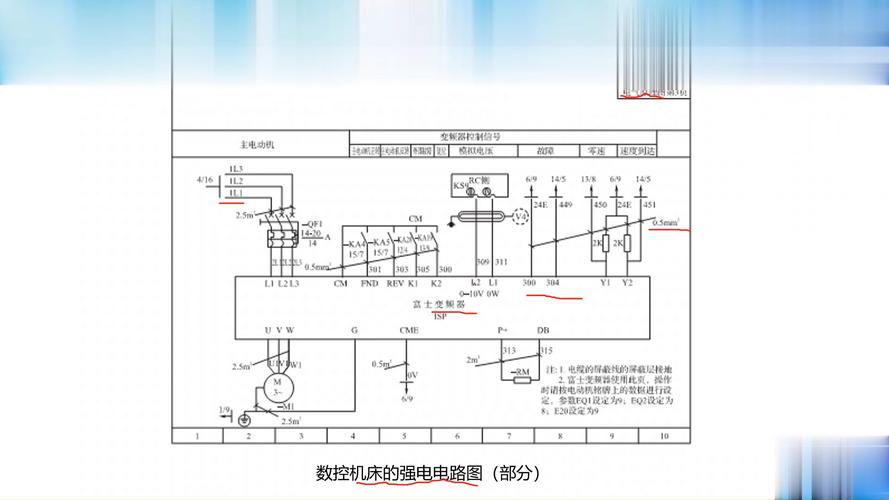
老设备不用全换,顺着现有接口接数采模块就行。别为了追求所谓的“技术先进性”,把能正常用的设备全换掉,那些设备陪着工厂跑了十来年,知道每个师傅的操作习惯,比新设备靠谱多了。
没人用的系统,再贵也是摆设
上次去的那家工厂,系统上了之后,给每个车间主任定了KPI,要求每天必须在系统上填3条生产记录,结果呢?主任们下了班坐在办公室,对着空表格瞎编数,编完就走,系统里的漂亮数据,跟实际生产半毛钱关系没有。
还有更离谱的,车间一开始想在每个机床边上装个摄像头,拍工人有没有按规范操作,结果工人直接把摄像头转过去对着墙,你根本没办法。
问题出在哪?从一开始就没把一线的人当成改造的一部分。
之前有个车间,换了个思路,把系统里的设备报警提醒直接推到班组长的工作手机上。之前机床出了故障,要等操作工跑去找维修师傅,来回十几分钟,现在报警消息弹出来,维修师傅带着配件直接过去,省下来的时间,班组每个月多拿两笔绩效,大家自然愿意用。
系统能不能落地,核心不是技术够先进,是一线愿不愿意用。你别总想着用系统管着工人,要想着用系统帮工人省力气。比如之前换型的时候,要找工艺师傅翻纸质的作业指导书,现在把指导书存在系统里,扫个码就能看,不用跑回办公室翻柜子,工人自然愿意用。
那天从江宁的车间出来,已经是晚上八点。
车间门口的保安室亮着灯,老保安跟我说,之前听人说数字化就是要把工人都换掉,现在看,就是帮大家少跑点冤枉路。
挺对的。
作者|商讯
排版|商讯
审核|白杨