上周带新来的实习生逛数控加工区。
这小子盯着旋转的卡盘盯了三分钟,突然凑过来问:师傅,这转得飞快的钢块,为啥每次切下来的铁屑都卷成统一的小螺旋?
他手指的方向,就是那把夹在刀塔上、比他小拇指长不了多少的刀具。切削液顺着刀杆哗哗喷在切削位置,带着温度的铁屑弹出来,沾在他工装裤的裤腿上,烫出个小小的黑印子。他赶紧拍掉,还没反应过来,我已经在他耳边说,你刚才盯着的不是钢块,是这把刀在啃硬铁。
那点几毫米的刀刃,卡过整条产线的脖子
很多人第一次进车间,都觉得这刀具就是个不值钱的铁片子,坏了换一把就是,能有多大影响?
我刚入行的时候也这么想。直到亲眼见过一次因为刀具崩口导致的批量报废。上个月隔壁班组为了省点采购成本,选了便宜两成的同规格刀具,头三天跑的顺风顺水,换班的时候操作工扫了一眼,没看见刀刃上肉眼几乎看不见的小豁口,直接锁紧刀塔开跑。
结果一整排加工出来的零件,外圆尺寸差了0.02毫米。
啥概念?就是普通游标卡尺根本卡不出来,得凑到强光底下用千分尺才能量出偏差。可这批零件是要装到精密传动机构里的,带着这么点偏差跑三个月,就得磨得哐当响。最后整批零件全部返工,算上工时、报废的料、耽误的交期,亏的钱够买三年的同参数高端刀具。
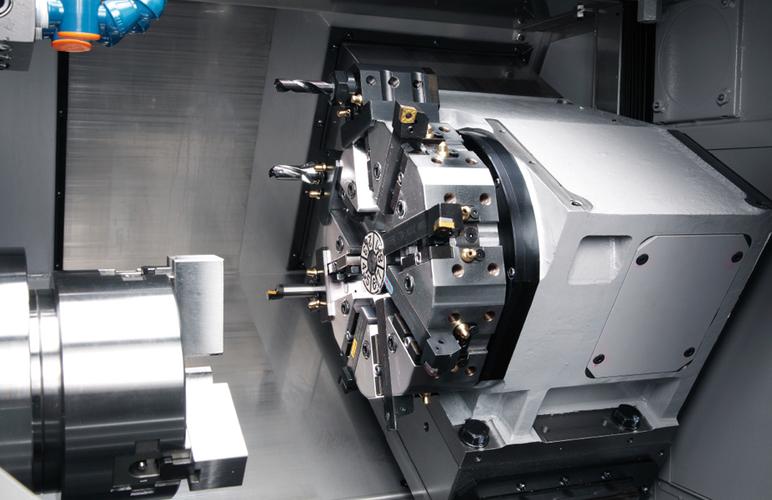
你拿在手里摸就知道,合格的刀具根本不是普通铁片子。刀杆是经过调质的合金钢,凉丝丝的沉手,刀刃的研磨面能照出人影,摸上去没有半分毛刺——这种硬度的材料,根本不是用来切软东西的,它是硬生生在高速旋转的钢料上削下一层金属,切削点的温度能飙到几百度,切削液浇上去滋啦冒白汽,全靠那几毫米的刃口扛着。
别小看这几毫米的刃口,它要是稍微偏个几微米,整批件的尺寸就全废;它要是钝了,加工出来的面全是刀痕,后续抛光的成本能翻三倍。整条产线的节拍,说白了就是跟着这把刀的寿命在走——刀换得勤,停机时间就长;刀用得稳,加工的效率就高。
刀具“折寿”的坑,大半是操作工自己挖的
很多人觉得刀具寿命短,是因为质量不好。
说真的,我见过太多提前报废的刀具,根本不是自己用坏的,是被人瞎造坏的。
最常见的,换刀的时候刀杆上沾了一点细碎的铁屑,没擦干净就直接塞进刀塔,锁紧的时候看着是卡紧了,其实刀头偏了个几微米,跑十分钟,刀刃就崩了。还有的操作工为了赶产量,私自把进给速度往上拧两成,刚开始切着挺顺,刀具的寿命直接砍半。就像你平时跑1000米刚好喘得舒服,现在硬让你背着20斤沙袋冲,能不早垮吗?
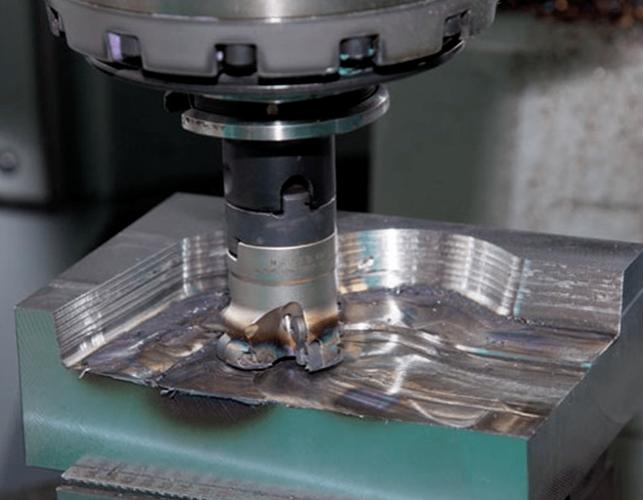
我每次看见刚上手的小孩猛拧进给旋钮,都想上去敲他脑袋。你以为自己效率拉满了?等刀刃崩了,停机换刀、重新对刀、试切件的时间,够你慢悠悠按参数跑半个钟头。
还有个容易被忽略的细节:刀具正常切削的时候,切出来的铁屑是带着金属光泽的小螺旋,颜色是浅黄或者淡蓝——那是切削区温度刚好到合理区间的证明。如果切出来的铁屑是黑的,碎成一小段一小段,甚至带着烧糊的焦味,别犹豫,赶紧按停机。要么是刀刃钝了,要么是切削液的喷嘴歪了,没浇到真正的切削位置,让刀刃在几百度的高温下硬扛。再硬跑个十来分钟,刀刃就会因为高温退火变软,连修都修不回来,整把刀直接废。
别迷信“越贵的刀具越好”,适配才是硬道理
我之前碰到过一个新上任的主管,拍着桌子说要提升加工品质,把车间所有刀具全换成最贵的进口款,说一分钱一分货。
结果跑了一个月算成本,单件加工费涨了三成,刀具寿命根本没涨。
为啥?
因为我们日常加工的就是普通的结构钢,那些贵到离谱的刀具,本来是设计来切高温合金、钛合金这类硬材料的,硬度高、韧性低,切软钢的时候根本发挥不出优势,还容易粘刀——铁屑沾在刀刃上越磨越糙,切出来的面全是毛刺,和用便宜刀没区别。
这就像你穿专业登山鞋去跑室内马拉松,鞋底硬得硌脚,跑两步就累,不是鞋不好,是根本不对路。反过来,你拿专门切铝件的软质刀具去切淬硬的钢料,上去三秒钟,刀刃直接卷边,连个像样的切痕都留不下。
很多产线现在选刀具,根本不追贵的,都是先拿不同的刀试切个三五件,摸清楚哪个参数下,铁屑的颜色最顺,刀具能跑够设定的寿命,算下来单件的成本最低,就固定用哪款。别觉得这是抠,你算笔账:如果一把贵刀的寿命是便宜刀的三倍,价格只贵1.5倍,那才是真的划算;如果贵刀跑出来的寿命和便宜刀一样,那再贵也是冤大头。
刚才那个实习生,蹲在刀架旁边盯了十分钟,突然伸手想去摸刚换下来的旧刀。
我赶紧把他手拍开。
那刀刚切完零件,刃口还烫着呢,摸上去能直接烫个水泡。
他缩回去手笑,说原来这小东西这么娇贵。
我没接话。转头看见刀塔慢慢转过去,新的刀刃对着卡盘上的钢件,切削液哗的一声浇上去,滋啦的白汽飘起来,新的螺旋状铁屑顺着排屑槽滚到接屑盘里。
作者|制造
排版|制造
审核|小准