刚跨进磨工车间的门,耳朵先被攥住。
不是那种尖锐的金属摩擦声,是沉实的、嗡嗡的震响,顺着水泥地钻到脚底板,连后槽牙都跟着有点发麻。转台中间的砂轮飞转着,边缘快得拉出半透明的影,冷却液顺着盘边往下甩,在灯光下散成细碎的水雾。
你以为的整块硬石头,其实是粘起来的“碎玻璃”
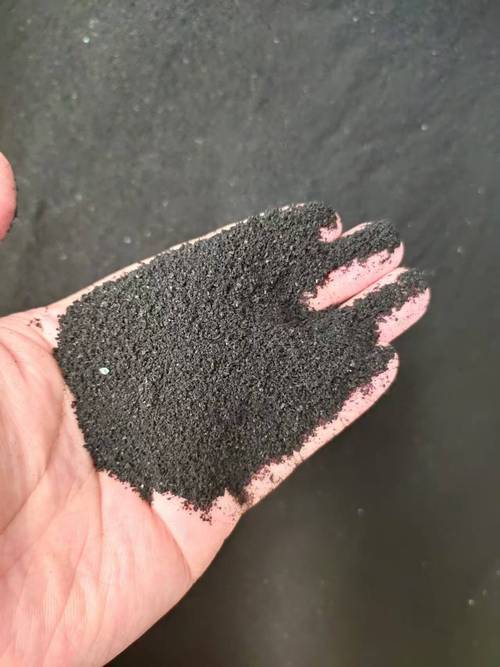
刚入职的时候我也傻,觉得这东西就是一整块磨出来的石头盘,直到带我的老周拿个报废的砂轮往地上轻轻一磕,碎了半片,蹲下来捡了撮碎渣递到我眼前——根本不是什么致密的石头,是无数棱角锋利的小硬颗粒,靠一层类似陶瓷或者树脂的“胶水”,压成了圆盘的形状。
别小看这层“胶水”的配比。太牢了,磨的时候钝了的颗粒掉不下来,整个盘就跟蹭墙的砂纸似的,磨出来的工件表面全是烫出来的蓝印子;太松了,没磨两三个零件,整盘就开始掉渣,轻则把加工面划得全是沟,重则直接从盘上崩下来碎块。
我徒弟上次好奇,拿个废砂轮敲得稀碎,蹲在地上数颗粒,说这跟我家阳台敲碎的瓷砖渣没区别。真的。你把这些颗粒放大了看,每一颗都是能切金属的小刀刃,磨料颗粒的锋利度直接决定了这盘砂轮能切多硬的材料,结合剂的粘接力决定了它能用多久、会不会中途掉块。
老工人换砂轮前的那两下敲击,真不是迷信
刚进厂那会我总笑老员工事儿多,新砂轮从仓库领出来,不着急装上去,非得拿个小木头锤子,沿着砂轮侧面一圈轻轻敲过去。直到亲眼见隔壁车间的小伙子,省了这步检查,把带暗裂纹的砂轮装上法兰盘,开了机不到三分钟,半块盘直接飞了出去。
那之后我再也不敢笑这步骤多余。砂轮转起来的线速度,比高速公路上的跑车还快几倍,内部哪怕有个头发丝粗的暗裂纹,离心力一拉,整个盘就能炸成一地碎块,威力跟个小型炸弹没区别。
敲出来声音脆生生的,就说明内部没有裂纹、粘接均匀,能放心用;要是敲着发闷,像敲空心木头似的,赶紧扔废料堆,别心疼。我第一次自己独立换砂轮的时候,敲了三遍,手心全是汗。
磨零件亮不亮,真不是砂轮越硬越好
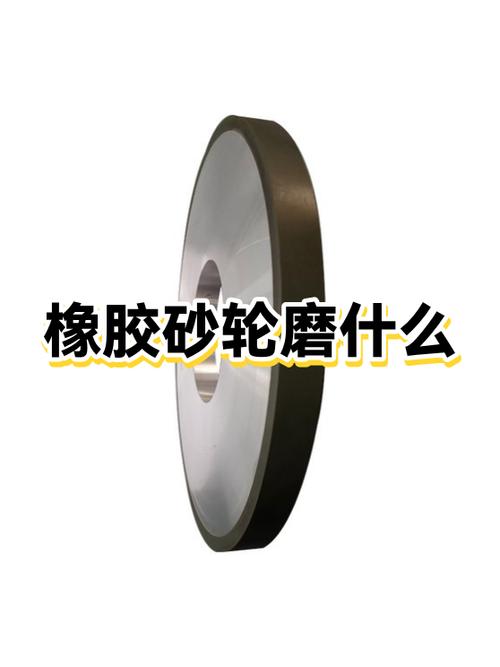
之前有个刚毕业的工艺员来车间实习,为了把零件的表面粗糙度提上去,特意选了个硬度最高的砂轮换上去。结果磨出来的轴,看着表面亮得能照见人,拿硬度计一测,表层的硬度掉了快三分之一——硬砂轮的颗粒钝了之后根本掉不下来,跟工件硬蹭,局部温度窜到几百度,把金属表层都烤得变了质。
好的砂轮其实自带“脾气”,就是咱们常说的自锐性:磨的过程中,那些被蹭钝了的磨料颗粒,会在合适的时机自己脱落,露出下面藏着的新的锋利棱角,根本不用人一直盯着修。就像你用的新砂纸,磨脏了表层的砂粒掉下来,下面新的砂粒露出来,又能接着用。
当然也不能太松。太松的砂轮,磨个十分钟颗粒掉一半,精度根本保不住。老班长磨精密机床的主轴,每磨个十来分钟,就会拿个金刚石笔,在转着的砂轮表面轻轻划两趟——不是为了把砂轮磨薄,是把那些还没掉下来的钝颗粒刮掉,把表面修得跟新做的一样。
上次跟老周蹲在车间门口抽烟,他说这砂轮跟人是一个道理,没有万能的款。你拿磨软铝的砂轮去磨高速钢,跟拿豆腐切铁块没区别;你拿磨硬合金的砂轮去磨铝件,磨出来的东西全是嵌在表面的磨料渣,擦都擦不掉。
风从车间大门吹进来,带着点切削液的淡味,转台上的砂轮还在嗡嗡转,混着冷却液的细磨料顺着水槽流走,沉到池子底部。没人会特意给这圆盘拍个照,也没人会在零件合格单上特意写一句“感谢砂轮”。但那些精度到头发丝几十分之一的轴、齿轮、导轨,全是这转得快出残影的圆盘,一刀一刀,蹭出来的。
作者|制造
排版|制造
审核|柚子