2026-09-19 04:52:07 分类:正文
刚进车间跟着师傅逛,第一台停在工位的立铣,震得脚底板都发麻。我那时候年少无知,凑过去看了两眼就跟师傅说,这不就是拿硬刀在铁块上刮吗?能有啥难的。师傅当时就踹了我一脚,说你懂个屁。
你以为切削是削苹果?其实根本不是
我们削苹果,是拿刀顺着果皮往下压,果皮自然就掉了。铁块比苹果硬几十倍,你拿刀硬压?刀先碎给你看。
切削的本质,是刀具把工件多余的材料一层层挤碎、剥离,不是硬砍硬刮。每一刀下去,切下来的屑是什么形状,直接决定了你这活干得合格不合格。
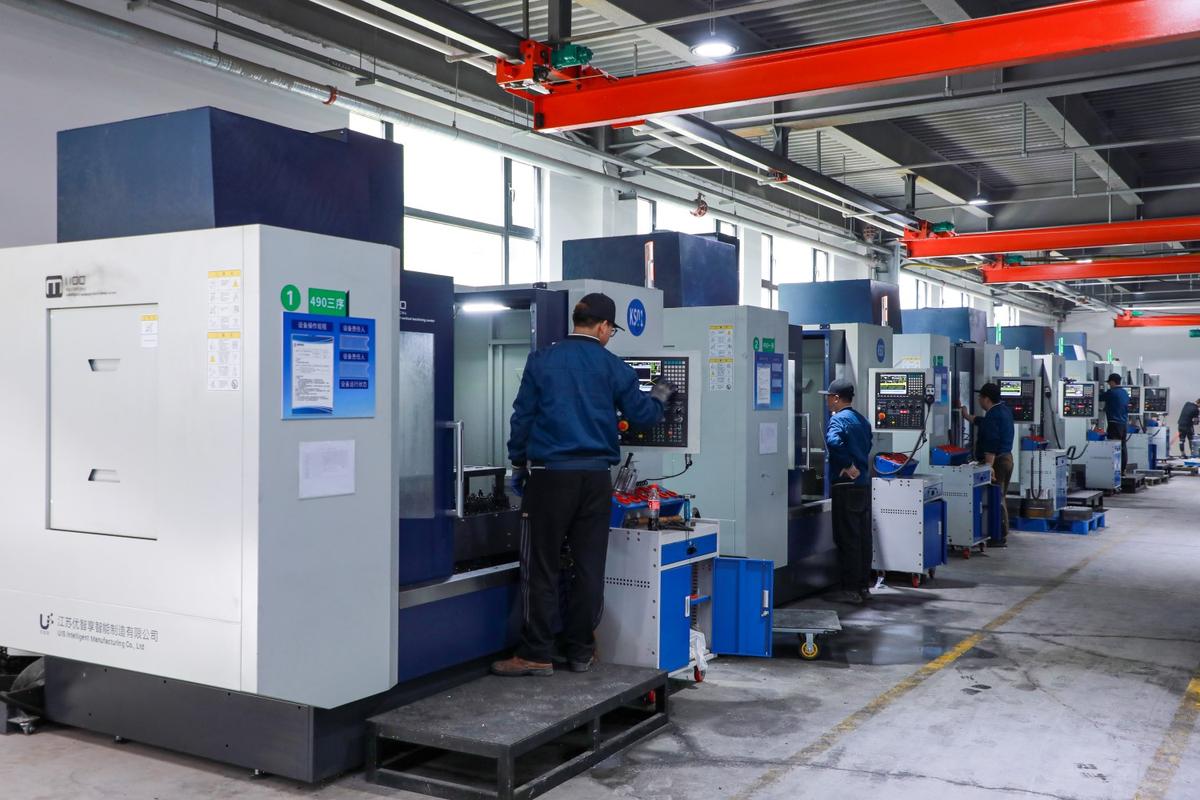 车间金属切削加工现场实景
我刚上班那年,亲眼见一个实习生切不锈钢板,为了快点干完交差,一刀直接切进去半公分。结果切下来的屑全乱缠在一起,直接把刀杆顶弯,整块工件直接报废,他赔了大半个月工资。真不值当。
九成新手都踩过的坑,全在不起眼的细节里
很多人刚上手,盯着尺寸对了就万事大吉,根本不管两件最要紧的事:冷却和排屑。说实话,这俩才是切削工艺的核心。
冷却不是给刀浇浇水降温这么简单,它还要及时冲掉已经切下来的屑,不让碎屑刮花刚加工好的工件表面。
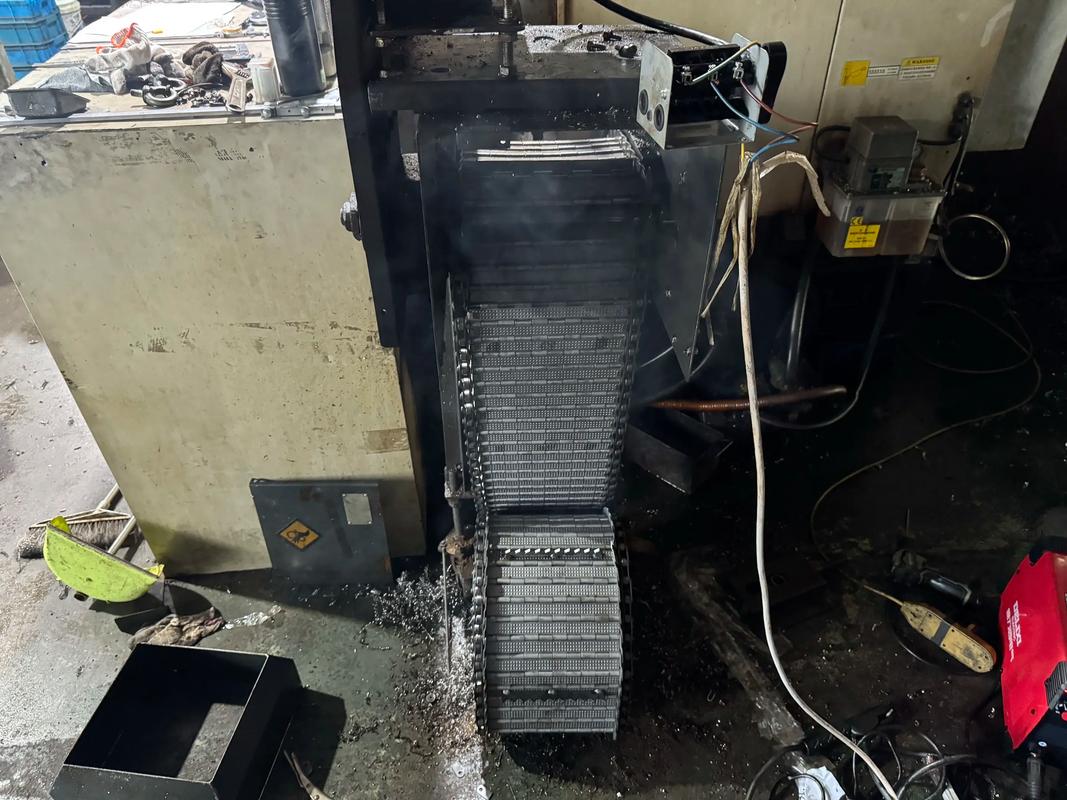 金属切削加工排屑故障实景图
排屑更要命,要是屑排不出来,堵在刀和工件的缝隙里,轻则工件表面划出一道道歪痕,得重新打磨返工,重则直接把刀顶断,飞出来的高温铁屑能划破防护服,想想都后怕。
再说进给速度,很多新人觉得越快越厉害,越能体现水平。不对,你切软铝和切硬质钛合金,能一个速度?切薄壁件和切整块锻料,能一个进给?差一头发丝的量,出来的活就完全不一样。我早年见过师傅切薄壁壳体,徒弟调参数快了一点点,整个壳子直接震变形,整块料废了,师傅心疼得三天没给徒弟好脸色。就是这么较真。
好的切削,从来不是只拼刀具硬不硬
 好的切削,从来不是只拼刀具硬不硬
现在很多人聊起切削,开口就是刀的材质有多好,机床功率有多高。不过话说回来,再好的刀,参数不对,一样出废活。老师傅常说,三分刀,七分调。就是这个道理。
干切削和湿切削的用法完全不一样,有的工件怕冷却液腐蚀,就得用干切,还得专门选带断屑槽的刀,把屑切成一小段一小段的自己掉出来,不用工人伸手去勾,少了很多安全隐患。
有的高精度工件,最后一刀的进给量得调到头发丝的几分之一,慢得像蜗牛爬,急得新人抓耳挠腮,但是出来的工件表面能当镜子用。你凑过去摸,细腻得像丝绸,热烘烘的金属腥味往鼻子里钻,这就是干出来的好活。
有人问我,现在都有增材制造了,切削工艺会不会慢慢被淘汰?我每次都笑,增材能做整体结构,但要做高精度的配合面,还得靠切削一刀一刀修出来。轴承的接触面,发动机的气缸壁,差一丝,转起来就晃,就得靠切削找正。哪有那么容易被替代。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:进车间第一眼就看错的切削工艺,原来藏着这么多门道
文章链接:https://www.lfdjt.com/p/zhizao/a/992.html