上周带新来的实习生逛冲压车间,刚走到工装区那片,这小孩眼睛都直了。
地上摊着一堆带孔的方铁块、长杆、卡爪,旁边的张师傅没拿焊枪,拿个橡胶锤敲敲打打,二十分钟就拼出个卡着异形钣金的架子,往冲压机上一装,直接开始干活。
实习生愣了:这夹具不是要定制的吗?焊死了才能用啊?
这就是组合夹具最容易被外行人误会的地方——它根本不是那种焊死了、用完就扔的定制夹具,全是标准化的零件拼出来的,拆了下次还能接着用。
那些看着像废铁的零件,每块都卡着丝级精度
别看着那些方铁块表面黑糊糊的,边角都有磕碰的印子就瞧不起。每块零件拿在手里沉甸甸的,表面因为常年被人摸,接触的地方都磨得发亮,根本不是那种薄铁皮做的凑活货。每块零件上的T型孔,孔位间距都是统一的,误差通常不会超过一根头发丝的三分之一。你随便拿个带螺纹的定位销,往孔里一插,晃都不晃。
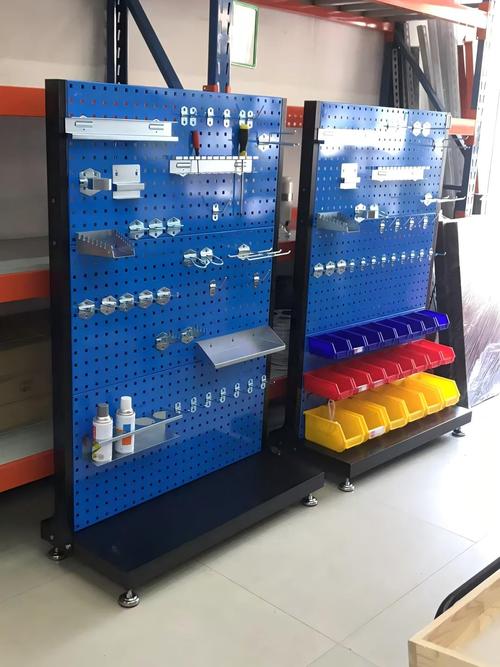
别觉得这是吹的。上次张师傅拼的那个卡电动车侧支架的架子,要是按老流程做定制夹具,得先出图,找机加工车间铣,焊,热处理,前前后后至少等一周,生产排期都耽误了。用组合夹具的话,找个L型的角座当底座,两个可调节的卡爪往对应孔上一拧,再拿两个带尖的定位销顶住工件的两个基准面,拿橡胶锤敲到贴实,拧上锁紧螺母,整个过程连二十分钟都不到。
说真的,第一次见张师傅拼的时候我都惊了——以前总觉得夹具这东西,越厚重、越焊得死才越靠谱,结果这堆拼起来的架子,卡着零件冲压了五百次,位置偏移连半毫米都不到。
啥时候用它最爽,啥时候它根本不好使
别听网上吹组合夹具万能。它真不是啥活都能干。
比如你要是做那种一年要生产几十万件的大批量零件,那用组合夹具就亏死了——为啥?因为拼出来的架子,刚性肯定不如专门铣出来的一体夹具,生产那么多件,光锁紧螺母松的次数都够你停机调好几次的,效率还不如一开始就做个定制的死夹具划算。
但如果是那种小批量的,比如客户要个十几件、几十件的异形样件,或者生产线临时换个产品型号,等不起定制夹具的周期,这东西就直接封神。上次有个客户急着要二十件设备的安装底座,尺寸跟之前的都不一样,按老流程做定制夹具,光加工就得等四五天,客户那边等着要装货,晚一天都要扣违约金。张师傅拉了个小推车,从零件架上挑了块大的方基板,四个方向装了可调的支撑块,中间放了个V型铁托住工件的圆弧面,前后两次调整,四十分钟就把夹具拼好了,当天就把二十件底座铣完了,直接给客户送过去。
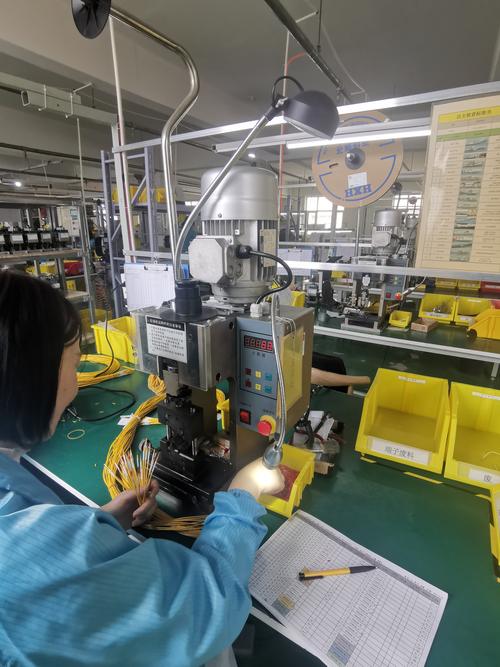
不过话说回来,它也有坑。上次我自己拼的时候,图省事,选了个磨损有点严重的定位销,结果铣出来的零件基准面偏了两毫米,二十件零件全废了,被车间主任骂了整整半小时。别觉得拼起来就行,拼完了一定要拿百分表打一遍定位面的跳动,锁紧螺母要挨个拧两遍,不然干到一半零件飞出去,可不是闹着玩的。
很多人不知道的细节:拆的时候比拼的时候还重要
很多刚学的新人,拼的时候挺认真,拆的时候就随便扔,把零件往箱子里一塞,下次用的时候找不着对应尺寸,或者零件上的碰伤没处理,装上去精度就差了。
张师傅每次用完拆夹具,都有固定的流程:先把锁紧螺母拧下来,螺纹上抹一层薄的防锈油,定位销拿擦机布把表面的铁屑擦干净,按尺寸大小摆到零件架对应的格子里,哪个零件上有磕碰的毛刺,就拿油石蹭两下,放回去。他说,这些零件跟家里的扳手螺丝刀一样,你好好对它,它干活的时候就不会掉链子。
我之前见过别的车间,把组合夹具的零件随便堆在角落,锈的锈,丢的丢,拼的时候找个合适的角座都要翻半小时箱子,那再好的东西也用不出价值啊。
前几天那个实习生又来车间,自己对着零件架拼了个小架子,用来固定自己做的小实验件,拼完了举着给张师傅看,张师傅拿橡胶锤轻轻敲了敲卡爪,说,不错,没把孔位对错。
其实哪有什么神秘的高端技术啊。就是一群在车间摸了几十年铁的老工人,想出来的最实在的办法——不用等,不用焊,想拼啥就拼啥,用完拆了下次还能用。
上次张师傅跟我聊天说,现在好多年轻人觉得要搞那种全自动化的产线才叫先进,其实最实在的技术,从来都是能帮人少加班、少等料、少赔钱的东西。
我深以为然。
作者|制造
排版|制造
审核|满满