2026-10-12 16:10:15
作者:
制造
昨天刚在装配线蹲了一上午,撞见新来的小徒弟靠在机床上骂骂咧咧,脚边踹着刚装完的第一台箱体。问了半天才搞懂,他说装得好好的,组长非要让他拆开一个个量尺寸,纯纯浪费工时下不来产量,故意给新人穿小鞋。我听完没生气,给他递了根冰矿泉水,蹲下来跟他聊——这活儿啊,我刚入行的时候也骂过。
很多人觉得首件检验就是走个过场
别说新人了,干了五六年的老工人,不少也这么想。不就是换班、换料、换工装之后,找个卡尺量两个显眼的尺寸,往记录表上打几个勾,盖个章完事吗?谁不会啊。
去年我们隔壁线出过一档子事,新换了一批切削刀片,班长赶急单,说上批都合格,这批不用测了直接干,结果干出来小六十件法兰,内孔直径全偏了快一个公差带,全部报废。那一堆沉甸甸的钢件拉去回炉的时候,我就在旁边看着,火星子顺着风卷到半空中,整个班组小半年的全勤奖金直接打了水漂,没人说话。
很多人都觉得,机器都是编好程的,手装也都是按作业指导书来的,能出什么错?
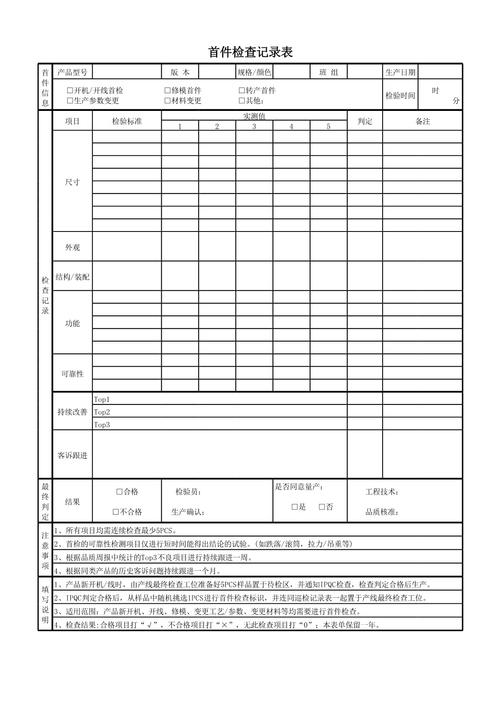 机械加工车间首件检验纸质记录表
出错的地方永远都在你想不到的细节里。刀片包装盒写着同一型号,新批次的刃口圆弧半径就差了那么一丢丢,切削出来的回弹量就差出了公差,你不第一件测,等发现的时候已经晚了。
跟着走一遍你就懂,首件检验卡的全是风险
很多人对首件检验的认知,就停留在”量尺寸”,其实不对。你换了新的定位工装,要测夹具本身的定位准不准吧?你换了一批原材料,硬度比上批高了一点,切削完的应力变形会不会影响尺寸吧?你夜班换白班,同一个工位,两个工人的紧固力度差个几牛,最后装出来的箱体同轴度就偏了吧?这些,都得靠第一件来验证。
就说我刚当学徒那会,装铣床的虎钳,我按线对齐压得死死的,觉得百分百没错。师傅过来,让我干完第一件拆下来,重新打表测基准面,结果歪了两丝。我那时候还不服,甩脸子说两丝能干什么,至于这么矫情吗?师傅当时没骂我,就说了一句话:你干一百件,每件歪两丝,最后总装插不进传动轴,你说你是把一百件都磨一遍,还是全拉去回炉?
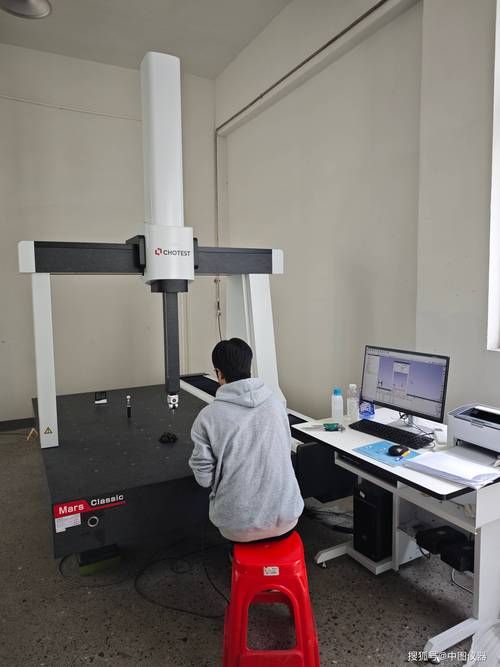 数控加工中心首件三坐标测量现场
现在很多大厂都推行三检制,自检、互检、专职检,首件就是把所有风险堵在批量生产之前的第一道闸。你多花二十分钟测第一件,后面一整天干得都踏实,总比干到一半出问题,擦屁股擦好几天强吧。
这些坑,都是老师傅踩过才懂的
 这些坑,都是老师傅踩过才懂的
说实话,我年轻那会也嫌首件麻烦,踩过坑。那一次赶订单,换了半批原材料,我想着就是同一炉出来的,分两批送而已,没必要重新测,直接开干。结果干了快三十件,专检过来抽测,发现平面度超了快一倍——原来这批料铸造的时候应力没放干净,切完平面放两小时就变形了。我那时候连着熬了三个晚上,能返工的返工,不能返工的直接报废,手攥着卡尺磨得满手泡,连吃饭都抖,这个教训我记到现在。
还有个常见的坑,就是只检好测的尺寸,藏在里面的形位公差直接跳过。比如孔的同轴度,你拿卡尺量两个端的直径都对,就觉得合格了,实际两个孔不同轴,装上去转不到三天轴承就烧了,最后客户退回来,整个批次都要召回,那损失才叫大。
不过话说回来,现在很多人说,都什么年代了,全自动化数控了,编程输进去机器自己干,还要首件干嘛?这话我就不爱听。机器是死的人是活的,编程的时候输错一个小数点,工装装的时候偏了一个零,机器可不会告诉你错了,它只会按错的参数一直干下去。
昨天那个小徒弟,听完我的话,回去重新拆开测了,果然发现定位销歪了一丝,调整之后,后面二十件全合格。下班的时候他过来跟我递烟,说原来这不是领导故意找茬,是给我们自己挡灾呢。
我笑了笑没说话,干制造这行,哪有那么多故意找茬,不过是把该做的事儿做在前面,少出事,多拿钱,就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里每天第一台都要拆一遍?聊聊你不知道的首件检验
文章链接:https://www.lfdjt.com/p/zhizao/a/9299.html