2026-10-12 06:13:06
作者:
制造
刚逛车间差点踩了根拖在地上的信号线,亏我躲得快,不然就得摔个大马趴。这根线是上个月改传感器走的,还没来得及收进线槽,现场就是这样,永远有你想不到的小线头。
你以为它只是套盒子?错了
很多没进过车间的朋友,一听到包装线,第一反应就是把做好的产品塞进盒子封起来,不就是个流水线摆货的活儿?
哪有这么简单。
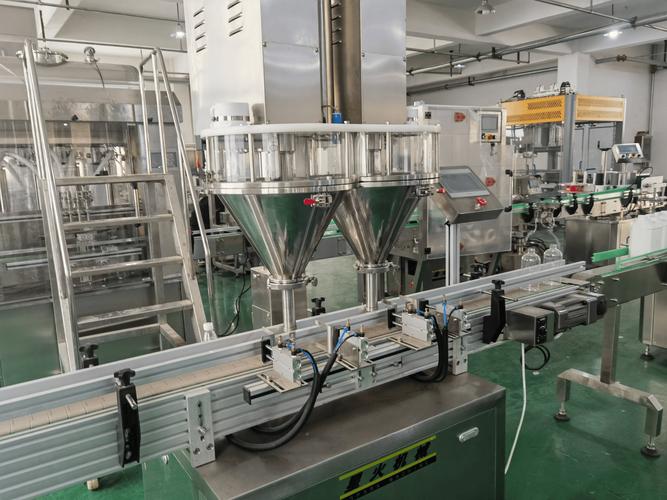 工厂食品饮料自动化包装线生产现场
就拿咱们最常见的瓶装饮料来说,从灌装好封完盖出来,要经过喷码、理瓶、装盒、封箱、堆垛,一整套下来全在这条线上走,哪一步卡壳,整条线都得停。我昨天刚处理完一个卡瓶故障,半箱歪瓶子堵在进盒口,拆了十分钟才掏干净,地上洒了一地饮料,黏得鞋底都拔不动。
你别小看进盒这一步,要把十二瓶饮料正好塞进纸箱,位置差个几毫米,纸箱的插舌就扣不上,机器一使劲直接把纸盒挤破,整箱都得报废。很多新人刚上手,一看到卡盒就调传送速度,越调越乱,其实多半是定位挡块松了,紧两个螺丝的事儿。
最容易出问题的居然不是机械部分
干了十几年,我发现八成的包装线停线故障,跟机械磨损没关系。
都是感应出了错。
你想啊,瓶子歪歪扭扭过来,什么时候给信号让拨轮转,什么时候让推瓶器推,全靠光电传感器的触发位置卡着。上次来个实习的小伙子,遇到连续不出盒的故障,抱着手册调了一下午,把拨轮的偏心螺丝拧得都滑牙了,还是不对。
我过去绕着工位走了一圈,一眼就看到传感器被产品碰得偏了位置,原来触发点太靠前,瓶子还没到位就给了信号,推瓶器当然推空。往后挪了两公分,开机试,顺得不行。小伙子站那儿愣了半天,说原来不是机械的锅啊。
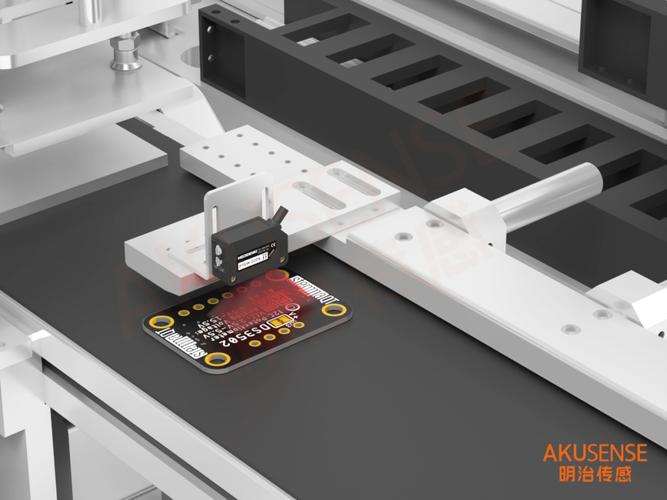 包装线理料工位光电传感器定位调试
其实这就是现场跟图纸的区别,图纸上标得清清楚楚,可实际生产里,产品轻重不一样,瓶子软硬度不一样,甚至车间温度高了传送带拉长一点,都能让触发点偏掉。哪能死盯着参数调呢。
好的包装线,其实会“偷懒”
 好的包装线,其实会“偷懒”
说实话,我见过不少老板,买设备第一句话就问,最快能跑多少速度?恨不得一秒钟出十箱,觉得越快产量越高。
真不是这么回事。
好的包装线设计,都会故意留一截缓冲积放段,就是让前面工序停个十几秒的时候,后面的包装不用跟着停。就像跑步,你一直冲不喘气,迟早得摔倒,留两步喘气的空间,才能一直跑下去。
我之前去过一个小厂,为了多产,把原来两米多的缓冲段拆了,硬挤出位置加了一台灌装机,结果只要前面冲瓶机换个滤芯停十秒,后面包装线就得卡得乱七八糟,一天停个十好几次,算下来一天反而少出了快两成的货。老板还纳闷,我速度提上去了怎么产量还少了?
你拿到手里的饮料,瓶盖扣得严丝合缝,日期印得清清楚楚,纸盒折得整整齐齐,这就是包装线留了偷懒空间的结果。要是你拿到手盖子歪了,日期糊得看不清,十有八九就是线跑得太急,没留缓冲,节奏乱了。
蹲在车间拧螺丝的时候我常想,咱们做机械的,其实就是给产品搭个顺顺当当的下台台阶。从生产线上出来,整整齐齐装好,送到你手里,你根本不会想起它的存在,这才是一条好包装线该有的样子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你拆开的每瓶饮料,都藏着包装线的小心机
文章链接:https://www.lfdjt.com/p/zhizao/a/9154.html