2026-10-10 00:00:58
作者:
制造
刚扫完脚边的铁屑,鞋帮子上还沾着切削液的油星子。我靠在机床边抽烟,旁边徒弟拿着废零件蹲那叹气——又是换床装夹偏了,小一千块的坯子废了。这种事,在老车间里太常见了。
别翻教材,先看实打实的麻烦
原来加工一个带键槽带斜孔的轴,流程太磨人。先粗车外圆,再精车,卸下来,搬到铣床铣键槽,对刀找正半小时,干完再搬去钻床钻斜孔,再找一次正。
每次装夹,都得对准原来的基准,手再稳,经验再足,多少都有误差。攒个两三次,精度要求高的,直接超差。就算不出错,光来回搬运、对刀的时间,都比实际切削的时间长。
干一个活,等半天,错一次,亏半月,这就是老流程的通病。
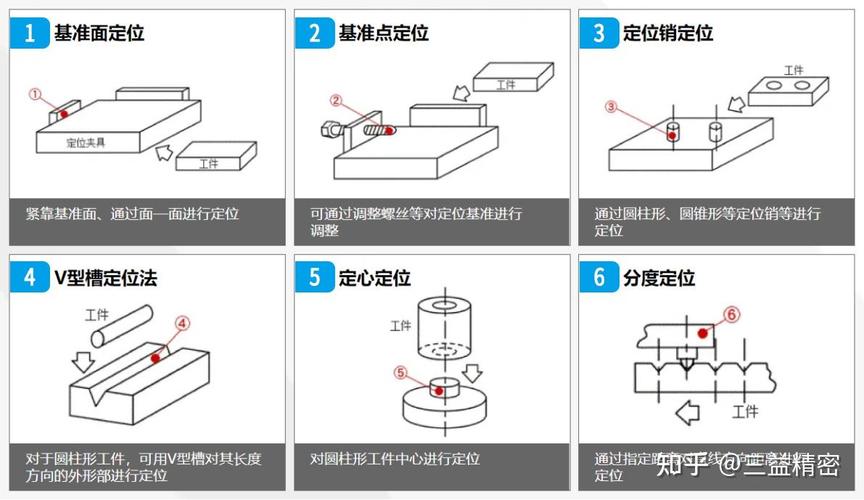 传统多工序加工零件定位误差对比图
复合加工的门道,其实就是不挪窝
很多人一听这名,觉得是什么高大上的黑科技,说白了核心就一句话:一次装夹,搞定所有工序。
零件卡在夹具上从开头不动,一台机床上面集成了车刀、铣刀、钻头,需要什么刀,刀塔转两秒就到位。角度、位置全是程序编好的,基准从一而终,根本不会有攒出来的误差。
我第一次看师傅调机加工带偏心斜孔的阀杆,原来三个机床干两个小时的活,不到二十分钟就拿下来了,测精度,误差不到原来的三分之一。我当时直嘬牙,原来还能这么干。
很多人误会,说复合加工就是把好几台机床塞一个壳子里,错得离谱。它省的不是车间的占地面积,是装夹的时间,还有攒出来的误差。就这点,解决了多少制造里的老麻烦。
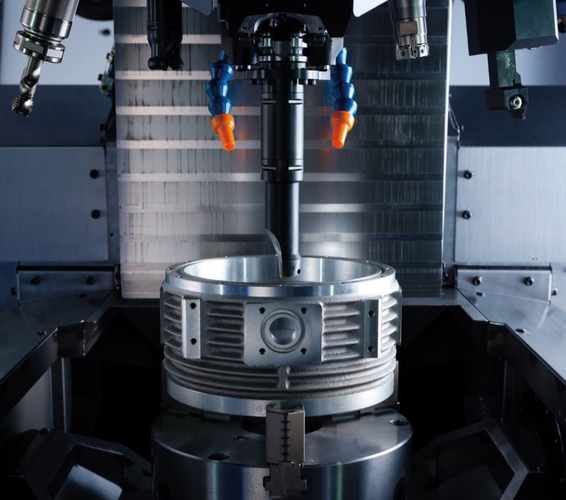 数控复合加工机床一次装夹加工现场
好东西也不是啥活都能接
 好东西也不是啥活都能接
说实话,我见过太多老板脑子一热,砸大价钱买复合加工机床,回来天天干那种只需要车外圆的简单轴,纯粹糟蹋东西。那钱扔水里还能响一声呢。
复合加工的开机成本比普通机床高不少,适合干的就是那种形状复杂、对位置精度要求高、原来要跑好几个工序的活。比如带异形曲面的型腔,带斜角度孔的轴类,那些需要做专门工装换好几次装夹的活,复合加工干起来才划算。原来做工装夹具的钱,来回搬运的人工,还有废件的损耗,加起来比复合加工的开机成本高多了,这么算才值。
上次有个客户拿了十几个小批量的异形零件过来,原来外发干,要半个月,还废了三个,我们用复合加工,三天全出来,合格率百分之百,客户当场就把后续的订单都放这了。
很多时候,制造里的好技术,从来不是堆概念堆出来的,就是解决点实际的麻烦,少废几个件,多省点时间,就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为什么说复合加工是制造车间的隐形王牌
文章链接:https://www.lfdjt.com/p/zhizao/a/8328.html