2026-10-09 22:33:53
作者:
制造
上周帮新来的徒弟收拾烂摊子。他啃一块硬钛的活,崩刀崩得刃料盒都满了,脸皱得像车间墙角泡过水的砂纸。
原来切不动硬家伙,不是刀不够硬
很多人第一反应,切不动肯定是刀不行。换贵的,换涂层厚的,换各种花里胡哨的材质。说实话,没用。90%以上的刀具磨损都来自切削热。你想啊,切金属的时候,刀头跟工件摩擦生热,温度动辄大几百,再好的涂层,再硬的合金,到温度也软了,工件还会因为发热变形,切出来尺寸飘得跟过山车一样。
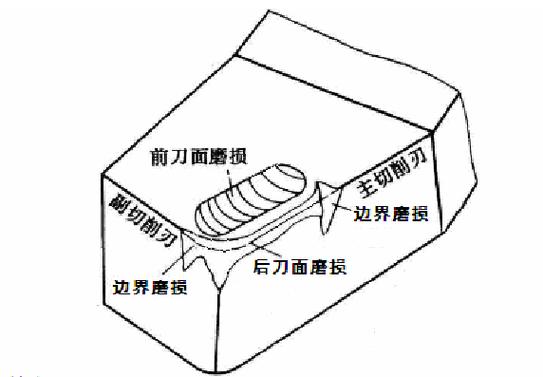 传统干式切削刀具热磨损变形图
我刚入行那会,师傅跟我说,切硬料,三分刀功七分降温。那时候哪懂什么新名词,就是往切削区浇大量乳化液,图个凉快。但乳化液渗不到刀屑接触的核心区,浇半天,表面凉了,里面还是烫得离谱。该崩还是崩,该磨还是磨。
低温不是冻硬刀,是冻住工件的“暴脾气”
第一次见正经的低温切削,我也搞错了。我当时还猜,是不是把整把刀提前冻在冰柜里,拿出来趁着硬赶紧切。实际根本不是这么回事。
现在常用的方式,就是对着切削的位置喷低温介质,大多是液氮,把温度一下子拉到零下一两百度,刚好怼在刀跟工件接触的那一小块地方。低温切削的核心目标从来不是“冻硬刀具”,而是给切削区快速降温,改掉难加工材料的坏脾气。
比如大家常说的钛合金、高温合金,常温下粘得离谱,切下来的屑会牢牢焊在刀头上,磨两下刀就废了。温度降下来之后,材料的粘性直接掉一大截,屑走得干净,刀头就不会瞎磨损。还有那种容易热变形的薄工件,冻完再切,尺寸稳得一批。
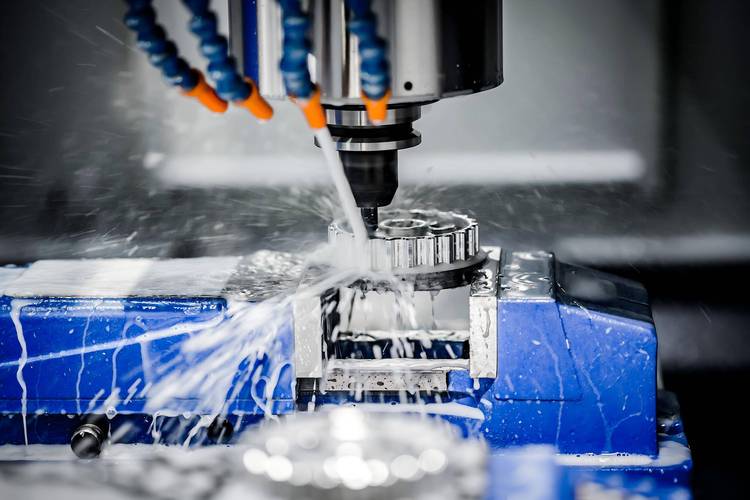 低温切削液氮喷射加工车间现场图
我那次蹲了三天看老法师调参数,原来喷的量也有讲究,喷多了浪费,还会让工件整体变脆,切完反而裂。喷少了降不下温,跟没喷一样。全靠经验摸,不是上了设备就万事大吉。
不是什么活都值得用这招
 不是什么活都值得用这招
说实话,现在行业吹得太神,好像只要沾了低温就是高精度,就是高端活。我见过不少老板脑子一热,花大价钱上了低温切削的设备,拿来切普通的碳钢、铝型材,完全是杀牛用宰牛刀,钱全打了水漂。
普通材料本身切削热不高,乳化液降温就够使,成本才多少?液氮一罐可不便宜。哪至于呢,对吧。
真正用得上低温切削的,都是那些啃不动的硬骨头——航空航天的大结构件,医疗器械的特种材料,这些常规方法搞不定的,才值得上这招。还有人担心低温会把工件搞坏,其实也不会,只喷切削区,大部分工件本体温度没降多少,不会影响整体性能。
说白了就是给切的那一小块地方快速降温,帮刀省点力,帮尺寸提点头。没那么多玄乎的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:低温切削:削金属像切黄油?我在车间蹲了三天才敢说
文章链接:https://www.lfdjt.com/p/zhizao/a/8311.html