2026-10-08 22:34:03
作者:
制造
昨天带新来的大学生逛车间,走到冲压工位他就不走了,蹲在地上摸刚冲出来的法兰片,抬头问我:“师傅,这机器明明好好的,为啥每干一百件就停半小时啊?既不换模也不打扫,不是纯浪费产量吗?”我笑了笑,给他递了根冰水,说这就是你们课本上学了,到现场没人给你讲明白的东西。
别信网上说的全检就做好了质量控制
很多刚进行业的新人,甚至不少老板都觉得,质量控制就是招一堆质检,把做出来的零件全过一遍,挑出坏的给客户发好的就行。真的是这样吗?
去年隔壁厂换了个老板,上来就改了线体规则,要求每件轴都全检尺寸,招了八个质检坐那量,干了半个月,客户还是退了一批货,为啥?八个质检从早量到晚,到下午手都抖了,眼睛花了,差个一丝半丝根本看不出来。更何况,很多问题根本不是你做完就能看出来的。材料应力没释放,放三天自己弯了。刀具慢慢磨耗,前面合格后面就超了,你全检有啥用?
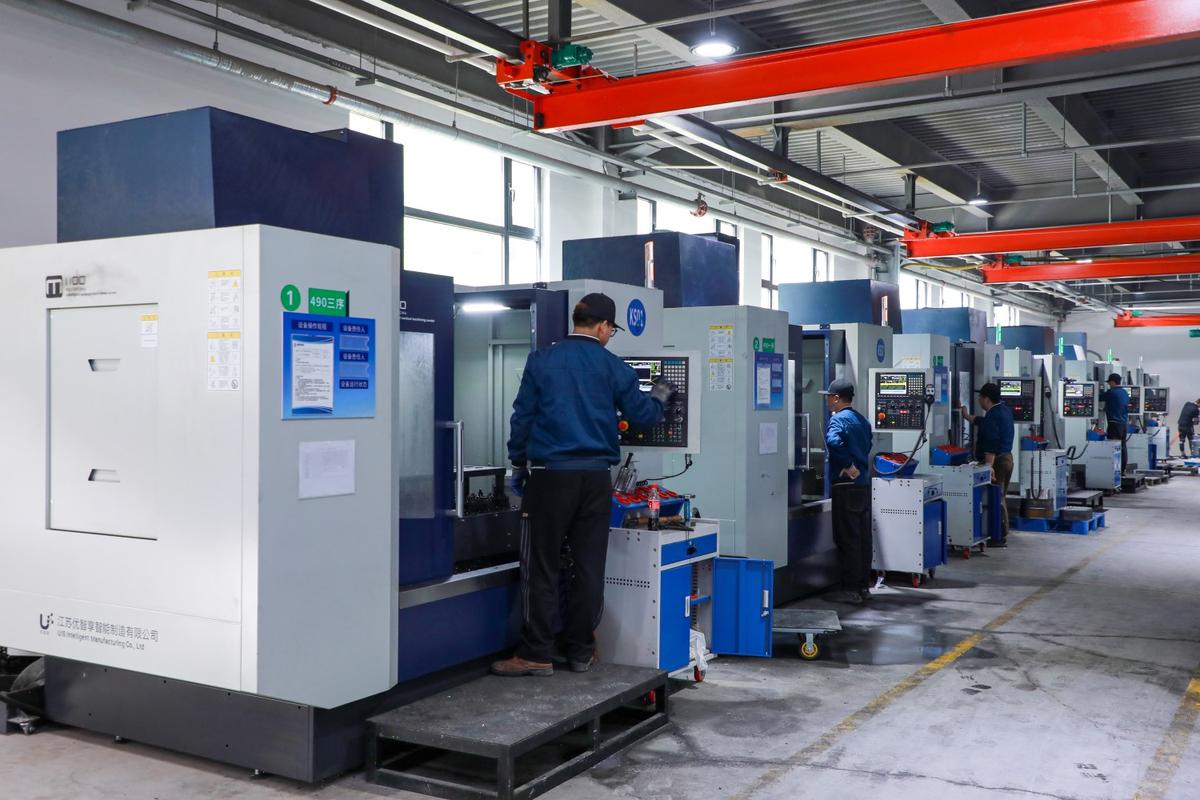 机械加工车间抽检工位实拍
说实话,很多人对这行的误解都在这。质量控制要是全靠人挑,那成本早就把工厂拖垮了。
藏在停线里的隐形规则
说回刚才那台每天停好几次的冲压机。为啥停?不是设备坏了,是控模温。冲个几十件,模具连续受力,导轨发热,热胀冷缩,模芯就会往外飘个一两丝,就这一两丝,零件的配合度就不合格,装上去用三个月就松了。
很多厂子为了赶订单,说我让工人不停歇,出来一个个检,检出来废的扔了不就行了?你算过账吗?你不停机,一个班多做两百件,出五十件废的,废件的料钱人工都搭进去了,比你停半小时亏多了。之前我待过的一个车间,有个线长为了冲产量拿奖金,偷偷把定时停线的参数改了,从半小时改成一小时一停,那天出来的三千件法兰,全部超差,整批报废,那损失顶得上他三年奖金。
 冲压模具热变形误差检测记录纸
质量控制从来不是事后挑错,是提前把波动掐死在萌芽里。你不让模子发热,根本就出不了废件,比你事后挑一百遍都管用。这层道理,很多干了五六年的线长都想不明白,只盯着眼前那点产量。
好的控制,从来都不声不响
 好的控制,从来都不声不响
很多人一提到质量控制,就想到堆满桌子的检验报表,想到车间门口叉着腰的质检,想到开会扯皮甩锅。其实不对。
真正做得到位的质量控制,你根本感觉不到它存在。就像这台冲压机的定时停机,已经写到设备逻辑里了,到点就停,谁也改不了,不需要线长记着,不需要质检盯着,自然而然就把尺寸控住了。很多大厂为啥废品率低?不是他们质检多厉害,是他们把控制嵌到了每一个环节里。换料之后必须首件送检,不送检开不了下一道工;刀具加工到次数强制换刀,不管你看着还锋利不锋利;环境温湿度超了自动报警,这些都是,都是没声音的控制。
不过话说回来,也不是所有控制都靠设备。干久了的老师傅,手一摸刚车出来的零件,就知道尺寸对不对,听刀具走刀的声音不对,就知道刀磨了,这也是经验里的质量控制。新人别嫌这些规矩麻烦,啥每十件卡一次尺寸,啥首件必须三检,这些都是以前出过大事故,摔过跟头摔出来的规矩。没人会平白无故给你加活干。
就像今天这停半小时,看起来浪费时间,其实是帮你省了一大堆烂摊子。逛完车间我跟新人说,你以后在车间里,多看看那些“没用的”规矩,多想想为啥要这么干,比你背十本课本都有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人会主动说的车间质量控制:那台机器为啥每天停半小时
文章链接:https://www.lfdjt.com/p/zhizao/a/7951.html