2026-10-08 23:07:08
作者:
制造
昨天在总装线入口抽烟歇脚,新来的实习生蹲我旁边递火,指着线上工人手里的扫码枪问:师傅,每个破零件都扫一遍,这不纯耽误干活吗?反正装上去能用就行,搞这么麻烦干啥?
不是所有扫码都叫质量追溯
很多人对这东西的印象,就是应付客户验厂、走个流程的花架子。甚至不少工厂自己做的都是假把式:出了问题补填记录,要资料了才赶紧往系统里录,扫个码也只是摆样子给外人看。
这哪叫追溯?这叫事后补作业。
真的质量追溯,是你手里拿到一个出问题的零件,能顺着它一路往上摸,摸到它出身的根上。上个月我们线上出了个问题,装配好的主轴试机转不动,卡死了。换做以前,得拆开来挨个查,翻领料本找批次,问是谁领的料谁装的,折腾大半天都摸不着头绪。现在呢?拿起那个出问题的轴承扫一下码,几秒钟就出来了:哪批进的厂,哪个检验员测的尺寸,甚至炼这批钢的时候炉温曲线都能调出来。一查就发现,是这批轴承的内圈磨的时候尺寸偏了两个微米,进厂检验漏过了,直接锁定问题,不用拉着整个车间陪你加班。
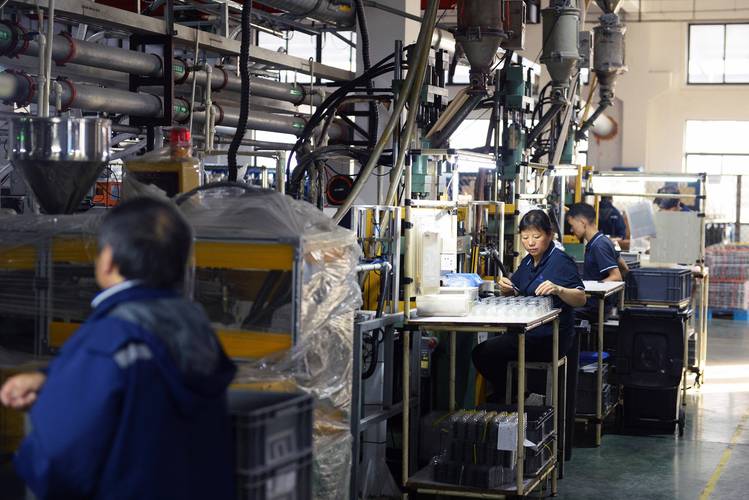 汽车零部件车间质量追溯扫码工位
真能用的追溯体系,得顺着零件的“脚印”走
很多人觉得追溯就是出了事再倒着查,其实不对。脚印从你原材料进厂第一步就该落下。
一块钢板拉进来,先激光打个二维码,打在不影响加工的边角上,耐高温耐腐蚀,磨都磨不掉。切割成小坯料,每一块都带着原钢板的信息,转个码把信息续上,不会断。锻压打了粗坯,记录清楚用的哪台锤,打击力度多少。热处理进炉,炉温保温时间自动录进系统,跟着零件走。每一道工序,谁干的,设备当时状态怎么样,有没有异常,全记下来。
说实话刚上这套的时候,车间老工人包括我,都骂这是脱裤子放屁多此一举。直到前年有客户找上门,说我们发出去的齿轮用了半年断了,要索赔还说我们材质偷工减料,要闹到行业协会去。那时候我们直接把这个齿轮从原材料到出厂的所有记录调出来,钢的成分报告、热处理的炉温曲线、精加工的尺寸检测全在,明明白白,一看就是客户自己违规过载使用,直接把责任撇得干干净净,没赔一分钱,名声也没受影响。从那以后,没人再嫌麻烦了。
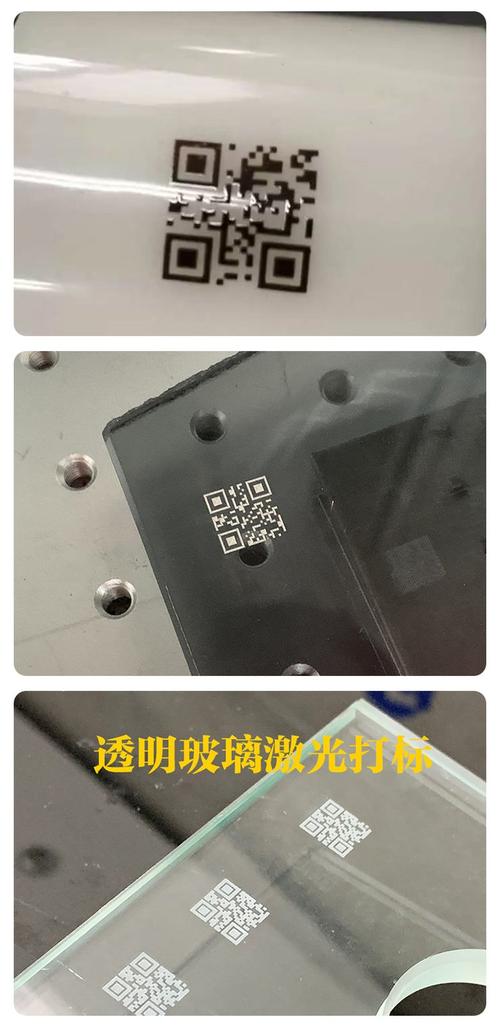 机械零件激光打刻二维码痕迹
别迷信花里胡哨的系统,适合才有用
 别迷信花里胡哨的系统,适合才有用
我见过不少小厂子,被卖软件的一忽悠,花几十万上了一套全自动化的追溯系统,最后放在那落灰。为啥?非要要求每个零件全流程全自动采集,工人要多花好几倍时间录信息,大家都嫌麻烦,要么瞎录要么漏录,真出事了查出来信息错的,还是没用。
追溯的核心不是炫技术,是出问题能找到根,没出事能防住错。没必要打肿脸充胖子搞那套全智能的花架子。小厂子做小批量生产,按批次追溯就行,不用每个零件都单独打码,成本一下子就降下来了。哪怕你用Excel加个几百块的扫码枪,只要信息不落,每一步能对上,也比几十万的空架子强。
最常见的坑就是混料,把A材质的零件当成B材质装上去,这种错一旦出了,发到客户那里,召回一次赔的钱,够你做十年追溯。有追溯的话,装之前扫个码,系统不对直接亮红灯,直接把错拦在工厂里,这就是实打实省钱。
不过话说回来,也不是所有零件都要追。那种几分钱几毛钱的一次性标准件,按批次追就足够,犯不着每个都打码,灵活点,别死抠规则。
昨天那个实习生听完,哦了一声,说原来不是专门用来应付审核的啊?我弹了弹烟灰站起来,往线边走,没再说话。应付审核的都是假把式,真的质量追溯,从来都是给工人省麻烦,给工厂挡锅的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:走进零件车间:你不知道的质量追溯到底在查什么
文章链接:https://www.lfdjt.com/p/zhizao/a/7960.html