上周带刚毕业的小徒弟测淬火传动轴的硬度。他把样件往测试台台面上一搁,手都没扶,直接按了启动键。
压头“哐当”砸下去。
屏幕跳出来的数,比我们之前抽测的基准值低了快20度。
我当时攥着刚泡好的菊花茶,差点把保温杯捏变形。
别把硬度测试当“按一下出数”的打卡机
很多刚入行的人对这活有误解。觉得不就是机器砸一下,出个数字吗?有啥难的。
真不是。
样件放不稳,悬空哪怕一毫米,测出来的数全是废的。我见过有人测薄衬套,直接垫在车间的橡胶垫上,压头一压,衬套跟着往下陷,测出来的硬度软得像铝块,最后整批衬套都被当成次品挑出来,返工费花了小几万。
还有表面的氧化皮。淬火完的工件表面那层黑壳,脆得跟烤糊的锅巴似的,你要是懒得拿砂纸磨两下,直接往上压,压头刚碰到就碎了,测出来的数飘得能比实际值低十几度。
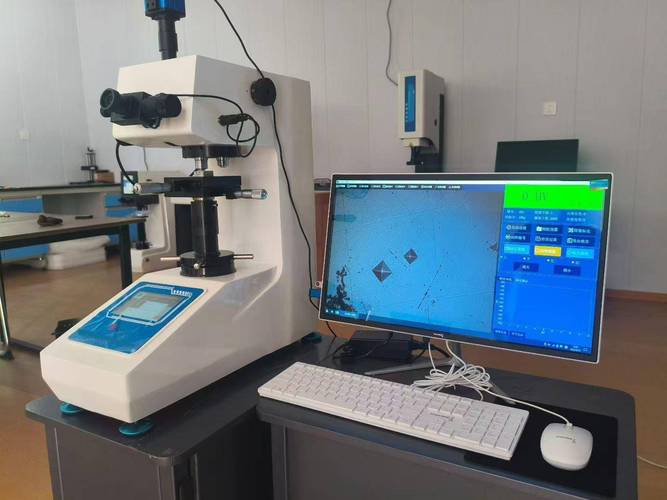
别觉得这是小事。上个月隔壁班组报的质量异常,说同一批淬火销子硬度不合格,拉去重淬,折腾了一上午才发现,是测试的人忘了磨样件端面的氧化皮。
换个测试方法,数能差出10度
上次隔壁车间的质检跟我们吵了快半小时。
他们说我们测的齿轮硬度不合格,要我们返工。我们说我们测的数完全符合图纸要求。两边各拿记录单拍在桌子上,一对——好家伙,他们用的是手持的里氏硬度计,我们用的是台式的洛氏硬度计。
这俩本来就不是一个路子。
台式的是硬压头慢慢压上去,靠压痕深度算硬度,数准,但只能测小工件。手持的是个小冲击块弹出去,靠回弹速度算硬度,适合测几吨重的大齿轮、大轴,但是误差天生就比台式的大。
要是工件表面粗糙度不一样,或者冲击块的方向偏个15度,测出来的数能差出10度。你说这谁的错?都没错,就是用错了场景。

我之前还遇到过更离谱的。连续三天测的所有样件硬度都偏软,查了半天才发现,台式硬度计的压头边缘,磕了个小米粒大的坑。压头不圆了,压痕变形,数当然不准。换了新压头,立马回到正常区间。
作业指导书不会写的实操细节
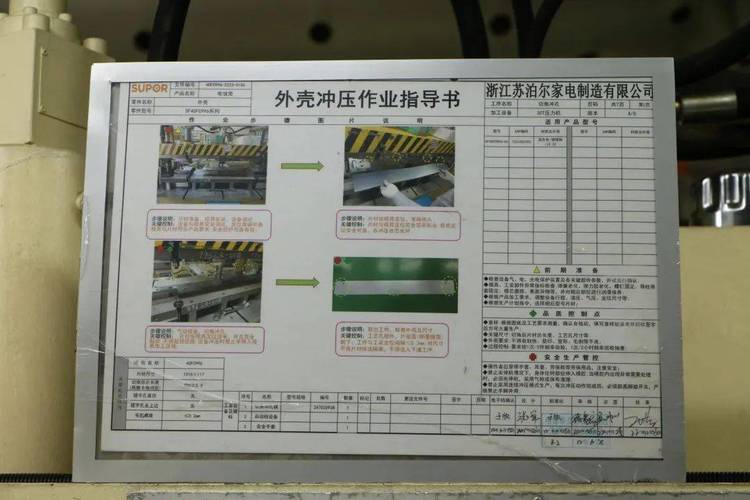
很多人按作业指导书干活,但是没人告诉你那些藏在细节里的坑。
比如测之前,别上来就打样件。先拿标准硬度块打两下。要是标准块的数跟标称值差超过1度,赶紧调机器。别嫌麻烦,上次有个班组嫌校机器耽误时间,连续测了两百件,全是错的,最后全得重测,耽误了整整一天的发货。
还有夏天车间开空调,温度低,机器的液压系统刚开机的时候还没热透,前三个数全不算数。得空打两次,等机器稳个五分钟再测。
测完了别直接填记录。你得凑过去看看压出来的压痕正不正。要是压痕歪了,或者边缘有裂纹,这个数直接作废,别往上填。
真的,我见过太多刚入行的小孩,觉得这活是个人就能干,拿着机器瞎按,最后出了问题,整批货返工,亏的钱够买十台硬度计。
上周小徒弟自己测完一批传动轴,先拿标准块校了机器,又把每个压痕都检查了一遍,拿着记录单过来给我看。
我翻了翻。
没说话,给他递了瓶冰可乐。
作者|制造
排版|制造
审核|阿辰