上周三下午的车间,刚从热处理炉拉出来的一批传动齿轮,装夹的时候“咔嗒”一声就断成了两截。围过来的人第一反应就是骂热处理的张师傅偷减了回火时间,把料淬得脆成了玻璃。张师傅叼着半根烟蹲下来,指尖捏着断茬蹭了蹭,头都没抬:“别瞎骂,切个样块,做金相分析。”
断茬上的“字”,比质检员的报告靠谱
很多人对金相分析的印象,是实验室里穿白大褂的人对着精密仪器敲键盘,离满是机油味的车间远得离谱。其实根本不是那么回事。金相分析本质上就是把金属内部的微观组织“摊开”在显微镜下,看它从冶炼、锻打到热处理整个流程里,到底留下了什么痕迹。你拿到断件要是光盯着表面找裂纹,那跟闭着眼猜骰子点数没区别——金属内部的暗伤,根本不是肉眼能看见的。

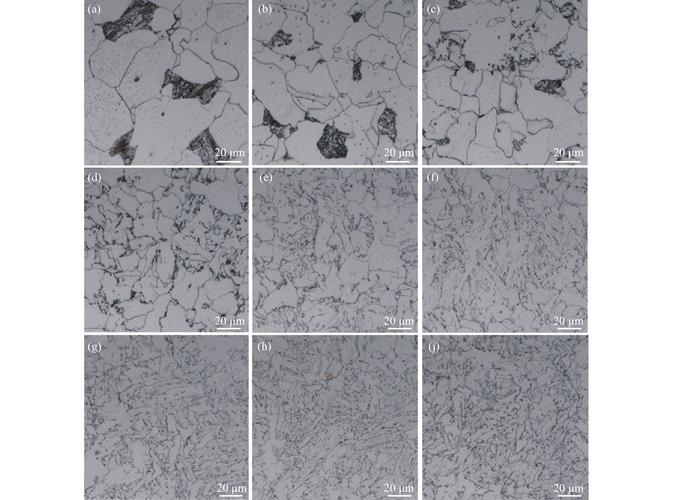
上次那批断齿轮,所有人都咬死了是热处理的锅,结果样块磨好放到显微镜下一瞅,大伙全闭了嘴。断口延伸的路径上,顺着晶界串了一长溜的非金属夹杂物,根本不是淬火脆的问题,是前道锻打时温度没控稳,把钢里的硫化锰挤成了细条状的“先天暗沟”,受力的时候直接顺着沟就裂开了。当时负责锻压的小李脸都绿了,之前还拍着胸脯说自己锻的料闭着眼用都不会坏。
磨样块的坑,比你上班踩的雷还多
刚进厂的小孩学做金相,十有八九第一次上手就要栽跟头。拿到样块就往最粗的砂纸上死命蹭,蹭个两三下就急着换细砂纸,想快点磨完去摸鱼。结果磨出来的面全是人为划的深划痕,放到显微镜下,满视野的亮线把真正的组织盖得严严实实,白忙活半小时。
磨样的时候手腕得贴在砂纸上,力度要匀,不能把样块压得翘成个斜面,不然磨出来的面歪歪扭扭,光都透不进去。最后一步抛光更是急不得,要是把粗磨留下的变形层抛不干净,测出来的硬度都能差两个等级,更别说看组织了。我刚进厂那会,第一次磨样为了赶交班时间,粗砂纸磨了三下就上细的,结果显微镜下的划痕跟斑马线似的,带我的王师傅当时就把我那堆样块全扔回了水槽边,骂我是拿砂纸画着玩。现在想起来还臊得慌。
说个实在的,很多人吐槽金相分析的结果不准,其实80%的问题都出在磨样的那双手上,跟实验室的精密设备半毛钱关系没有。
那些被冤枉的“质量问题”

之前有批长轴,客户用了不到三个月就说表面磨出了环形沟槽,投诉我们表面硬度不够,要走索赔流程。当时采购和质量部的人都在准备跟客户掰扯,结果拿失效的轴切了样做分析,才发现根本不是硬度的问题——渗碳层的深度是够的,但是渗碳的时候温度飘高了,表面的网状碳化物连成了片,硬倒是够硬,但是脆啊。运转的时候掉下来的碳化物碎渣就跟细小的磨料一样,夹在轴和轴瓦之间,慢慢就拉出了沟槽。
好多人觉得零件做合格了,就是把尺寸卡准、硬度测够,剩下的就跟自己没关系了。哪有那么简单。金属的性能从来不是靠几个宏观数值堆出来的,它的微观组织状态,才是决定它能扛多久、能受多大劲的根本。就拿最常见的结构钢来说,同样的硬度数值,一个是均匀的珠光体组织,一个是没回火的马氏体组织,前者能扛住反复的冲击载荷,后者掉水泥地上都能崩个角,你光拿硬度计打一下,能测出来这种差别?
不过话说回来,也别把金相分析神化了。要是个几块钱的小垫片断了,肉眼一看就知道是装夹的时候敲裂的,没必要费那个劲切样、磨抛、看显微镜。但要是关键的传动件、承压件出了问题,你不看真实的组织状态就拍脑袋定原因,下次说不定还得在同一个坑里摔跟头。
作者|制造
排版|制造
审核|小北