上周带刚满19的徒弟逛三号加工区,刚走到铣床边,就听见“咔——”的一声脆响。刚换的合金立铣刀直接崩了个角,徒弟攥着操作面板的指节都泛白——十分钟前他还拍着主轴箱跟我炫耀,说摸了震感跟昨天一模一样,机床状态稳得很。
真的疼。这把刀三百多。崩刀的位置离工件夹位只有两毫米,再偏一点,整个精密夹具就得撞废,那损失就不是几百块的事了。
你以为的“感觉不对”,全是滞后信号
很多干了十几年的老师傅总觉得自己的手感比仪器准,可实际上人对手部的振动感知阈值,大概在振动加速度超过1g的时候才能察觉到明显的麻感。这时候轴承滚动体上的剥落坑往往已经有指甲盖那么大了。手摸感知的振动,永远是滞后的失效信号——你能感觉到麻,说明磨损已经发展到影响加工精度的阶段,根本不是“刚开始坏”。
就像你能感觉到嗓子疼的时候,往往已经烧到38度了,不是刚着凉。之前有个兄弟车间,全靠手摸做机床点检,连续三个月加工的汽车支架尺寸飘了0.02mm,客户退了两批货,才想起来拆主轴检查,拆开的时候轴承保持架都碎成渣了。

别信什么“老师傅的手感能顶三个传感器”的鬼话。人的触觉哪有那么灵?你手放在滚烫的机床上,凉一点热一点都能感觉到,可振动的细微变化,尤其是那种从轴承内部传出来的、比手机震动还弱的信号,手根本捕捉不到。
振动监测根本不是你想的“高大上设备”
说实话,我刚入行的时候也觉得振动监测是大厂才搞的花架子——要布线,要装固定传感器,要配专门的分析系统,一套下来几十万,小车间哪用得起?
前几年有次上夜班,车间的一台磨床因为轴承磨损没被发现,磨到一半砂轮直接碎了,飞出去的碎片把旁边的防护门砸了个坑,整条线停了八个小时,算下来的损失够买五台便携测振仪。那时候我才反应过来,之前对振动监测的印象全是错的。
现在我们车间用的测振仪,也就一个巴掌大,带个磁吸的测头,往轴承座的金属面上一吸,几秒钟就能读出三个方向的振动数值,充一次电能用一周,根本不用复杂的安装流程。
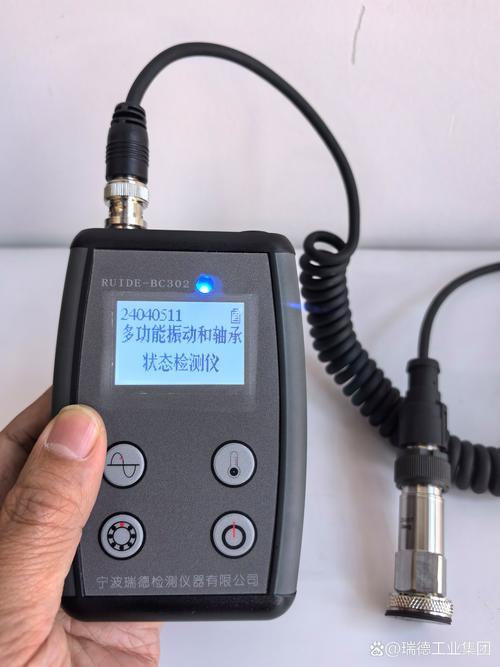
振动监测的核心从来不是“测多大的数”,而是“和自己的基准比差了多少”。你不用记那些复杂的频率分析公式,不用能看懂满是尖峰的频谱图,只要把每台机床刚调试完、跑顺正常程序的状态下的振动值记在点检表上,每次测的时候对比着看就行。
别拿通用阈值套自己的机床
很多人学振动监测,上来就去网上找通用的报警值——比如振动值超过2.8mm/s就是异常,超过7.1mm/s就得停机。这根本就是瞎闹。
举个例子,新的高速主轴,空载跑满额定转速的时候,振动值本来就有1.2mm/s,你要是拿2.8mm/s的阈值当报警线,等数值涨到这个数的时候,主轴的轴承间隙已经大到能晃出明显旷量了。反过来,那种跑了十几年的老式车床,本来的稳态振动值就有2mm/s,你要是拿新机床的0.5mm/s当合格线,那这机床根本就没法开机。
我们车间现在定的规矩很简单:每台机床刚调试完,连续跑三天正常的加工程序,把三个固定测点的振动值记下来当专属基准,之后每次点检,只要数值比基准涨了30%,就停机拆检。30%的基准值涨幅,是现场最实用的报警线——不用死记硬背,不用套通用标准,对自己的机床来说就是最准的。
上次我们测那台刚崩刀的铣床,测出来水平方向的振动比基准高了45%,一开始徒弟猜是轴承坏了,拆下来一看,是皮带轮上的固定螺丝松了半圈,紧完之后数值直接落回基准,前后花了十五分钟。要是等它自己抖到把皮带甩飞,那至少得停半天,还要换皮带,修被撞的夹具,算下来小万把块钱没了。
谁没在车间吃过“凭感觉”的亏。你摸出来的那点震感,永远追不上零件崩刀的速度。
作者|制造
排版|制造
审核|见微