刚推开车间门的时候,热浪先裹着切削液的味道扑脸。
这是夏天最常见的场景。
很多刚调来的工艺员总觉得,车间里的温度监测不就是拿个测温枪对着机床外壳打两下,数对上了就算完事——我前两周刚抓了个新人,拿测温枪怼在主轴护罩的铁皮上,报上来的数比实际主轴轴承的温度低了整整十二度,差点把那台跑了十年的磨床烧了轴。那回光换轴承加校精度,花了小两万,还耽误了三天交期,班组当月的绩效扣了一半,你说亏不亏?
别拿测温枪当“万能标尺”
说真的,我每次看到有人拿测温枪对着机床外壳打两下就记数据,我都头疼。
你伸手摸机床外壳,温温的不烫手,不代表里面的轴承没在熬。工业现场的温度监测,从来不是“测个大概温度”,而是要精准捕捉到热源核心的温度变化趋势。铁皮护罩隔着空气、隔着自己的散热层,测到的温度跟藏在腔体里的轴承温度,根本是两码事。
我刚进厂的时候,师傅也骂过我。说你那测温枪是测给领导看的,不是测给设备看的。
真要测准。得拆护罩。得对着轴承座的金属端面打。有时候为了等机床跑稳了测准那个数,我蹲在机床旁边盯着数显屏看四十分钟,腿麻到站不起来,旁边路过的徒弟还笑我,说现在都有线监测了谁还蹲这儿。
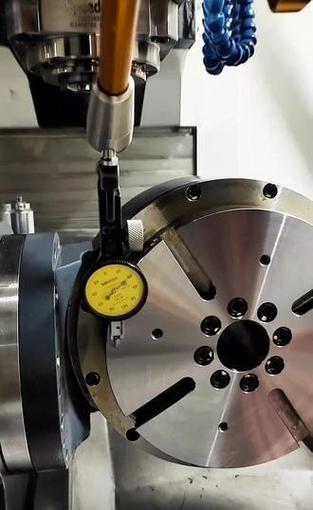
埋在设备里的“隐形哨兵”
徒弟说的有线监测,就是那些埋在设备里的小探头。
这些小玩意儿比指甲盖大不了多少,线顺着机床的走线槽藏在钣金后面,平时你根本看不见。真正靠谱的温度监测,从来不是靠人拿着枪跑上跑下,而是24小时钉在热源旁边的固定探头。
别以为设备带了这个就万事大吉。上次有台加工中心,探头装在离轴承座三厘米的位置,中间隔了一层半毫米厚的隔热垫,夏天车间温度三十五度的时候,探头报的数总比实际值低两度,报警阈值设的是七十度,等真的超了七十度报警的时候,轴承已经磨出细碎铁屑了。相当于你把体温计塞在枕头旁边,不夹在腋下,测出来的数能准才怪,对吧?
差一厘米。都不行。
我之前跟设备厂家的调试师傅聊,他说很多人买设备的时候总盯着主轴转速、快移速度这些看得见的参数,根本不问温度探头装在哪个位置、校准周期是多久,等设备出了大故障才想起来翻说明书,晚了。

比“测到温度”更重要的事
很多人对温度监测的认知,还停留在“超温了就报警”的阶段。
其实真在车间待久了就知道,那些大故障从来不是突然炸的。都是一点一点从温度的小变化攒出来的。
你每天早班开机的时候,记一下主轴跑三十分钟后的温度,跑一个礼拜你就知道,这台机床正常的温度爬升曲线是什么样的——可能第一天开机温度从二十度爬到五十五度就稳了,某天你发现它爬到六十二度还在往上走,哪怕没到七十度的报警线,你也得停下来查。上个月隔壁班组的铣床,就是温度比平时高了三度,别人都没当回事,说离报警线远着呢,我路过的时候瞟了一眼数显不对,拆开来一看,冷却水管堵了一半,切削液流量不够,要是再跑俩小时,丝杠的精度就飘了,那批正在做的精密齿轮就得全废。
别等报警响了才动。
很多人把温度监测当成一个事后提醒的警报器,其实它更像你给设备把的脉,你天天摸,哪天脉跳快了,你比设备自己还先知道不对。
昨天那个之前被我骂过的新人,现在测主轴温度的时候,会主动把护罩掀开个缝,蹲在旁边等数稳了再记。挺好。
作者|制造
排版|制造
审核|见微