2026-09-22 07:23:53 分类:正文
刚擦完车间机器上的磨料灰,手摸键盘还能感觉到那种细细的磨砂感。你逛机械车间,见过各种大切割机,火花带闪电的,谁能想到,最没动静的那个,刀居然是水做的。
你以为是水?其实是带沙子的子弹
很多人第一次见水刀切割,第一反应都是“就这?喷喷水就能切钢板?”说实话我刚入行的时候也这么想。
你搞错了,纯水刀那是切切泡沫、海绵、软布料那种软东西的,真要硬刚金属石材,靠的是带磨料水刀。
简单说,就是先把普通的自来水,加到超高压力。压力高到什么程度?喷出来的水流速度,比手枪子弹飞出枪口还快。然后在喷出来的瞬间,混进细细的石榴砂磨料——没错,就是那种磨东西的沙子,高速水流带着沙子一起冲,相当于无数个小沙子子弹不停砸同一个地方,再硬的东西也扛不住这么砸啊。
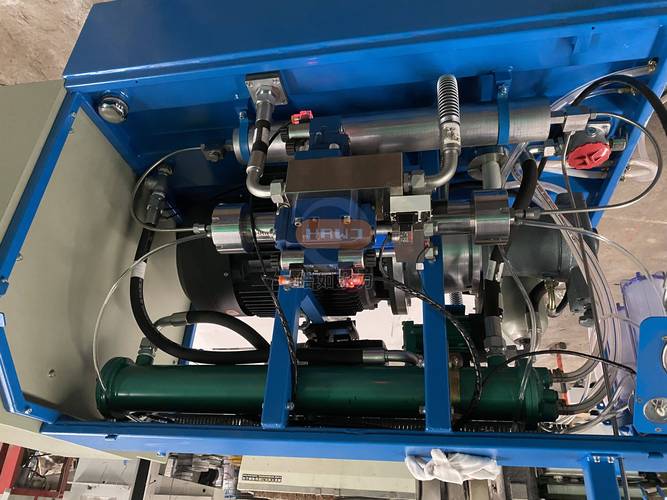 水刀切割增压系统内部结构图
是不是一下子就懂了?没有什么玄乎的黑科技,就是把水的劲攒到一起,再加点硬家伙帮忙,就成了无坚不摧的刀。
车间里为什么偏爱用它
现在车间里切割的法子多了去了,激光又快又整齐,线切割精度高,为什么还要留着水刀的位置?
不过话说回来,各有各的地盘。激光切钢板,切厚了边缘容易有挂渣,而且凡是激光切割,都会生热,一热就会让工件边缘的材质变性质,哪怕你看不出来,做高精度要求的零件,那就是废品。比如我们之前接过一批特殊铝材的活,要求加工完不能有任何热变形,激光碰都不能碰,只能扔给水刀。
它还有个好处,不管你什么材质都能切。玻璃、陶瓷、复合材料、甚至连各种叠在一起的不同材料,它都能一刀切开,不会混层。这是别的切割方式比不了的。
当然缺点也明显,慢,磨料用一次就扔,成本比激光高不少。厚工件切起来,要等好半天,急活轮不到它。
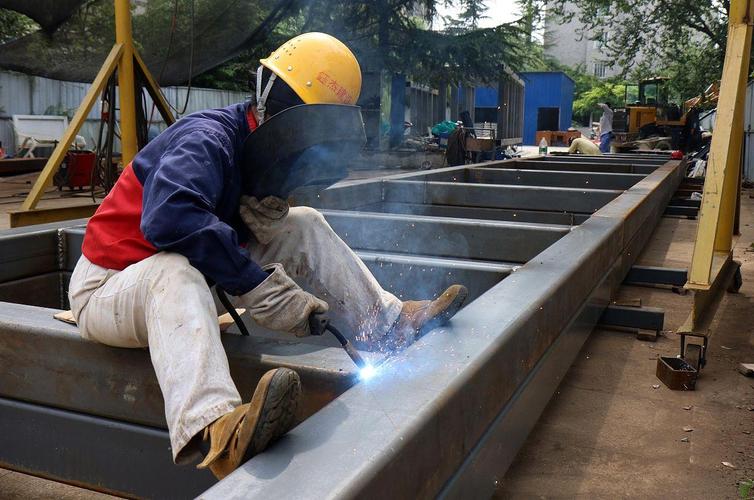 工业车间水刀切割钢板现场图
对吧,好用归好用,也不是万能的。
干十年才摸透的那些坑
 干十年才摸透的那些坑
别以为开机器按个按钮就行,这里头的坑,新人踩一次够记好久。
我刚当学徒那会,第一次独立切工件,切了三块厚钢板,全废了。切口下半部分歪歪扭扭,根本达不到要求。我当时吓出一身汗,找了半天原因,最后才发现,磨料受潮结块了,堵在进砂管里,出砂忽多忽少,力道不稳,可不就切歪了吗?那一次扣了半个月绩效,我吃了整整一个礼拜的青菜泡面,现在想起石榴砂还能记起泡面的咸味。
还有个常见的小问题,切厚工件的时候,下方垫的料太密,留的间隙不够,水流切透之后反溅,把工件底部冲出一圈毛边,还要再磨半天,太费功夫。
新人最爱犯的错,还有开机不检查喷嘴,喷嘴磨大了还接着用,切出来的尺寸直接差一大截,等发现的时候工件已经废了。
其实也不是什么解决不了的大问题,就是得多摸,多记,干多了你就知道,听到机器出砂的声音不对,就知道八成是磨料堵塞了。手扫一下水压表的波动,就能感觉到是不是哪里出了问题,这都是书本上学不来的东西。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:能切钛合金的软水流:你不知道的水刀切割
文章链接:https://www.lfdjt.com/p/zhizao/a/1606.html