上周带刚毕业的实习生逛装配车间,刚走到第三排设备区,他伸手就要去摸主轴上夹的那把立铣刀,被我一把拽回来。他愣,说这不就是放大版的手电钻?装在台子上转,往下钻不就完了。
最先搞反的,从来不是刀,是走的方向
这也是绝大多数外行对铣床的第一误解——总觉得旋转的刀具要像手电钻一样,往下扎进工件里才算干活。真不是。
大部分常规铣削动作里,旋转的刀具只负责“啃”,真正决定切削轨迹的,是托着工件的工作台在三个方向上的缓慢移动。你伸手摸过工作台面就知道,那上面满是纵横交错的T型槽,硬得像冬天冻透的水泥地,扳手拧上去的时候,卡进槽缝的铜屑蹭出的涩感,和家里拧螺丝的顺滑完全两码事。
之前有个刚转岗的师傅,第一次独立操作就把进给方向设反了,本来要给一块铝板铣出个平整的基准面,结果工作台带着铝板往高速旋转的刀头方向硬撞。半寸厚的立铣刀“咔”一声崩掉两个齿,碎铁屑直接飞出去两米远,砸在旁边的安全挡板上叮当作响。那师傅站在原地脸都白了——一根硬质合金铣刀,顶他小半个月奖金。
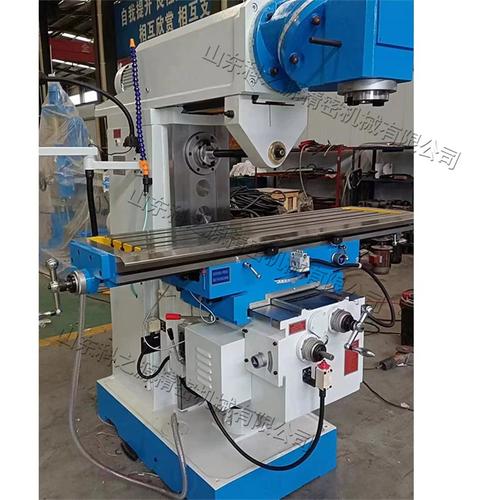
我刚入行的时候也犯过类似的糊涂,总觉得把刀对准工件中心,按个启动键就万事大吉,直到撞了一次铝块,把工作台的定位螺丝撞歪了半毫米,花了整整两个小时重新校准精度,才记住这个最基本的逻辑。
被人嫌弃的废铁屑,才是判断铣削状态的晴雨表
很多新手站在铣床旁边,眼睛直勾勾盯着数控面板上跳的数字,生怕参数错了。干了十几年的老班长根本不看屏幕,眼睛斜瞟一眼排屑槽里滚出来的铁屑,就知道现在的切削状态对不对。
如果切出来的屑是细碎的粉末状,落下来像冬天的细雪,那大概率是刀磨钝了,或者进给速度太慢——刀根本没有在“啃”金属,只是在工件表面来回蹭,蹭久了工件表面会结一层硬邦邦的氧化皮,后续再加工的时候,不管换多锋利的刀,都铣不出平整的面。
要是切出来的屑是连续的、卷成弹簧一样的长条,颜色是刚烤好的吐司那种浅金棕色,那基本就是满分状态。切削温度刚好,刀的锋利度够,进给速度和主轴转速匹配得恰到好处。我第一次见这种卷屑的时候还吓了一跳,以为设备卡了,伸手去抓,刚碰到就被烫得指尖一缩——那卷屑刚从工件里剥下来,温度能有个两三百度。旁边的班长笑我,说这是铣床在给你发奖状呢。
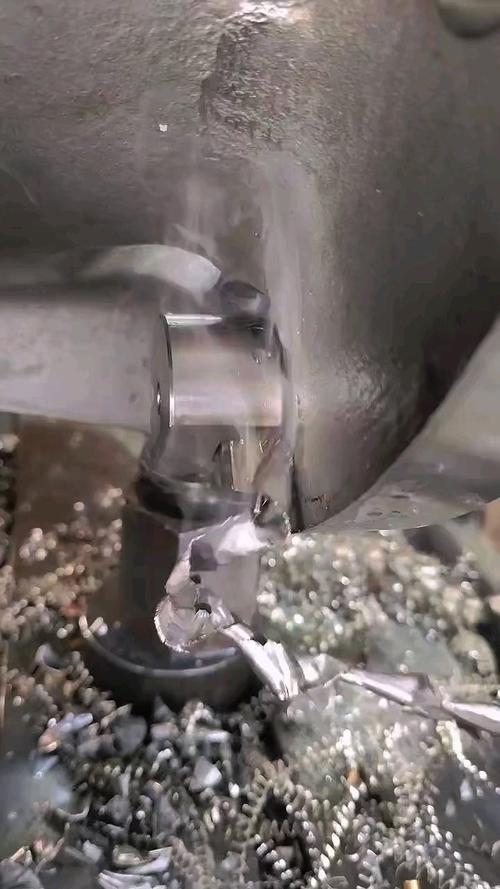
说实话,我之前刷短视频总看到有人把铣床拍得像科幻片,什么精度达到头发丝的几分之一,全是自动化,连手都不用碰。扯什么呢?上周我还见师傅蹲在工作台旁边,用薄铜片一点点刮T型槽里卡了半天的铝屑,刮一下,蹭一蹭工作服袖子上的油印子。哪有那么多光鲜的,都是实打实的铁屑、机油、蹭得发乌的布面。
别信什么“万能铣床”,它的短板比你想的明显
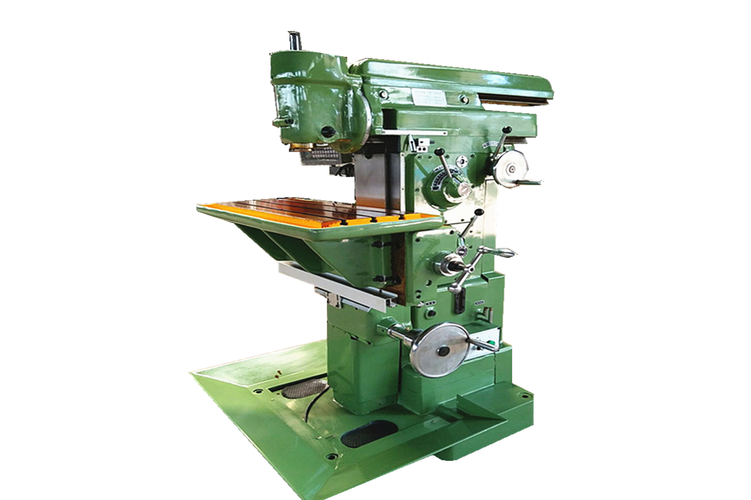
销售嘴里的铣床是真的万能——铣平面、铣沟槽、铣齿轮轮廓、铣复杂曲面,好像只要把工件往台子上一夹,不管啥活都能接。真到了现场你就知道,它的短板扎眼得很。
铣床最不擅长的,就是对硬度过高的材料做深孔加工。因为刀是悬在主轴上的,悬伸长度一旦超过自身直径的三倍,高速转起来就会带着轻微的晃量,你硬要往深了钻,出来的孔要么斜了半度,要么内壁全是螺旋状的刀纹,粗糙度根本达不到装配要求。之前有个客户拿着一块淬硬的模具钢过来,要在上面钻个二十厘米深的孔,说你们铣床不是啥都能干吗?我们师傅直接摇头,说这活得找深孔钻床,铣床干不了。硬干的话,轻则刀断在工件里抠都抠不出来,重则主轴的径向精度跑了,那设备修一次大几万,谁也担不起这个责任。
上周那个实习生现在已经能独立给工件找正了,昨天他站在铣床旁边,看着排屑槽里滚出来的金棕色卷屑,突然转头跟我说,哦原来之前我真的搞错了,这根本不是电钻往下扎,是台子带着零件往刀上凑啊。
我没接话。
风从车间的通风窗吹进来,带着混着切削液味道的机油气息,把刚切下来的一卷铁屑吹得滚了半圈,停在工作台的T型槽边。
作者|制造
排版|制造
审核|安然