上周带个刚毕业的小孩逛车间,他一进门就指着墙角那台灰扑扑的铁疙瘩问,这老古董怎么还不扔?
我没接话,转身让师傅拿了块半指厚的钢板,压在台面上,脚踩下去的瞬间——
嗡。
转起来的声音沉得很,不像新机器那种飘在表面的轰鸣,是带着铁和铁咬合力的震动,顺着地面传上来,脚底板都能感觉到麻。小孩吓了一跳,他之前在实验室见的都是迷你台钻,根本没见过这种能吃厚钢板的大家伙。
哪是铁疙瘩,是算准了每一丝的钻洞老手
很多人对钻床的印象,就是拿个尖钻头往材料上怼,怼穿就算完。真不是。
普通立式钻床的进给量差个几丝,打出来的孔要么崩掉一圈毛边,要么钻头直接卡断在工件里,掏都掏不出来。我刚进厂那会,师傅攥着我握手柄的手教我,进刀的力道要像摸猫的后背——不能太轻,轻了钻头磨不进去也容易抖;不能太重,重了直接把钻头憋死在孔里。那手柄磨得发亮,是几十年手上的汗和油浸出来的包浆,握上去的温度和手的温度刚好一样,不像新机器的手柄,冰得手一缩。
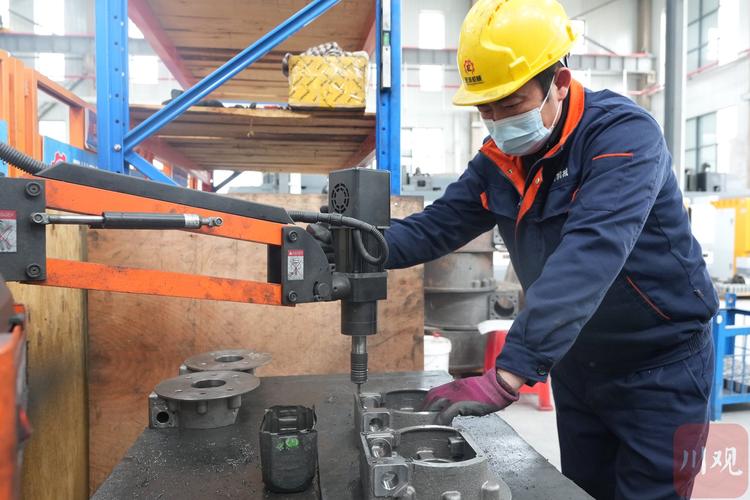
他当时跟我说,别觉得这机器傻,你对它用多大劲,它给你出什么样的孔。这话我记了十年。之前有次接了个高精度的孔要求,旁边的数控加工中心因为排单满了转不开,我们就用这台老钻床,师傅握着手柄慢慢进,最后量出来的孔公差,比数控机床上打出来的还准——因为他能感觉到钻头碰到材料硬点的时候,稍微抬一点手柄让它磨两下,不会硬顶着往上钻。
那些让新手崩溃的故障,全是钻床在喊救命
新手用钻床,十有八九都碰到过钻头抖得像筛子的情况。第一反应永远是:钻头钝了。换个新的,还是抖。
我之前见过个小孩,连续换了三根新钻头,手都震得虎口发麻,最后拆下来主轴一看,锥套里面卡了个比芝麻还小的铁渣。就那么点东西,把主轴的同心度顶偏了0.1毫米,转起来自然抖得厉害。拿油布擦干净的瞬间,主轴转起来的声音都顺了,像人堵了半天鼻子突然通了气。
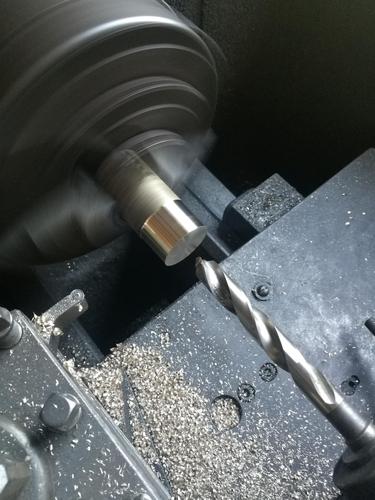
说真的,每次见新手钻硬材料的时候不浇切削液,我都想上去拍他手背。那钻头高速转起来,和铁摩擦的温度能烧到几百度,不浇油冷却,钻头的刃口几分钟就烧软了,打出来的孔椭圆不说,断下来的碎屑飞出来,划到脸上就是一道疤。我刚上班那会就吃过亏,图省事没浇油,钻头烧得发蓝,断下来的尖屑直接扎进了工作服袖子里,现在胳膊上还留了个浅疤。
别不信。
别总说它笨,换个活它比谁都灵活
很多人觉得钻床只会打个圆孔,干不了别的。真把它用顺了,它能帮你省一半的事。
换上铰刀,它能把粗钻出来的孔修得光滑平整;换上丝锥,它能直接在金属件上攻出标准的螺纹;哪怕是要在圆溜溜的钢管上打垂直的孔,只要搭个简单的靠模,它就能稳稳把孔打在正中间,不会滑来滑去偏位置。

之前车间接了个急活,要在几十根钢管的端头打定位孔,加工中心排单要等三天,客户那边催得急。老师傅直接把这台老钻床拉到下料区,找了块边角料的木板,比着钢管的直径挖了个半圆的槽,搭在台面上当靠模。钢管往槽里一放,钻头落下去就是正中心,一天不到就把所有活干完了,比加工中心的效率还高。
它没有花里胡哨的数控系统,不需要写复杂的程序,所有的判断全在手上那点微妙的力道里。进刀快了就松一点,碰到材料里的硬点就停两秒浇点油,这种人和机器凑出来的默契,是冷冰冰的新机床很难比的。
不过话说回来,现在很多新车间都把这种老钻床挤到墙角了,觉得它效率低,没有数控设备看着高级。但真碰到小批量的杂活、赶时间的急活,你喊哪个编程工程师过来,都不如那个守着老钻床、手上磨着老茧的师傅靠谱。
毕竟,铁疙瘩是死的。
用的人是活的。
作者|制造
排版|制造
审核|柚子