刚推车间门的时候,凉飕飕的切削液味道混着机油味扑过来,脚边还滚着俩刚掉的铝屑,硬邦邦的,踢一脚能滑出去老远。
嗡。
那是西头那台加工中心的主轴在转,快得都看不清刀柄的影子。带我的新人小周蹲在机床边记数据,抬头看见我就皱眉头:“哥,这台机一天24小时除了吃饭都没停过,为啥咱们车间的产能利用率还是没到目标啊?”
我蹲下来摸了摸机床的外壳,烫得手一缩。
先别拿“转了多久”算产能利用率
我刚进厂的时候也踩过一模一样的坑。
那时候我以为,只要机床通了电、主轴转起来,就算是在干活。把开机时长一凑,算出来的数能飘到天上去,结果被老班长拿着烟盒背面的记录骂了半小时——那俩小时机床确实开着,但是工人在等上一道工序的铸件,切刀连工件的边都没碰着,纯纯空转。
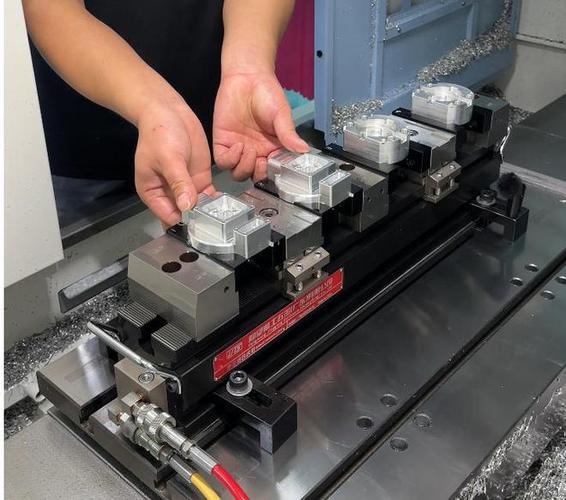
很多人对这概念的误解,基本都在这儿。你开机、你亮灯、你转得呼呼响,没用。有效稼动时间才是核心——就是机床真的在切合格零件的时间,多一秒空转、多一秒等料、多一秒等质检出报告,都不算数。
说真的,我见过太多办公室出来的统计,拉个后台的开机时长就敢拍脑袋报数,真拉到车间蹲一天,能被那种“灯亮着但啥也没干”的空转声吵得怀疑人生。小周后来跟着我蹲了三天,把每一分钟机床在干啥都记在本子上,最后算出来的有效时间,连开机时长的六成都不到,他当时攥着本子脸都白了,说原来之前的数全是水。
卡壳的10分钟,能吃掉大半个月的利润
你以为只有空转才浪费时间?
才不是。
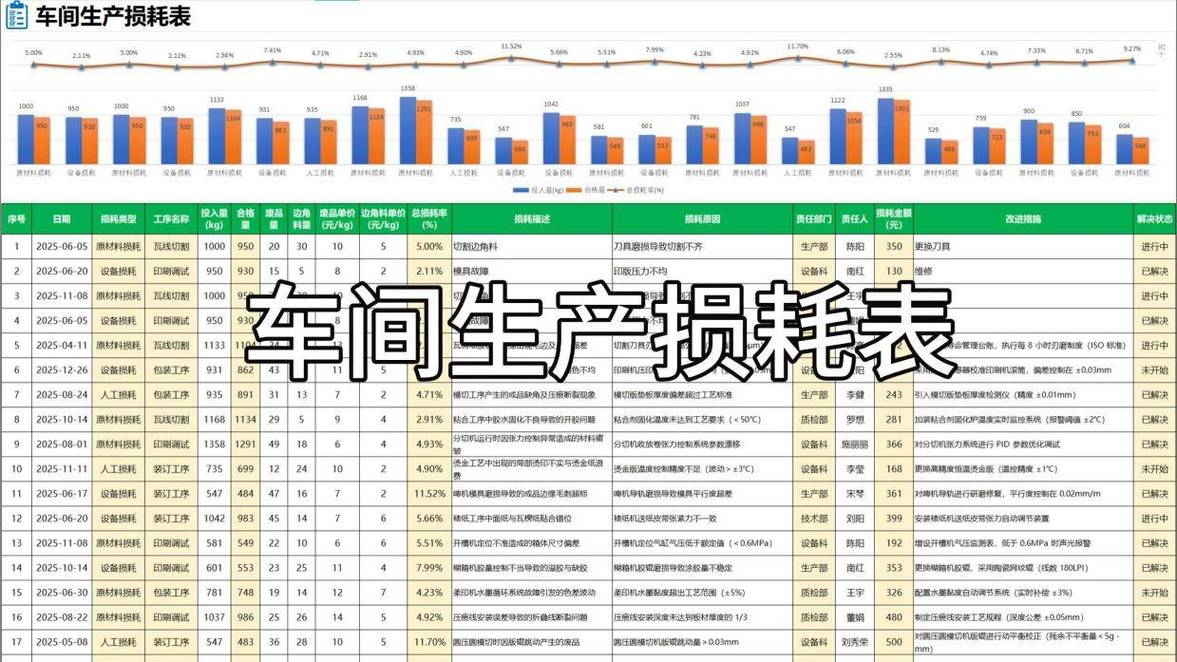
之前我们车间有台磨床,每次换砂轮的时候都要卡个两三秒,没人当回事——不就两三秒吗?能耽误啥?直到有次我们把一个月的零散停机时间拉出来算总账,才吓一跳:一天要换八十次砂轮,每次卡3秒,就是4分钟;换零件的时候对刀慢个10秒,一天换40次,就是快7分钟;工人跑去拿个量具、找个图纸,每次耽误个三五分钟,一天凑下来能有俩小时。
俩小时啊。
按这台磨床一小时能出20个零件算,一天就少出40个,一个月下来就是1200个零件的量,够接个小订单赚的钱了。更别说有时候碰到质检的人临时去开个半小时会,机床就停在那儿等,本来要赶的批次拖了,还要让工人加班补产能,加班费一扣,赚的那点钱全造没了。
我到现在都记得那年年底算绩效,就因为这些碎得像芝麻的小停机,整个班组的奖金少了快三分之一,老班长蹲在车间门口抽了半包烟,说这哪是小卡壳,这是直接往大家口袋里掏钱啊。
别为了凑产能利用率瞎折腾
后来我见过更离谱的。
有个相邻的分厂,为了把报表上的产能利用率凑到100%,特意接了一堆利润薄得像纸的小零件单,把所有机床的档期全占满了。结果没多久碰到个利润很高的急单,要在一周内赶出来,找了一圈机床全在做那些不赚钱的小零件,排不上档期,最后把客户丢了。算下来,那堆小零件赚的钱,还不够赔这个客户损失的零头。
真的,太傻了。
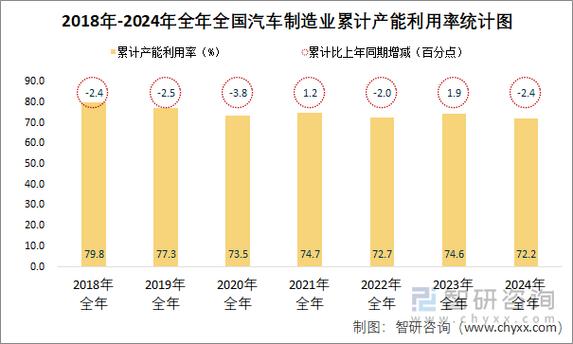
合理的产能利用率从来不是越高越好。人连轴转还要摸鱼喝口水呢,机器又不是永动机,天天满负荷连轴转,坏得更快不说,连个应对突发情况的余地都没有——哪天机床突然坏了要修两天,或者临时来个急单要插单,你连腾地方的空间都没有,到时候哭都来不及。
通常来说,把这个数维持在七成到八成五就挺舒服。留出来的余量,既能应付临时的急单,也能抽时间给机床做个小保养,不至于等到设备彻底趴窝了才慌着修。
正说着呢,刚才那台转得飞快的加工中心突然响了警报,小周蹦起来就往那边跑。我靠在机床边踢了踢脚边的铝屑,看着他蹲下来拆防护罩的背影笑。
哪有什么藏在报表里的产能利用率啊,全在车间的每一声空转、每一次卡壳、每一次手忙脚乱的换料里呢。
作者|制造
排版|制造
审核|小准