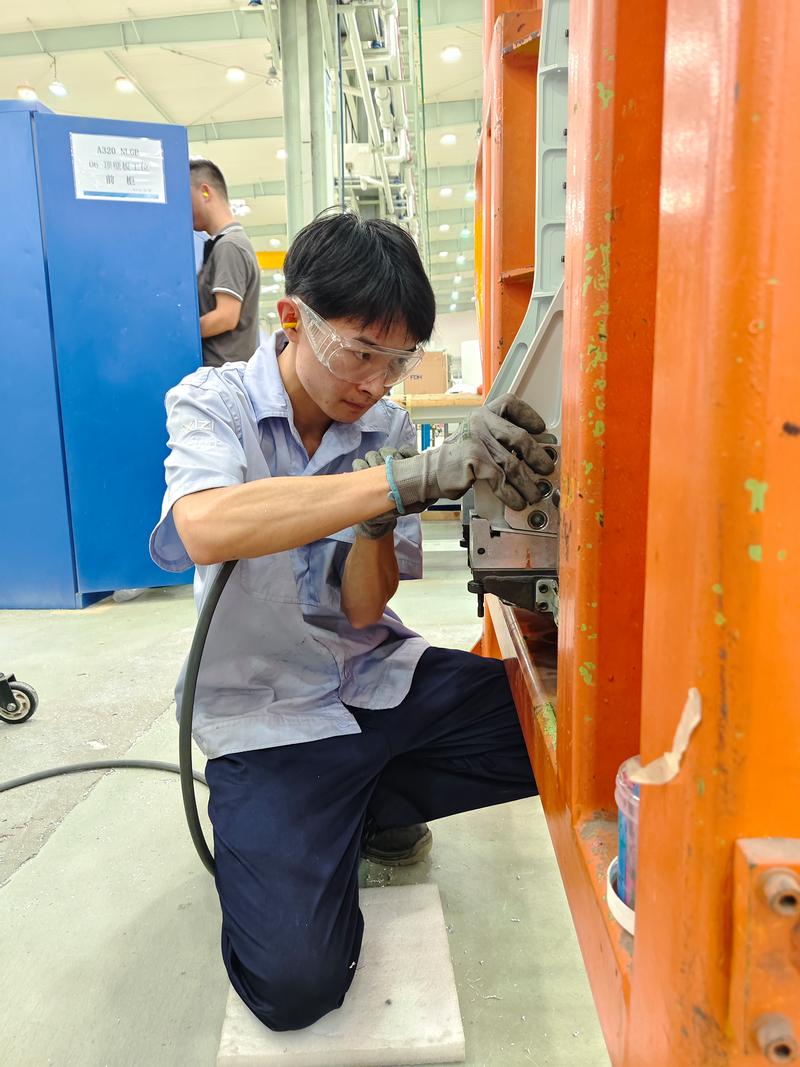
上周带刚毕业的小徒弟在装配区拧螺栓。
扳手卡上去的瞬间就不对。
滑牙的脆响,在满是机床嗡鸣的车间里,还是扎耳朵。
小徒弟脸瞬间红了。
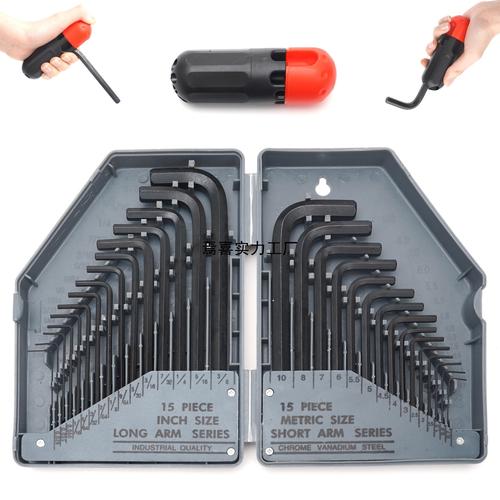
我凑过去捡那把掉在铁地板上的扳手,就懂了——公制的M12螺栓,他拿的是混在工具柜里的英制1/2开口扳手,看着尺寸差不多,咬合力差了快一毫米,不滑牙才怪!
你以为的标准化,是贴在墙上的A4纸?
很多刚进车间的年轻人,总觉得标准化就是墙上贴的那些红底白字的看板,是给审核组看的表面功夫。
真不是。
去年冬天我们班组赶订单,有个轴端的螺栓扭矩没达标——校准记录上周刚签过字,没人当回事,结果设备连续跑了40个小时,螺栓松了,带着端盖飞出去,”哐”地砸在防护罩上,那个坑现在还在。
现在想起来后背还发凉。
那之后我们再也不把扭矩校准的记录随便塞文件夹了。每把扭矩扳手的校准日期,直接用马克笔写在扳手柄上,字大到隔三米就能看见。
没人催。
毕竟谁也不想再听一次那刺耳的撞击声。
标准化从来不是给零件套统一的壳
我之前见过不少外行,一提标准化就觉得是要把所有零件都做成一模一样,连边角的圆角都要分毫不差。
太僵了。
我们之前做传动滚筒,不同班组为了赶进度,自己改了端盖的安装孔距——反正装在自己班组的设备上能对上就行。结果过了三个月,客户那边要换备件,仓库里翻了三个货架,找不着一个孔距能对上的,最后拆了三个旧滚筒拼了一个,耽误了三天交货,算上赔的违约金,够我们班组发两个月的奖金。
那之后我们定了死规矩:只要是要流到客户手里的零件,哪怕是个小小的固定卡扣,安装孔的位置、螺栓的大小、甚至拧螺栓的顺序,都要按之前定的来。
标准化的核心从来不是”统一”,是”确定”。
你不用每次装的时候都拿尺子量半天,不用猜这个零件跟上次的是不是一样,闭着眼伸手拿,装上去就能严丝合缝,这才是有用的规矩。
没人说的细节,才是标准化的真价值
说实话,刚开始推这些规矩的时候,干了二三十年的老工人都骂。
说多此一举。
说干了一辈子的活,还要记哪个孔对应哪个数字,是不是吃饱了撑的。
之前换产品型号调夹具,老工人凭经验摸定位销的位置,快是快,但是每次调完都要试个七八次,稍微有点偏差,装出来的产品就卡壳,一次换线最少要两个小时。
后来我们把每个定位销的位置都刻了钢印,换线的时候对着数字插,插完直接拧锁止螺丝,15分钟就能搞定。
刚开始没人信。
上个月赶急单,连轴转了三晚,换了六次型号,没人再骂——毕竟每次省出来的一个多小时,能多装十几台设备,大家的加班费都多拿了快三百。
谁跟钱过不去啊。
我之前见过最傻的标准化,是把车间里的扫帚都要统一成同一个颜色。看着整齐,真要用的时候,扫帚柄太长,弯腰扫机床底下的时候,累得腰都直不起来。
这种标准化,不要也罢。
所有能让新手少踩坑、老手不犯浑的规矩,才是真的标准化。它不是写在手册里的废话,是能让你少拧滑一次螺栓,少飞出去一个零件,少熬一次没必要的夜的实在东西。
昨天小徒弟整理工具柜,把那把混进去的英制扳手挑出来,单独放在一个贴了红标签的铁盒子里。
我凑过去看,他在标签上歪歪扭扭写了”外来户,别乱拿”。
挺好。
比我当年强。
作者|制造
排版|制造
审核|安然