刚进车间的时候机油味裹着铁屑的冷味往鼻子里钻,数控车床的嗡嗡声震得脚底板发麻。小张攥着个笔记本凑过来,指尖还沾着早上帮着擦机床蹭的油:”师傅,咱今天换的三个卡盘尺寸不一样,是不是这就是大家说的系列化?”
我当时手里正拧着个定位销,差点没把螺丝滑丝。
哪跟哪啊。上次有个刚毕业的设计岗小孩来车间,把三个不同尺寸的卡盘图纸摆一块,就说自己做了系列化设计,结果装配的时候光找匹配的螺栓就找了俩小时,最后还是返工。
你以为的系列化,全是车间里的无效加班来源
很多人对系列化的理解,还停留在”把同一个零件按比例放大缩小,凑齐五六个尺寸摆到产品图册里”的层面。图上画得再漂亮,到了车间全是要填的坑。
之前那个小孩做的轴,直径从20到60mm,每差5mm设一个尺寸档,CAD里的线条顺得很。结果加工的时候才发现,每个尺寸的轴配的键槽、挡圈槽、轴承位都得重新调刀,换一次刀要二十多分钟,一天下来光调刀就占了一半时间,根本没效率。
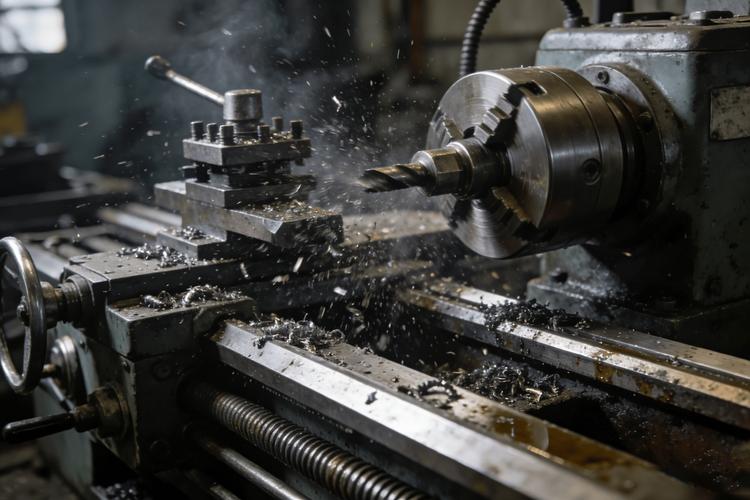
说真的我当时看着他蹲在机床旁边拆了装装了拆,满手的切削液,连白大褂都蹭得发黑,都不忍心说他——真正的系列化,从来不是给设计凑数的好看图册。之前车间做的一批连接法兰,最早的设计是每个尺寸的法兰螺栓孔位置都不一样,每换一个规格,工人就得重新给钻模划线,一天最多做8个。后来老班长牵头改了系列化,不管法兰外径从100变到200,螺栓孔的中心圆位置统一留成3个固定档位,孔的大小全用标准钻头,连密封槽的深度都按统一的铣刀参数来,换模的时候只要换个定位销就行,半小时就能切到下一个规格,一天能做30多个。这才是车间认的好设计。
真的系列化,是把“要换的东西”压到最少
很多人觉得,系列化就是要做尽可能多的规格,覆盖尽可能多的客户需求。其实根本不是。
你站在装配台旁边看半天就会明白,大家算的根本不是图上能凑齐多少个规格,是算每换一个规格,要拧多少颗螺丝,要调多少个参数,要换多少把刀具。比如做不同负载的小型传动部件,里面的轴承、油封、输出轴的密封件,甚至端盖的铸造砂型,都尽量往通用了靠——只要强度够,能共用的零件就绝不重新开模。
你伸手摸过那些通用化的零件就知道,同一个批次出来的,公差控制在头发丝的三分之一以内,换上去的时候不用刮不用磨,直接敲进去就到位,那种顺手感,是坐在办公室对着CAD图永远体会不到的。
之前有个做产品的人来车间参观,指着我们那堆通用的螺栓、挡圈说,你们这也太敷衍了,不同的规格用一样的零件,会不会强度不够?我当时给他递了个千分尺,让他自己测测那根从最小规格用到最大规格的传动轴——他测完半天没说话,因为我们在做系列化档位的时候,早就把最大负载的冗余量算进去了,根本不是随便凑数。
没人告诉你的系列化隐性成本
别光听别人说系列化能降本,这里面的坑,没在车间泡个三五年根本摸不透。
之前邻厂有个团队,为了赶进度做系列化,把所有规格的零件都尽量往通用上靠,结果有个小规格的产品,本来只需要用轻载荷的轴承,为了通用硬给装了重载荷的,成本涨了不说,因为轴承外径太大,整个壳体的壁厚得加厚,材料多耗了30%,最后卖的时候价格根本没竞争力。
这哪是系列化。
是瞎凑数。
真正的系列化,是你坐下来跟车间的操作工、装配工、仓库管理员聊三天,把每个环节要花的时间都算明白,才敢定下来的规格档位。就像我们现在定的那批轴的系列化档位,不是按5mm一档凑的,是问了磨床的师傅,知道他磨完22mm的轴,调砂轮到32mm的位置最快,因为砂轮的磨损量刚好在那个区间,不用重新修整;问了仓库的管理员,知道这几个档位的零件,用同一种规格的塑料周转箱就能装,不用专门做箱子;问了装配的师傅,知道这几个尺寸的卡簧,他闭着眼都能捏对位置,不用每次换不同的型号去找工具。
下午小张又蹲在车床旁边,看师傅换完下一个规格的卡盘,拿个本子记了半天。我凑过去看,他之前写的”系列化=尺寸按比例放大”那行字,已经被划掉了,旁边歪歪扭扭写了一行:换模的时候少拧三颗螺丝,就算赢。
风从车间的通风窗吹进来,带着点切削液的淡味,远处的车床嗡嗡转,铁屑卷着亮闪闪的边掉下来。
作者|制造
排版|制造
审核|白杨