上周三晚班刚换完工装,数控车床那边哐当一声——崩刀了。
铝屑飞出去半米远,操机的小徒弟脸都白了。他攥着刀柄站在机床边上,反复说自己明明按规程对的刀,参数都是照着作业指导书输的,半分差头都没有。换以前班组的老规矩,这时候肯定要先把人训一顿,毕竟出了设备事故,总得找个由头。但那天我们没急着训人,先把崩下来的零件夹出来,扫了端面上那粒小米大的激光码。
很多人以为的质量追溯,是事后翻账抓责任人
我刚进厂那会,也对这东西有误解。总觉得所谓追溯,就是在车间装一堆摄像头,把每个员工的操作盯得死死的,出了问题就翻记录,揪出是谁漏了工序、错了参数,扣绩效、写检查。
上次有批传动轴加工出来圆度超差,班组连着查了三天,翻了一摞纸质的流转卡,问了好几个当班的人,最后才发现根本不是操机的失误——是早上领的那批棒料里混了硬质点,一刀下去震得主轴晃,才出的尺寸偏差。当时要是没顺着记录查到材质环节,那个当天操机的老工人,怕是要平白无故背个操作失误的锅。
质量追溯从不是用来抓“责任人”的工具,这是我在车间泡了这么久最实在的体会。老工厂的追溯全靠纸质卡片,每个工序签个名,零件转下一道工序,卡跟着走。遇到字写得潦草的,找了半天都不知道是谁签的;遇到卡夹在别的文件里的,翻俩小时都找不着。真出了问题,顺着卡摸过去,摸两步就断了线索,最后只能不了了之。
那次找记录的事我到现在都记得,为了找三个月前那批零件的加工卡,我们把文件柜最上层的旧资料全搬下来,灰呛得人直咳嗽,最后发现那卡夹在去年的安全培训签到表里面。你说可笑不可笑?说实话,这种翻记录的方式,真的全靠运气。
真正的追溯,是顺着零件的“脚印”倒着摸
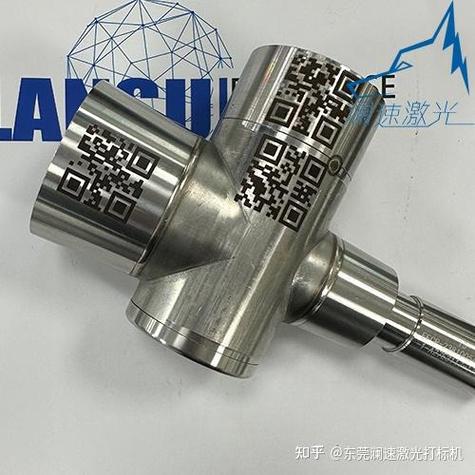
现在车间里的零件,从进大门那一刻起,就带着自己的“身份码”。
扫一眼那粒打在端面的小码,你能看到的东西比你自己的外卖订单还全:这根棒料哪天进的厂,材质报告上的成分占比是多少,进厂时过了几道探伤,有没有暗伤;过第一道车床的时候,机床主轴转了多少转速,进给量调的多少,当时车间的环境温度是多少——别笑,夏天车间闷到38度的时候,机床本身热胀冷缩个几丝,做出来的零件尺寸就差那么一点,之前因为没记这个数,我们返工了快两百件。
再往后的磨床加工、热处理、表面喷塑,每一步的参数都自动存在系统里。甚至当时用的是哪把刀,这把刀上次磨完之后累计加工了多少件,离刀具寿命还有多少余量,全明明白白。
说个有意思的,我第一次摸这个系统的时候,还跟班组的人开玩笑,说这零件从进车间到打包发货,每一步的行踪都记得清清楚楚,我自己上周中午吃了啥可能都记不住,它倒比我本人靠谱。
就说上次崩刀那事,扫完码顺着记录往前倒,才发现是当天领材料的时候,检验员扫错了码,把隔壁批次的探伤记录绑到了这批料上。实际这批料里混了带硬质点的毛坯,进机床的时候根本没筛出来,才一刀就崩了刀。小徒弟的操作半分错都没有。你看,要是搁以前,他这顿骂跑不了,绩效肯定要扣,多冤啊。
别把追溯搞成员工的紧箍咒
我见过太多厂上追溯系统,从根上就走偏了。
觉得上这个系统就是为了盯紧员工,让大家不敢偷懒,不敢错操作。结果呢?为了让系统显示的记录“好看”,给员工加了一堆手动填表、手动扫码的要求。比如每加工完一个零件,要开机扫一次,加工中途扫一次,完工了再扫一次。一晚上加工两百个零件,谁有那闲工夫站在机床边上反复扫码?对吧,人哪有那么多精力应付这些形式主义的要求?最后大家全攒着,下班前一次性对着机床扫完,那记录跟实际加工时间差了好几个小时,真出了问题,翻出来的东西根本对不上,追溯个寂寞。
追溯的核心是让数据自动留痕,而非让员工手动填表应付检查。现在我们车间的系统,全是机床自动传数据,测量仪测完零件的尺寸,自动把数值存到对应的零件档案里,根本不用人动手填。员工不用多做半件额外的事,系统里的记录还全是实打实的。
之前有客户反馈,说收到的一批零件表面粗糙度没达到要求。搁以前,我们得把整批货全拆下来挨个测,少说要花大半天。那天我们扫了码,五分钟就定位到问题:是那天下午磨床的砂轮累计使用时长已经超了额定值两小时,当班的人想着凑完这批再换,结果磨出来的表面达不到精度。直接把那两个小时加工的零件挑出来重新磨一遍就完了,根本不用大动干戈。
昨天小徒弟还跟我说,原来这追溯不是专门抓他的,是帮他洗清冤屈的。我笑了半天。
其实哪有那么复杂。所谓的质量追溯,说白了就是别让零件走得悄无声息,每一步都留个实在的印子。出问题了能顺着印子找回去,别让干活的人平白背黑锅,别让有问题的货流到客户手里。
作者|制造
排版|制造
审核|知知