上周带刚毕业的小徒弟逛冲压车间,他站在流水线边上盯了十分钟,凑过来跟我说,师傅,这缺陷检测不就是拿个摄像头拍,把有划痕的零件踢出去?
我当时没接话——你想啊,冲压线的噪音震得耳膜发疼,钢板哐当一下砸在模具上,出料口的零件带着余温滚出来,谁真的以为那检测系统是专门挑划痕的?
最先被误解的环节
很多人对缺陷检测的第一印象,就是流水线最末尾的挑错岗,甚至觉得这环节纯纯是给前面的加工擦屁股的。对吧?我刚入行的时候也这么想。直到有次换模后,检测系统在零件刚冲出来的第一秒就报了警——不是表面有坑,是零件的折弯角度差了两度。那时候我才反应过来,它根本不是等你把零件做废了再拦着,是跟整个加工流程长在一起的。
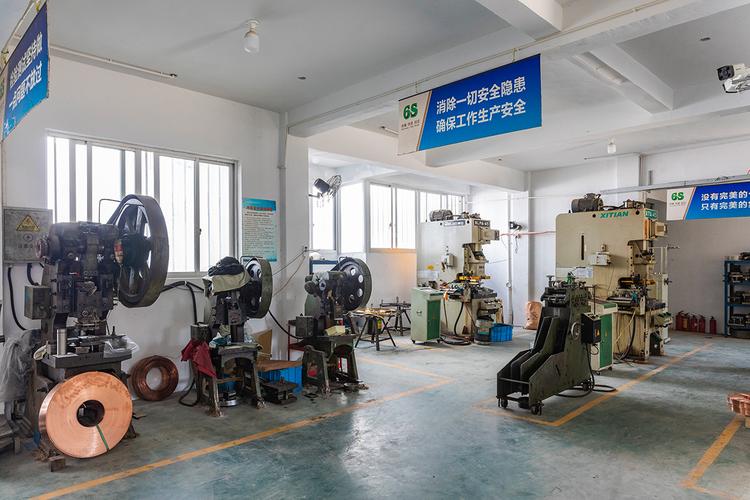
你想啊,如果等零件走完整条线,钻完孔、切完边,甚至喷完漆才发现角度不对,那前面所有工序的成本全打水漂了。现在的检测点位,根本不是只在最末尾。冲床出料的位置有一组,折弯机转角的位置有一组,甚至在零件转序的辊道上,还藏着一组。它盯着的东西多了去了:表面的微裂纹、尺寸的偏差、零件有没有漏装卡扣,甚至连零件表面的油膜厚度不对,都能给你揪出来。
被神话的”摄像头”到底能干嘛
很多人一说缺陷检测,就觉得是装个超高清摄像头,配个AI模型,什么问题都能抓。
扯什么呢。
上次有个新来的工艺员,拍着胸脯说要把所有人工岗全换成视觉检测,结果上线第一周,漏检了三批有暗裂的零件。啥原因?他把检测系统装在离零件两米远的地方,光源是车间顶上的日光灯,零件表面的油污反光,把本来的裂纹全盖住了。我当时给他指了指老工位的设备——人家根本不是靠摄像头”看”,是把光源、传感器、甚至压力传感器的信号全串在一块的。真正靠谱的缺陷检测,从来不是单靠某一个摄像头的”眼力”。
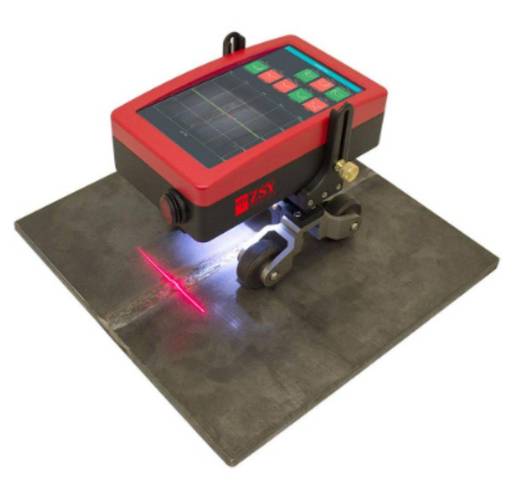
比如测焊接的虚焊,你光靠拍照片,根本看不出焊缝下面有没有焊透,得把焊接时的电流曲线、压力曲线跟图像信号绑在一块,哪个点的电流跳了,对应位置的图像有没有焊瘤,一对比就知道有没有问题。
别信什么”万能检测系统”,真没有。你要测的是塑料件的缩痕,跟测金属件的裂纹,用的光源、算法、报警阈值全不一样。我之前见过最离谱的配置,是把测金属表面划痕的算法,直接套在塑料按键的检测上,结果把按键表面的磨砂纹理全当成划痕报,一天报上千次警,最后操作工直接把报警给关了——这还有啥用?
最容易被忽略的”误报坑”
干了这么多年现场,我最烦听人说”我们的检测准确率99.9%”。数字听着好看,到了现场全是麻烦。
啥意思?
比如一条线一分钟出60个零件,一天16个小时下来,就是五万多个零件,99.9%的准确率,意味着一天要漏50个,误报50个。漏的那50个要是流到客户那,人家一拆全是废的,售后成本能把你一年的利润吃掉。误报的那50个呢?操作工得一个个停下来翻,本来线就转得快,频繁停线的损失,算下来比漏检还高。
我之前碰到过一次,检测系统把零件表面的指纹全当成划痕报,整整一上午停了八次线,班长脸都绿了。后来才知道,是换了个新的擦零件的抹布,掉的纤维沾在零件表面,反光跟划痕的特征几乎一模一样。你说这是技术问题吗?不完全是。好的缺陷检测,从来不是追求100%的检出率,是知道哪些缺陷是真的能影响零件使用的,哪些只是表面的小瑕疵,根本不值得停线。
比如汽车内饰板上的一个针尖大的小点,要是不影响装配,不影响后续喷漆,根本没必要拦下来。要是把所有跟标准图不一样的地方全当成缺陷,那这条线一天到晚啥也别干了,全停下来挑毛病。
上周小徒弟问我,师傅,那我们搞这检测到底图啥?我给他指了指车间出口的废品箱,你看那箱子里的东西,有一半是刚进车间的原材料带的瑕疵,有一半是上道工序不小心弄的。要是没这些检测,这些东西顺着线流出去,最后被客户退回来,你我都得跟着挨骂。
说真的,干制造这么久,我从来没觉得缺陷检测是什么高大上的黑科技。它就像车间里那个天天跟在你后面的老同事,不抢功,但是你哪步走歪了,他第一时间拍你肩膀。
作者|制造
排版|制造
审核|柚子