上周带刚毕业的小徒弟去转子工段,刚拐过数控磨床的转角,就听见那台老动平衡机在嗡嗡抖——不是机器本身坏了,是它正叼着个刚车完的风机叶轮转,转速蹭一下拉到额定值的三分之二,屏幕上的小红条跳得跟心电图似的。
很多第一次进车间的人,见这机器托着个铁疙瘩飞转,第一反应都是“这玩意儿不就是给零件称重量的?”
错。
你以为它是在称重量?差远了
我刚入行那会也傻,凑上去摸了下托台的导轨,凉得冰手指,师傅啪一下拍我手背,说这导轨上的精度,比你家冰箱放鸡蛋的隔板平一万倍——它测的根本不是静态重量,是旋转起来那点”藏在角落里的离心力”。
就拿车间常见的风机叶轮说,你肉眼凑上去看,每个叶片都焊得周正,整个盘圆溜溜的,挑不出半点毛病。可只要有个叶片厚了两克,或是焊接的时候多堆了一坨焊瘤,转起来的时候这点重量差就会扯着整个轴晃。转速越高,这股晃的劲儿越大——到了额定转速,两克的偏心能产生几十公斤的冲击力,装到整机上,坐在旁边的人能把牙震松。
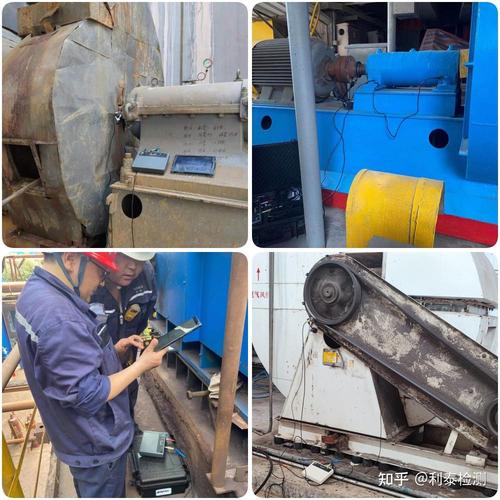
说穿了,这机器干的事,就是把藏在旋转件里的偏心量找出来,要么在偏重的地方钻个孔削掉点重量,要么在轻的地方焊个铁块补上去,让整个转子转起来的时候,离心力能互相抵消,不晃。
转的那几十秒,它到底在算什么
很多人以为把零件往托台上一架,按个启动键就完事。太想当然了。
你得先消掉装夹本身带来的误差——就是先空转两圈,把卡盘、顶尖本身的偏心量记下来,不然测出来的数值,一半是卡盘的锅,根本不是零件的问题。通常这一步只要三十秒,偏有班组为了快省掉,最后测出来的转子装到整机上,跑起来整台设备晃得地面都发麻,拆下来重新校平衡,折腾三个小时,全组人加班到晚上九点,就为了省那半分钟的功夫。
等零件架稳了,转速不会一下拉满,得慢慢往上爬。两个支撑座上贴着的振动传感器,能接住哪怕0.1克重的偏心块带来的振动力——别觉得这点重量算啥,到了额定转速,这点偏心产生的劲儿,跟你骑电动车轮胎上卡了个小石子似的,开快了车把抖得你根本握不住。
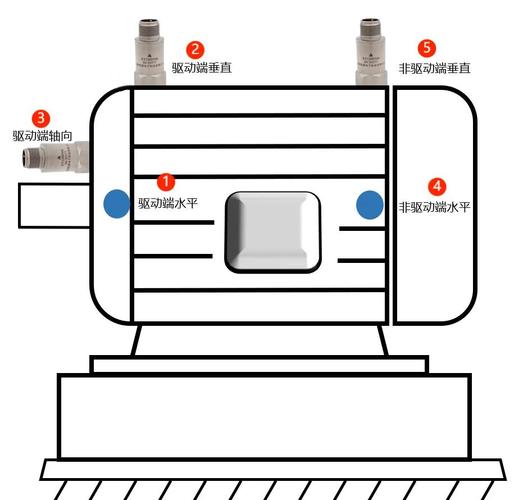
等转速爬到设定值,屏幕上就会跳出两个数:一个是偏心有多重,一个是偏心藏在哪个角度。你照着数,在对应的位置补点重或者钻个孔,再转一遍,数值掉到合格线以下,这活儿就算完了。
那些老工程师才懂的“暗坑”
别机器屏幕跳出啥数值,你就照着啥打钻。很多时候,仪器的数不如手的感觉准。
比如支撑座底下垫的减震橡胶块,用久了会塌下去半毫米,这时候测出来的偏心量能偏出去三分之一,你照着数值钻出来的孔,补完重转起来还是晃。我之前遇过个干了三十年的老技师,每次开机之前都拿扳手敲敲橡胶垫,听声音闷不闷,闷了就换,比我们拿仪器测的还准。
还有个容易被忽略的点:你在动平衡机上架转子的支撑距离,得跟它实际装到设备上的支撑距离差不多才行。不然你在机器上校得纹丝不动,装到整机上,因为支撑点变了,轴本身的挠曲变形带来的振动又冒出来了,白忙活半天。
说实话,这东西从来不是啥高大上的黑科技。很多新手总觉得要把原理背得滚瓜烂熟才能上手,其实待久了你就知道,手搭在机壳上,刚转起来那一下震感不对,就别硬等屏幕出数——八成是装夹的时候没靠紧,歪了半毫米,测出来的数全是废的。
上周小徒弟测完第一个叶轮,看着屏幕上的红条慢慢变绿,眼睛亮得很。他说原来这台机器不是什么冷冰冰的测量设备,就是个帮旋转件”找歪”的老伙计。
是啊。
哪有那么多玄乎的道理。它就是帮你把转的东西捋顺,不晃,不震,不把螺丝抖松,不把轴承磨坏。
就这点事。
作者|制造
排版|制造
审核|满满