上个月去苏州郊区拜访做汽车结构件的王总,刚进车间就看见墙角堆着半人高的纸箱,拆了一半,里面全是没拆封的工业传感器。他递烟过来的时候手都有点无奈,说之前找的集成商上门,拍着胸脯说装完这些传感器,整个车间的设备状态就能实时上屏,生产效率能提一大截,结果装了快半年,报警提示音吵得人头疼,老工人嫌烦直接把线拔了,两百万打了水漂。
一开始踩的坑,从来都不是钱不够
很多人一提改造,第一反应是要准备多少钱买设备、上系统。真不是。王总那批传感器,买的都是行业里常用的型号,参数没毛病,安装位置是集成商派的工程师在图纸上标好的,离设备运转的核心部位差了几十公分,采集到的振动数据根本不准。
一天到晚瞎报警。
车间的张师傅说,之前机器出问题,手摸一下外壳的振动感,听一下运转的声音,就知道哪里不对。现在屏幕上跳出来一堆看不懂的曲线,阈值设得跟实际工况差十万八千里,上次半夜报了三次警,他跑过去检查,机器转得好好的,连个螺丝都没松。
你说气不气人?

说穿了,这些坑根本不是钱的问题。是从一开始就把“数字化”当成了要完成的KPI,而不是解决实际生产问题的工具。
真正的改造,先从换算账逻辑开始
王总后来停了之前的全车间铺传感器的计划,拉着三个车间的班长坐了一下午,把最近半年车间里的烦心事列了个清单。
换型耗时太长。之前换不同规格的零件,光调机器参数就要耗掉好几个小时,工人等得无聊,蹲在车间门口抽完两包烟,机器还没调好。
质检漏检。之前靠人工量尺寸,有时候赶进度,漏了几个偏差超标的零件,发出去之后被客户退回来,来回的物流和返工成本,够买半套实用的采集系统。
他没急着买新设备,先把之前攒的所有调机参数,按不同零件的规格整理成电子文档,存在车间的平板里。下次换型的时候,操作工直接调取对应的参数,不用从头试。
别一上来就追求全流程覆盖。不用一开始就想着把车间里每台机器、每个零件都连到系统上,先把摆在台面上的堵点解决了,能看到实际的效率提升,工人才愿意配合。
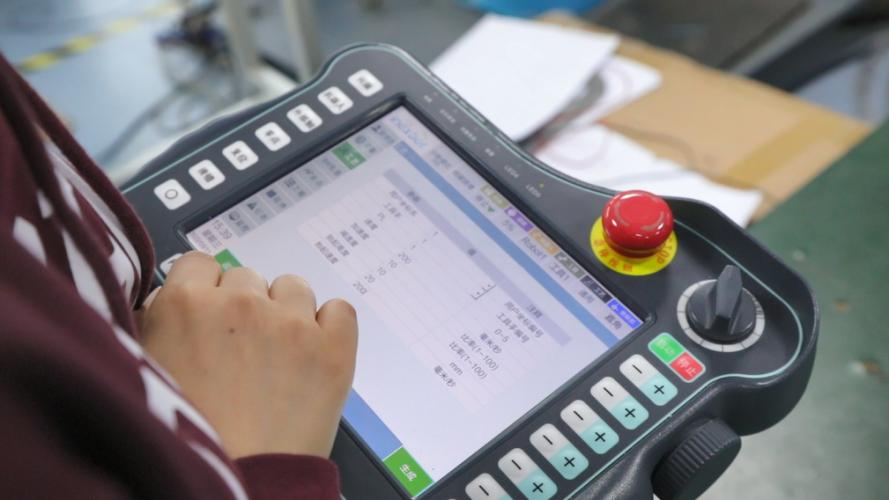
他跟我算过一笔账,光是把调机参数数字化这一项,每次换型的等待时间就少了近三分之一。没有花多少钱,就是把之前存在老师傅脑子里的经验,变成了能快速调取的数字信息。
别把老工人当改造的“阻碍”
王总一开始也犯过想当然的错。觉得车间里干了二十年的老工人不会用智能设备,招几个刚毕业的大学生来管系统更顺手。
结果张师傅直接撂挑子。
“你让我摸机器、调零件,我闭着眼都能做。让我对着满是小字的屏幕点来点去,戴着手套根本按不准。”
后来他们改了系统的操作界面。把之前密密麻麻的菜单全删了,就留三个大按钮:报故障、查参数、记产量,字调得比平时的大两倍,戴劳保手套也能一按就中。
老工人是改造的核心资产,不是阻碍。张师傅摸了二十年的机器,知道哪个位置的振动信号更能反映设备的磨损情况,哪个环节的流程容易卡壳。他主动提了好几个传感器安装位置的建议,比那些坐在办公室对着CAD图纸标位置的工程师靠谱多了。
说实话,之前我见过太多厂搞改造,把工人当对立面,觉得工人守旧、不配合,从来没站在工人的角度想过,系统好不好用,只有天天在车间待着的人说了算。
现在很多厂搞改造,总喜欢花大价钱在展厅装个超大的展示屏,把车间的实时数据投上去,客户来了就指着屏幕讲我们的车间多么智能。
展厅里的炫酷大屏,从来不是改造的核心目标。车间里的工人用着顺手,生产的时候少等点时间,少出点错,这才是真的有用。
上周王总给我发了段视频。车间里的张师傅戴着劳保手套,点着平板上的大按钮,调取完参数之后,机器十分钟就开始正常运转。他说现在不琢磨着搞什么全车间的数字孪生了,就盯着这几个堵点慢慢调,上次客户来审厂,说现在的车间比之前来的时候顺多了。
就够了。
作者|商讯
排版|商讯
审核|见微