2026-09-19 04:24:53 分类:正文
昨天带新来的徒弟转车间,刚站冲压机旁边没五分钟,他就挠头问我,这不就是个大号压核桃的玩意?一块钢板塞进去,咣当一声出来就是形状,有啥好琢磨的?
我没说话,扔给他一个上周报废的件,你摸摸翘起来的边,装车门能严丝合缝不?他摸了摸,不说话了。
别以为冲压就是”砸钢板”
很多外行人提起冲压,第一反应就是暴力压成型,没技术含量。真要是这么简单,车间里干了二三十年的老师傅为啥还拿高薪?
钢板本身是有应力的,不是你压成啥样它就保持啥样。你要它直角,松开就给你弹回两度,积累到整个车身上,就是好几毫米的缝,下雨都能漏进去。
我们平常说的冲压,其实是一大堆工序的统称,落料、冲孔、弯曲、拉深……每个步骤都有讲究。大多时候都是室温下加工,也就是常说的冷冲压,适合做我们日常见的各种薄金属件。
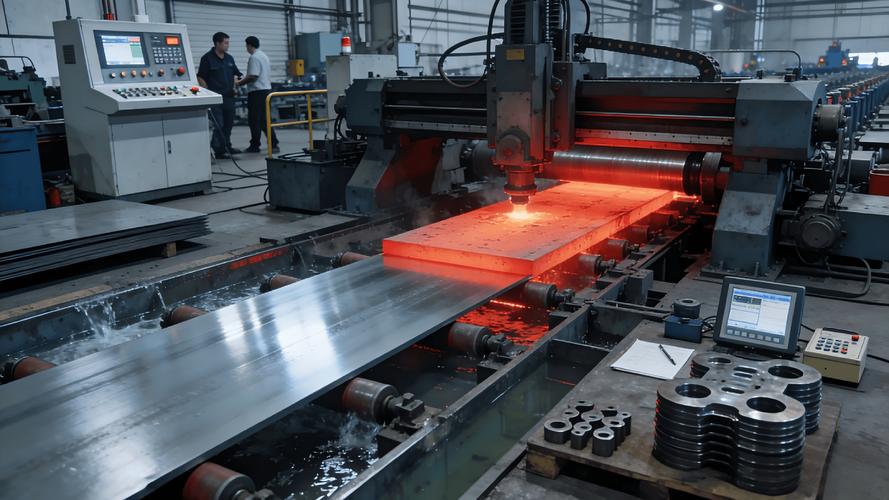 车间冲压机床加工钢板现场图
说白了,冲压就是用模具给钢板”定形”,模具做好了,剩下的就是调参数,参数对了,一天出上万件都不带差的。参数错了,一整批都得报废。
最容易翻车的几个细节
说实话,干冲压这么多年,见过栽在小细节上的老司机都不少。
最常见的就是拉深出问题。啥叫拉深?就是把平钢板变成空心的壳,你喝的易拉罐,保温杯的内胆,都是这么拉出来的。这一步像啥?像你把饺子皮捏成饺子碗,劲用不对,要么边边皱成一团,要么底直接拉裂。
防止出问题全靠压边力控制,用压边圈把钢板边压住,不让它乱跑,力度大一点小一点都不行。大了拉不动直接裂,小了压不住就起皱,现在数控设备都给默认参数,可哪怕是同一个批次的钢板,湿度硬度差一点,出来的效果都不一样,最后还是得老师傅一点点试。
还有个坑就是回弹,刚才说了,钢板有弹性,压完必弹。现在解决这个问题常用负回弹补偿,就是我提前算好你要弹多少,故意压得比要求的角度小一点,松开弹回来刚好就是合格的尺寸,说起来简单,算准了可不容易。
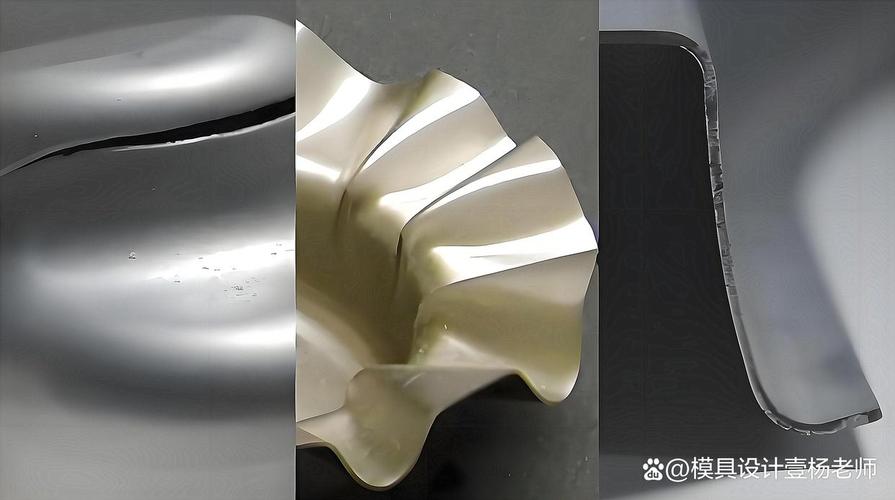 冲压件起皱拉裂缺陷对比图
我刚学的时候,为了调一个小支架的回弹,连拆三次模具,熬了整整一个夜班,最后调对的时候,手都抖得拿不住扳手。哪有什么一蹴而就的活,都是一点点堆出来的经验。
为啥老工艺至今还没人能替代
 为啥老工艺至今还没人能替代
这些年新加工工艺出了不少,3D打印啥的都火到圈外了,为啥大规模制造还是离不了冲压?
成本和效率摆在这里啊。一分钟出几十个件,除了开头调机,后续几乎不用多少人工,批量越大,单个成本越低,低到你难以想象。一个易拉罐壳,成本才几分钱,换别的工艺根本做不到。
精度还稳,只要模具没问题,一万件和一百万件,尺寸差不了半个丝,装上去完全不用修。你现在摸得到的金属小件,大到汽车外壳,小到钥匙扣上的铁片,几乎都是冲压做的。
不过话说回来,冲压也不是万能的,太厚的料做不了,太复杂的立体形状它也玩不转,那得交给铸造或者铣削去弄。可对于大批量的平板类、壳类零件,它就是至今最优的解。
徒弟今天下午调了快三个小时,终于把压边力和补偿量调对了,拿出来的件放平在检验台上,塞个塞尺都塞不进去,边边角角光溜溜的没有一点皱。他擦着满头汗笑,说原来真不是砸一下就完的活。我靠在门框上抽烟,风从车间窗户吹进来,带着机床机油的味道,哪有什么没技术含量的老工艺,只是你没摸到门道罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:一块钢板进车间,出来就是成品?这就是冲压工艺
文章链接:https://www.lfdjt.com/p/zhizao/a/988.html