刚蹲在三号铣床边啃凉包子,就听见新来的小徒弟嗷一嗓子——手里那堆刚铣完的铝合金端盖,又歪了半毫米。我抬眼扫了下他卡得歪歪扭扭的平口钳,没忍住笑,差点把包子馅喷出来。
这小子来俩礼拜,还没摸明白车间里那堆看着笨得要死的铁疙瘩的用处,总觉得拿通用平口钳拧死就万事大吉。
那堆“死心眼”的铁疙瘩,根本不是通用货
很多刚进车间的年轻人,第一反应都觉得夹具不就是个夹东西的钳子?能把件按住不跑就行。真不是。
我抬手指了指他工作台角上,那台连螺丝都拧死在台面上、挪都挪不动的铸铁块——那才是专门为这批端盖做的专用夹具。上面伸出来的两个定位销,刚好能卡进端盖自带的两个安装孔,侧面的压块一压,整个零件连晃半毫米的余地都没有。

别觉得这东西设计得敷衍。之前有个刚毕业的工艺员,总觉得通用夹具灵活,换什么件都能用,非要把这台专用夹具拆了换平口钳,说什么“提高设备利用率”。结果呢?干了一上午,30个件有12个铣出来的槽偏了,整批返工。他还不服,攥着扳手跟我犟:“我拧得钳口都变形了,够紧了吧?”
我当时拿百分表往他夹的件上一搭,主轴转起来的时候,表针抖得跟跳迪斯科似的。你拧得再紧,平口钳的钳口是通用的,跟零件的接触面就那两条棱,受力点不对,稍微一吃刀就歪。说真的,干机加工这么多年,见过太多栽在这上面的——总觉得夹具是个可有可无的辅助件,不就是把零件按住吗?
差远了。
它的“笨”,全是攒出来的血泪经验
你现在看着这台专用夹具就是个灰扑扑的铸铁块,上面焊俩销子,装俩压块,好像谁都能做。根本不是。
当初第一版做出来的时候,定位销用的是整圆柱结构,结果装零件的时候,总有人没把定位面的铁屑扫干净,铁屑卡在销子和孔的缝隙里,零件装不到位,铣出来的面高低差了两丝。那批件最后全靠人工磨,磨得车间里全是铝粉。后来改了,把销子顶部磨成45度斜口,又在定位面上开了两条半毫米宽的排屑槽——你现在再看,谁装件的时候顺手扫一下,零件“嗒”一声就落到底,再也不会因为铁屑垫着装歪。
还有那个压块,最初用的是普通螺旋压板,工人拧螺丝拧得指节发红,一个班下来胳膊肿得抬不起来。后来改成了快速偏心夹,啪的一压就锁死,松的时候一扳就开,比之前省一半的辅助时间。
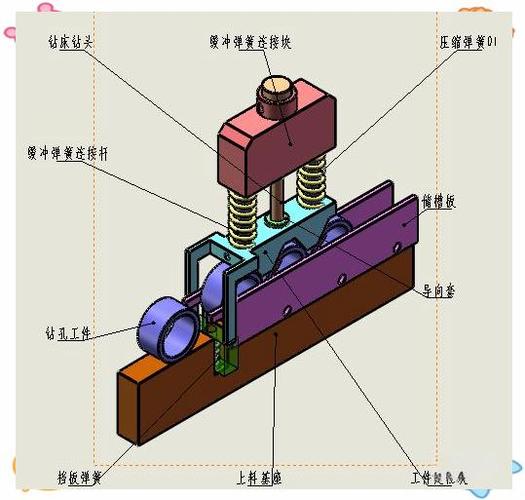
别觉得这些设计是设计师坐在办公室对着三维软件拍脑袋想出来的。每一个槽的宽度,每一个销子的位置,都是现场干错一次改一次攒出来的经验。比如之前有台给泵体做的夹具,定位面做的是整面接触,结果零件表面沾了一点切削液,滑得跟踩了香蕉皮似的,压上去看着是平的,其实零件和定位面之间垫了一层油膜,干出来的件全偏了0.1毫米。后来在定位面上磨了三个针尖大的凸点,只留三个点接触,哪怕沾了油,也不会出现整面浮起来的情况。
这真不是什么高深的技术。就是踩坑踩多了,自然就知道该在哪留个槽,在哪做个台阶。
真不是所有产线都配得上专用夹具
现在很多人一提智能制造,就说要上专用夹具,要把自动化搞满。真蹲在车间待久了就知道,这东西从来不是万能的。
如果你就打个样,做三个件试试效果,你花三天时间、大几千块做个专用夹具,成本比那三个零件都贵,图啥?就用平口钳垫两个平行块,找正了干就行。但你要是一个班要干200个件,连续干俩礼拜,那专用夹具的账就好算了——用通用夹具,每个件你得找正、打表、拧钳口,一个件花5分钟。用专用夹具,拿起来往定位销上一搭,压块一扳,30秒搞定。省下来的时间,多干的件都够做好几台夹具了。
上次有个老板来参观,看见车间里堆了好几十台形状各异的专用夹具,心疼得直嘬牙花子,说这得占多少成本啊。我给他算了笔账:之前没这些夹具的时候,8个工人一个班,一天出400个件,废品率3%。现在5个工人,一天出1200个件,废品率不到0.3%。他当场就不说话了。
刚才那个小徒弟,现在凑在夹具边反复试了几次装夹,拿着百分表打了下零件的跳动,眼睛都亮了——不管他装多少次,跳动从来没超过0.02毫米,比他之前拿着平口钳找正半小时的精度还稳。他之前总觉得这铁疙瘩死沉,又不能换别的零件用,太不灵活。
风从车间大门吹进来,带着切削液和机油的味道。那台专用夹具就安安静静待在工作台上,表面的漆都掉了几块,连个铭牌都没有。它不会说话,也不会换个形状夹别的零件,就守着那一个尺寸的端盖,稳稳当当的。
之前总有人说制造的核心是什么高端机床,什么顶级数控系统。真在车间泡久了就知道——那些真正把效率拉上去的,从来不是什么花里胡哨的东西。就是这些看着笨、死心眼、只认一种零件的铁疙瘩,在每一次铣刀吃进金属的时候,稳稳把零件按在该在的位置上。
作者|制造
排版|制造
审核|白杨