很多人第一次站在加工中心前面,盯着那个带按键的黑盒子,第一反应就是——这玩意不就是个高级点的开关?按一下,主轴转,按一下,刀走,跟家里的电磁炉似的。上周带刚毕业的小徒弟逛车间,他凑得离面板特别近,手指都快碰到按键了,问我“这就是数控系统?不就是个发指令的大脑?”我当时手里攥着刚量完的游标卡尺,差点没拿稳。
它根本不是你按个按钮就干活的大开关
真不是。你以为它就是个你说东它不往西的传声筒?错了。它是个每毫秒都在跟机床各个部件“对暗号”的联络员。你刚换了个没摸过机床的徒弟,把编好的铣面程序输进去,按完启动转头就去接水,没等走出去三步就听见主轴传来一声脆响,刀直接崩在工件表面,半块好料直接废了。
不是程序错了。是他压根没看屏幕上跳了三行的进给跟随误差预警。说白了,就是刀走的速度和系统算出来的速度,差得有点多了——可能是丝杠润滑油干了,可能是导轨上卡了个铁屑,系统本来该提前报警,让你停下来检查,结果徒弟以为那弹窗是没用的提示,按了个确认就不管了。
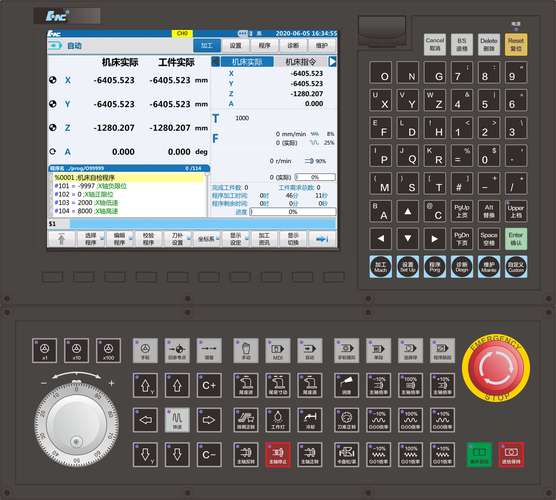
别觉得这是小事。我见过太多新手,把系统弹的所有预警都当垃圾弹窗,按完确认就当没发生过,等到刀崩了、工件飞了,才反应过来刚才那几行字是救命的。
车间里最磨人的小毛病,十有八九是它在耍脾气
之前车间有台老机床,每次铣完第三件活,平面上就会出一道细细的刀纹,不仔细看根本发现不了。我们仨人蹲在旁边拧了三个月的螺丝:换了新的刀头,调了丝杠的间隙,甚至连冷却液的浓度都重新配了三回,那道印子还是准点出现在同一个位置。
最后拆系统参数的时候才发现——之前来的维修工,嫌系统总报振动预警烦,把位置编码器的滤波参数阈值拉满了。本来系统该在刀走到那个固定位置的时候,提前给伺服发个减速信号,让它稳一点,结果滤波拉太高,信号传慢了半拍,刀到了地方才反应过来,抖一下,就留了个印子。
我当时蹲在配电柜旁边翻参数,后脊梁都凉了。合着我们仨人在车间蹲了三个月,满手油污的拧螺丝,最后栽在个看不见的参数上?
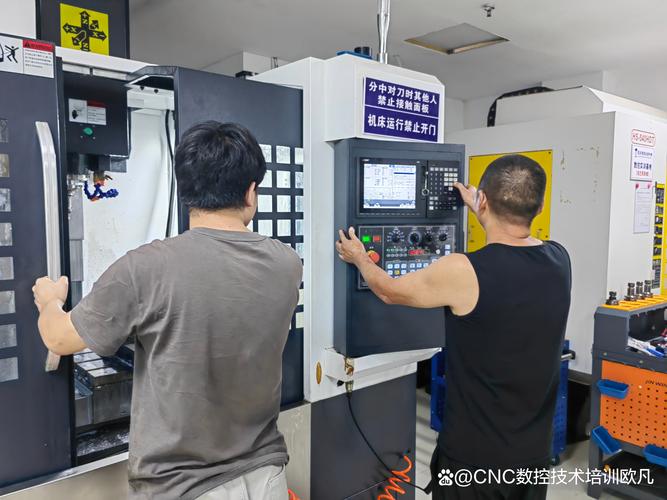
真的。很多人觉得数控系统是个装在铁柜子里的黑盒子,通上电就干活,坏了就找厂家换。其实它敏感得很:你上次改参数的时候没存对,你上次清铁屑的时候不小心碰了接口,甚至车间里的行车从旁边开过去带的电磁干扰,它都能记下来,在某个你意想不到的小地方给你找点麻烦。
别神化它,它其实是个怕“脏”的慢性子
我见过太多老板,一提提升精度,第一反应就是换个最好的数控系统。好像把旧柜子里的黑盒子拆了,装个新的,机床马上就能从“老驴变骏马”。
拉倒吧。就像你给骑了十年的老自行车装个专业赛车的码表,它能给你算出精确到毫米的速度,但是车链子松、轮圈瓢,骑起来照样晃得人屁股疼。数控系统最核心的本事,从来不是能跑多复杂的程序,是它在乱七八糟的车间环境里,能不能稳稳把每一步刀路算准——这就是我们常说的抗干扰下的精度保持能力。
说实话,你车间里铁屑飞的到处都是,切削液的雾气飘得满配电柜都是,夏天温度高到配电柜里的风扇都转不动,再好的系统,用个两三年,接口板上爬满油泥,信号传输慢个几十毫秒,照样出问题。
不过话说回来,你要是把配电柜的密封做好,定期清灰,参数别瞎改,这玩意能在车间里安安稳稳给你干十几年活,比很多刚招的工人靠谱多了。
上次那个刚毕业的小徒弟,现在已经能对着屏幕上的跟随误差数值,蹲在机床旁边调半小时参数了。他上周跟我说,原来这黑盒子不是个死东西,是会喘气的。我递给他一瓶冰矿泉水,没说话。
对。这玩意从来不是什么高高在上的高科技。你顺着它的脾气来,别瞎折腾,它就会给你稳稳当当的,把每一刀都走准。
作者|制造
排版|制造
审核|见微