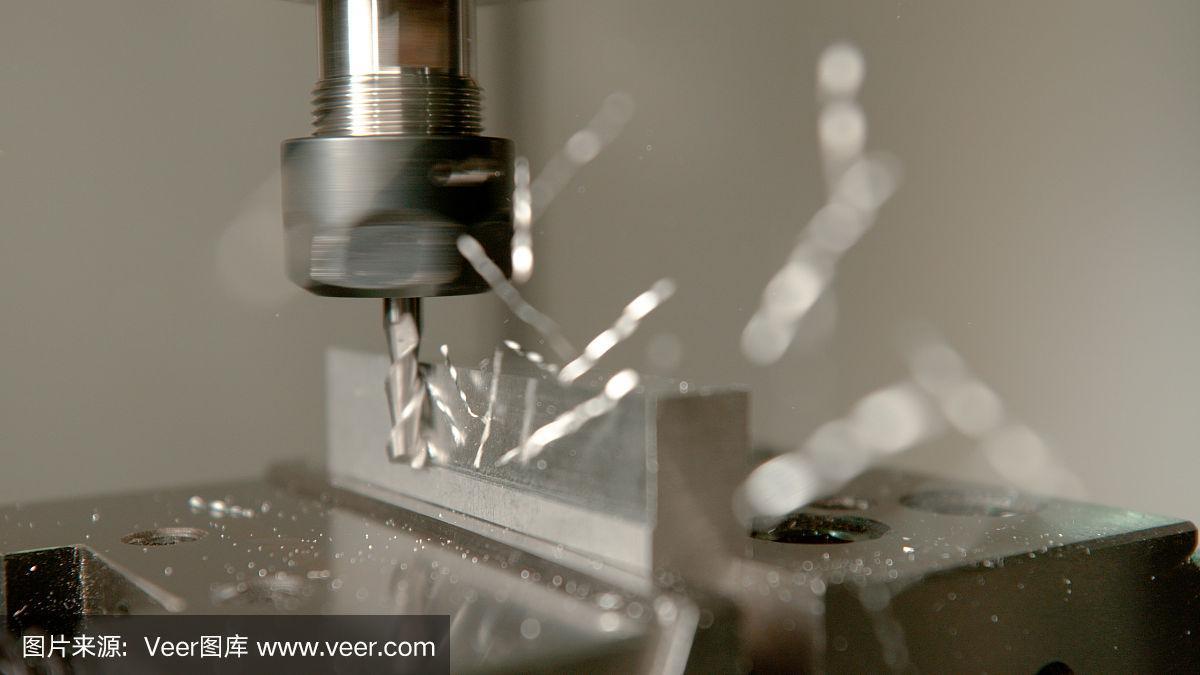
铣刀咬进实心铝块的瞬间,整个操作台都跟着发颤。碎银似的铝屑顺着刀尖甩出去,砸在脚边的接屑盘里,叮铃当啷响成一片。
飞屑里藏着的第一道门槛
很多人第一次见减材制造,第一反应是——这不就是拿个刀把多余的料削掉吗?跟家里削苹果、削萝卜似的,有啥技术含量?
真不是。
上个月带的新人,第一次独立装刀,怕刀伸得太长颤,特意把刀杆往夹头里塞得特别深,结果铣到第三刀的时候,整个刀杆突然发出尖锐的颤音,工件表面直接留了一圈波浪纹,半块铝料直接报废。
我蹲在那给他指,你看这波纹的间距,就是刀和料共振出来的印子。减材制造的核心从来不是“削掉多少料”,而是“怎么在刀、料、夹具三者的共振里,卡准那零点几毫米的余量”。差一点,要么刀断,要么件废,没有中间状态。
那些反常识的参数细节
很多人觉得干制造嘛,参数往高了调,效率就高。
扯。
去年赶一批硬钢的件,为了提两成的产能,我盯着参数表把进给速度往上拉了一档,本来算着半小时能出三个件,结果第三个件刚铣完外轮廓,伸手一摸,表面粗糙度直接超了公差,边缘还崩了个指甲盖大的豁口。最后为了磨掉那个豁口,花的时间比省下来的多三倍,还差点耽误交货期。
还有更邪门的。之前做一批薄壁铝件,一开始用台钳夹着两边铣,夹得越紧,料被夹得变形越厉害,铣完一松夹头,整个件直接翘成个小勺子,连卡尺都量不准。后来换成真空吸盘,轻轻把料吸在平台上,铣出来的面平得能当镜子,连头发丝直径几分之一的公差都能卡准。
哪怕是同一块料,换了不同的装夹方式,刀具、转速、进给全一模一样,出来的件精度能差出两倍。哪有什么放之四海而皆准的参数?都是跟机器磨、跟料磨、跟刀具磨出来的脾气。
干久了的师傅,站在操作位上不用看表,光听声音就知道状态对不对。铣刀咬料的声音是稳的“嗡——”,那参数就顺;要是声音突然变尖,带着细细的颤音,不用摸都知道,刀钝了,再不换,要么工件废,要么整个刀杆断在料里,那清理起来至少得花俩小时。
别总拿减材制造跟增材制造比高低
这两年总有人说,以后3D打印普及了,减材制造迟早要被淘汰。
别信。
上次跟个搞增材的小伙子在食堂吃饭,他说以后啥复杂形状都能打出来,不用再铣来铣去费时间。我当时把刚加工完的液压阀块塞给他,让他摸那个内部流道的壁——滑的,没有一点层纹,油液跑多少年都不会挂渣。他自己拿的打出来的阀块,就算外表面磨得再光,内部流道的拐角还是粗糙的,装上去用半年,油液里全是掉下来的碎渣,堵了管道修都修不好。
减材制造的底气,从来不是“能不能做出复杂形状”,而是“做出来的东西能不能扛住十几年的折腾”。那些要扛几十吨压力的结构件,那些要在高压油液里跑的阀体,那些要在极端温度下不形变的零件,从来都是拿整块实心料铣出来的——内部没有孔隙,没有层间结合的薄弱点,强度是堆出来的零件比不了的。
昨天晚班的时候,新来的小孩问我,天天跟铁疙瘩、切削液打交道,会不会觉得枯燥。
我当时指着操作台上刚铣完的那个小零件,表面亮得能照见我劳保手套上的磨痕。
哪枯燥啊。
你看着一块跟砖头似的、粗糙的实心料,在你手里,一刀一刀,顺着你算好的路径,慢慢变成个严丝合缝的零件,装在设备上,吭哧吭哧转个十年八年都不出问题。
那种踏实感,是别的东西给不了的。
作者|制造
排版|制造
审核|白杨