2026-09-19 03:06:03 分类:正文
刚跟着我逛下料区转去装配区的新人,冷不丁冒了一句:“焊接不就是把两块铁烧化粘在一起吗?有啥难的。”
我当时没接话,拉着他拐去了不合格品区。堆在墙角的那块机架,就是上个月刚出的活,你看,外观焊得溜光,对不对?放了快三周,从焊缝中间裂了一道整整齐齐的口子。谁干的?新来的小伙子,参数没错,焊道也平整,就是没做应力释放。
说白了就是焊接的时候,一块铁烧得通红,另一块还是凉的,热胀冷缩扯着劲,你看着粘好了,那劲憋着没地方放,时间一长就自己崩开了。真不是夸张。
别小看那团飞溅的火花
很多人对焊接的印象,就是工人戴着面罩,火星子满天飞,干完活一身灰一脸汗。实际上,从你拿焊条碰到铁的那一秒开始,每一步都在较劲。焊条角度差个五度,电流差个十个安培,焊出来的东西完全不一样。厚板子要开坡口,你不开,熔深不够,表面看着焊住了,里面是空的,探伤一探一个准。薄板子呢,你坡口开深了,直接烧穿,补都补不好。
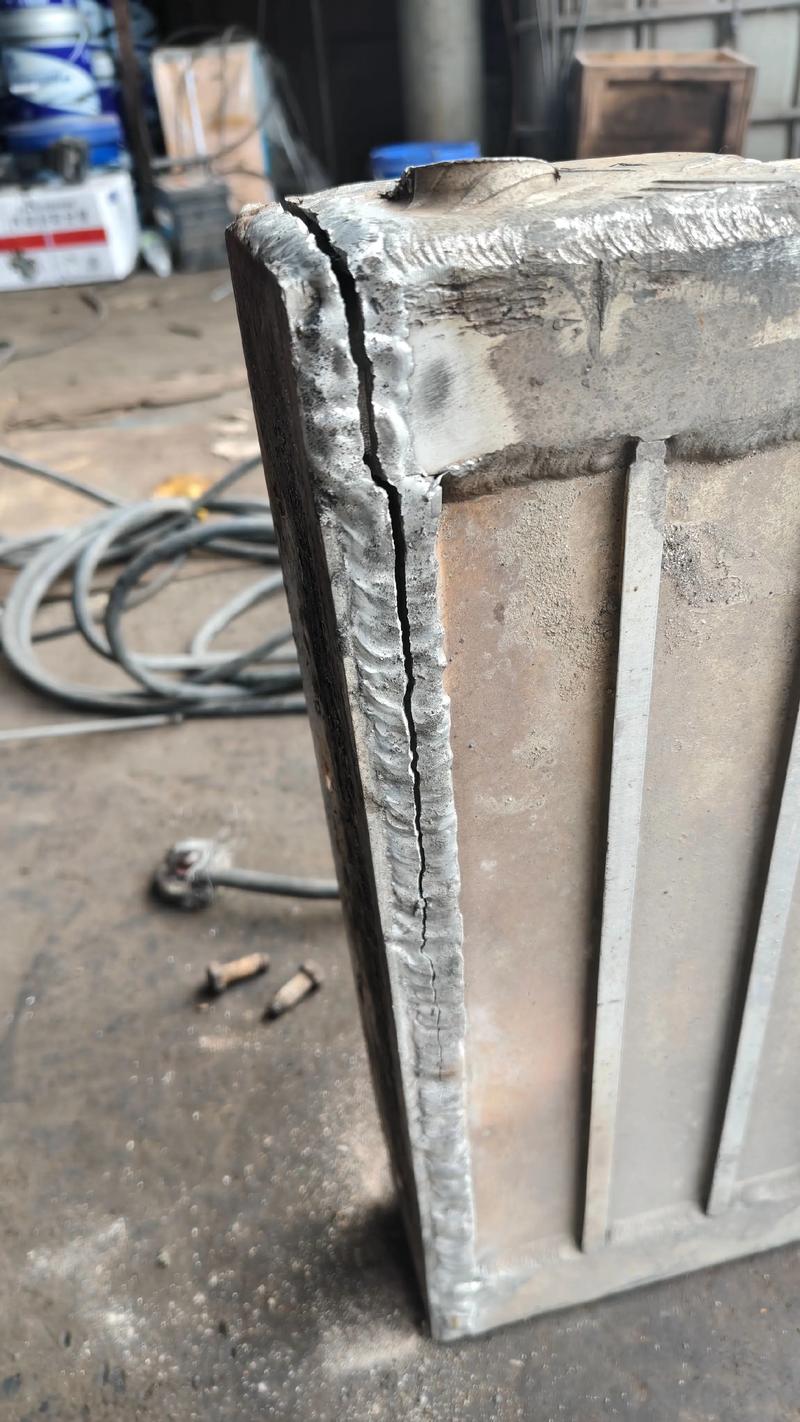 车间焊接应力开裂工件实拍
我刚入行那会,师父拿着扳手敲我焊完的试板,一敲一个凹坑,直接给我踹出门去重新练。说我铁水没熔透,就搁表面抹了一层,跟糊窗户纸似的。那时候还懊恼,觉得师父故意找茬,现在自己干了十几年,才知道那是保命的规矩。很多重型设备出问题,追根溯源就是一道不合格的焊缝,出了事故就是大事。
不同工件,得配对的焊接工艺
别以为所有焊接都是一个路子。真不是。你拿普通手工电弧焊去焊一毫米厚的不锈钢装饰板,一搭上去就是个洞,根本救不回来。这种薄板就得用氩弧焊,氩气把熔池保护得好好的,热量集中,不会随便焊穿,焊完的焊缝还干净,不用怎么打磨。
那几十厘米厚的造船钢板呢?你拿氩弧焊慢慢焊,焊到明年也焊不完,就得用埋弧焊,熔深够,一次能焊好厚,速度还快,焊的时候弧光埋在焊剂下面,连飞溅都少很多。还有那种精密仪器上的小零件,小到你指甲盖一半大都不到,就得用激光焊,焊完几乎看不出焊缝,变形量几乎可以忽略,这换别的工艺根本做不到。
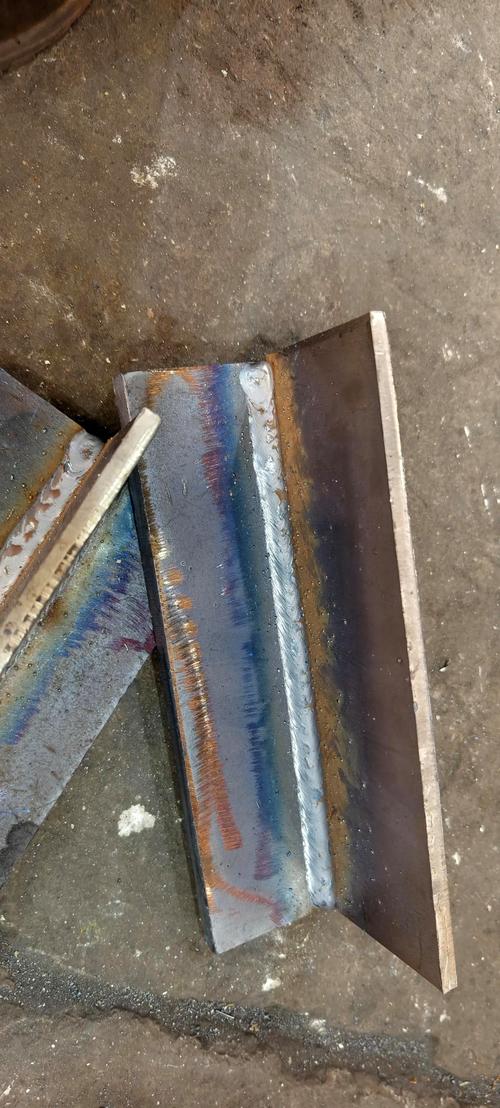 不同焊接工艺焊缝效果对比
不过话说回来,不是越贵的工艺就越好。很多人觉得激光焊高大上,就什么活都往上去,结果成本翻了好几倍,出来的效果还不如手工氩弧焊。适合的才对,对吧?比如工地上搭钢结构,你拉个激光焊机过去,光调设备就得一天,根本不划算,手工电弧焊配上气体保护焊,又快又结实,完全够用。
再好的机器,也代替不了好焊工
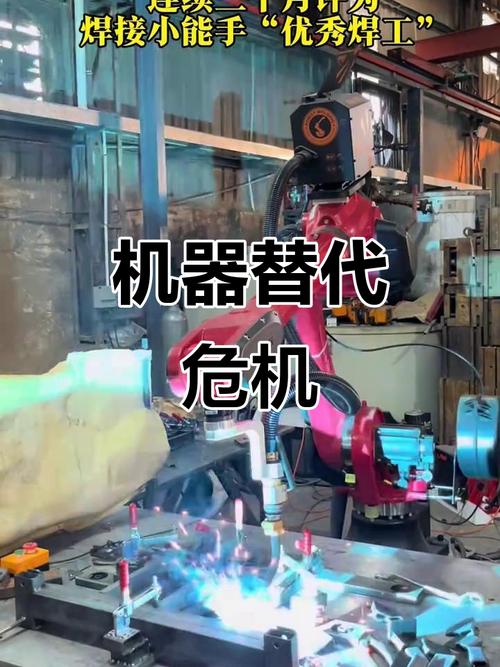 再好的机器,也代替不了好焊工
现在自动焊接设备越来越多,很多产线都不用手工焊了,好多人说焊工这个工种早晚要没。说实话,我不信。自动焊只能焊那种提前编好程序的规则工件,换个料,变形差一点,它就焊歪了。特别是仰焊、全位置焊这种难活,碰到不规则的焊缝,还得老焊工上手。
上个月我们有个大型罐体,自动焊完最后一道环缝出了缺陷,割掉重新焊太费时间,就是一个干了三十年的老焊工,戴着面罩蹲在罐子里,仰着焊了两个小时,出来探伤一次过,连补焊都不用。那手稳的,你看着都佩服。
对焊接来说,你摸得多了,能感觉到铁水在你焊枪口下流动,那种感觉,机器学不来。很多人觉得焊接是个脏累的体力活,没什么技术含量,其实你干久了就知道,这活拼的是手劲、眼神、经验,差一点都不行。阴天和晴天焊出来的收缩量都不一样,你得根据环境调参数,这都是一点一滴攒出来的本事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才懂:你不知道的焊接工艺门道
文章链接:https://www.lfdjt.com/p/zhizao/a/976.html