没人怪焊台温度不对。没人查传送带有没有卡料。全蹲在机台侧边那个方盒子前面骂。
就是供料器。
你以为它是个“自动倒料的盒子”?错得离谱
很多刚进车间的新人,头一次见供料器,都觉得这玩意能有啥技术含量——不就是把卷在料带里的元件,按节奏递到工位上嘛,跟自动售货机掉饮料似的,按个键就出来。
真上手就知道错了。
你伸手摸它的外壳,跑久了是温的。把耳朵贴上去,能听见内部棘轮转动的“嗒、嗒”声,咬合的劲儿跟小时候玩的铁皮青蛙上弦的动静差不多,没有半点顺滑的电机空转声。
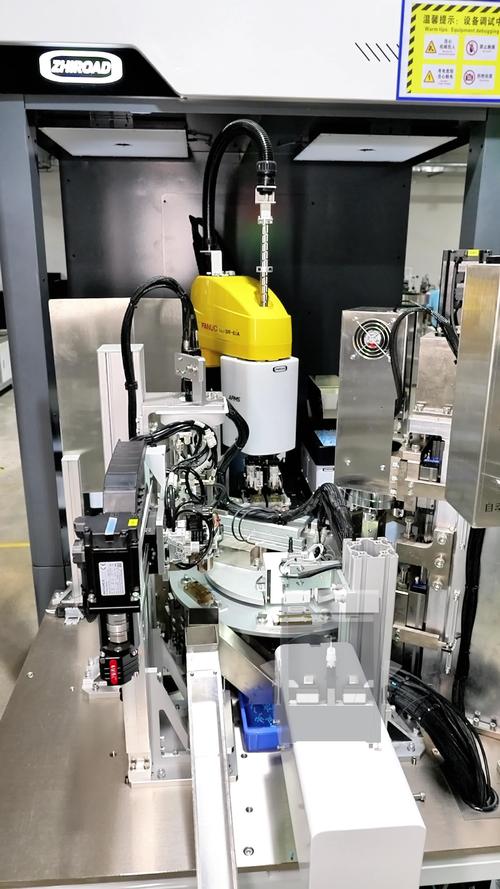
它要卡着料带上的定位孔走,每走一个齿距,刚好把一个元件精准露在取料口。每一次走带的偏差超过0.1毫米,上面的吸嘴下去就抓空,要么把元件的引脚压歪,要么直接把料带扯断。
上次有个实习生,把料带的定位孔跟齿轮对歪了两格,刚开始跑的前三个件啥事没有,跑到第17个的时候,直接把料带扯断,整盘料“哗啦”砸在铁皮接料盘上,脆得整条线都能听见响。那会组长的脸,黑得跟车间地上的防锈油似的。
没人会因为这点事说他手笨。毕竟谁刚上来的时候,没被这个方盒子坑过呢。
它的“脾气”,比车间里干了十年的老师傅还大
很多人觉得供料器坏了,无非是电机烧了,换个新的就能解决。哪有那么简单。
它的脾气真的比老员工还难摸。
夏天车间开空调,温度降得快,供料器内部的塑料导轨热胀冷缩,刚开始开机的头十分钟,走带速度会慢个半拍。你要是上来就把线速拉到满,它直接给你卡停,半句话都不跟你说。
接料的时候,两个料带的接头要是用的胶带厚了一点,过那个窄窄的导向槽的时候,“嘭”的一下就卡进去,你拿螺丝刀撬都得撬半天。
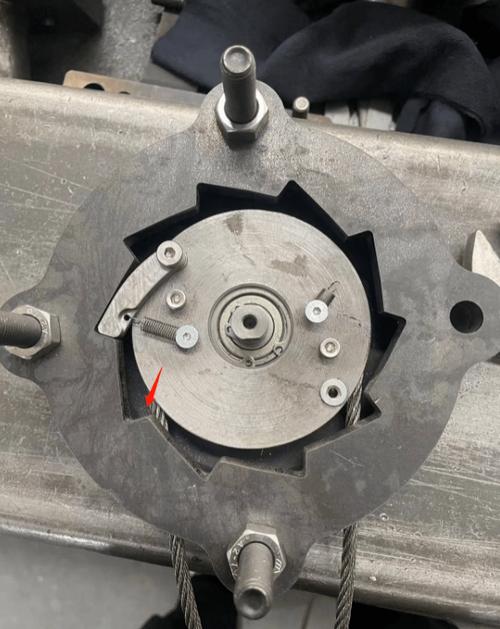
我之前碰到过最邪门的一次,整线的供料器都换了全新的,还是时不时出现取料偏移,查了三个小时,最后发现是供料器下面的磁铁吸了半颗掉进去的锡珠,把供料器本体垫起来了0.2毫米。
就这么点东西,折腾得整条线停了半班。
那时候你就知道,这小玩意儿的敏感度,比你早上赶打卡的时候瞟考勤机的眼睛还尖。待久了的老员工,闭着眼睛听供料器的声音,都能知道它有没有闹脾气。正常的节奏是“嗒、嗒、嗒”,匀得跟打节拍似的。要是声音变成“嗒…嗒…咔”,那肯定是料道里进东西了,赶紧过去掏,晚两分钟就得堵得死死的。
别总想着给它“升级”,很多时候它要的不是贵
前几年行业里总说要给设备升级,有个车间老板脑子一热,把原来用了五六年的老供料器全换成了所谓的高配款。结果换上来才发现,新供料器的料盘轴直径跟原来存了一仓库的料带盘不匹配,跑起来的时候料盘晃得厉害,光调参数就调了半个月。
反而那几个没舍得扔的老供料器,轴上磨出了跟料盘刚好贴合的印子,跑起来稳得很,从来没掉过链子。
你说这玩意跟人似的,不是越贵越好,得跟你自己的线搭。
跑小批量多品种的线,就选手一按就能松锁扣的款,换一次料十秒钟搞定。别整那种要拧三个螺丝才能拆下来的,换一次料十分钟,线体停在那空转,电费都够买半盒螺丝了。
平时也别等它卡料了才想起擦。每天下班拿个毛刷,把料道里的碎料屑、掉下来的元件引脚扫出来,比你半年换一次新零件管用多了。
说实话,我最烦那种上来就说“供料器不就是个标准件嘛,随便买哪个都能用”的人。真到线上卡料停线的时候,他比谁都跑得快。
前几天又去那个车间,看见上次扯断料带的实习生,正拿毛刷顺着供料器的料道扫碎屑,扫得认真。旁边的组长没骂他,递了个接料钳过去。
你看,这东西哪有那么多高深的原理。
不过是天天跟你在机台边打交道的老伙计,你对它上点心,它就不会给你撂挑子。
作者|制造
排版|制造
审核|见微