按下启动不是结束,是刚要开始
很多外行对数控机床的印象,就是工程师编好程序,工人插个原料,按个启动,然后蹲在边上刷手机,下班收成品就行。说实话,我刚学那会也这么盼着。真干起来才知道,哪有这么舒服。你得盯着切削的声音,盯着冷却水流得对不对,哪怕程序编得天衣无缝,原料里面有个砂眼,你没及时发现,一刀下去,整个工件直接废,连带刀尖也崩了。我第一天帮师傅盯机,那会年轻,刷了两分钟帖子,抬头就晚了,半米长的铝模切歪了,那个月的饭钱直接少了一半。现在想起来还肉疼。
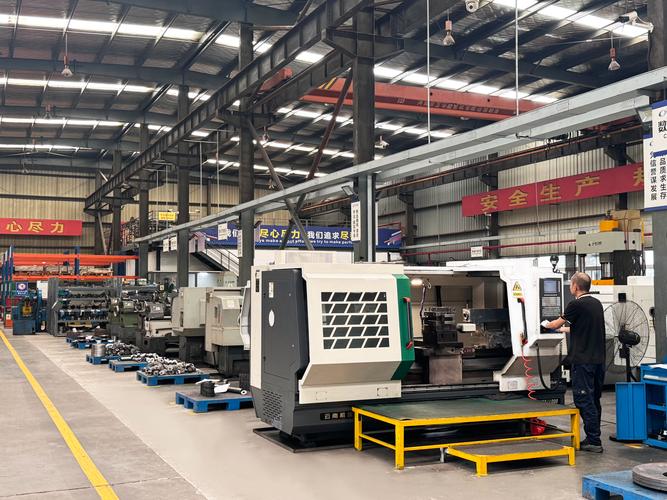
对了,别以为只有新手会犯错,干了十几年的老师傅,有时候打个哈欠的功夫,就出问题。为什么?程序是死的,人是活的,料是活的,哪有百分百不出岔子的全自动。
新手最容易翻船的坑:对刀
不说别的,十个新手学数控,八个第一次对刀都错。什么是对刀?说通俗点,就是你新买了个手机,屏幕不准,得你点一下四个角校准,告诉系统“我点的这个位置在哪”。数控机床也一样,你装了个新刀尖,得告诉电脑“刀尖现在就在这个点上”,差一点,切出来的东西就不对。差多少算错?通常头发丝直径大概是十丝,也就是0.1毫米,对刀差个三五丝,整个零件的尺寸就超差了,直接报废。我见过一个小伙子,刚转正,赶批量订单,对刀的时候少输了一个零,整批五十个料全废了,连着师傅一起扣绩效。
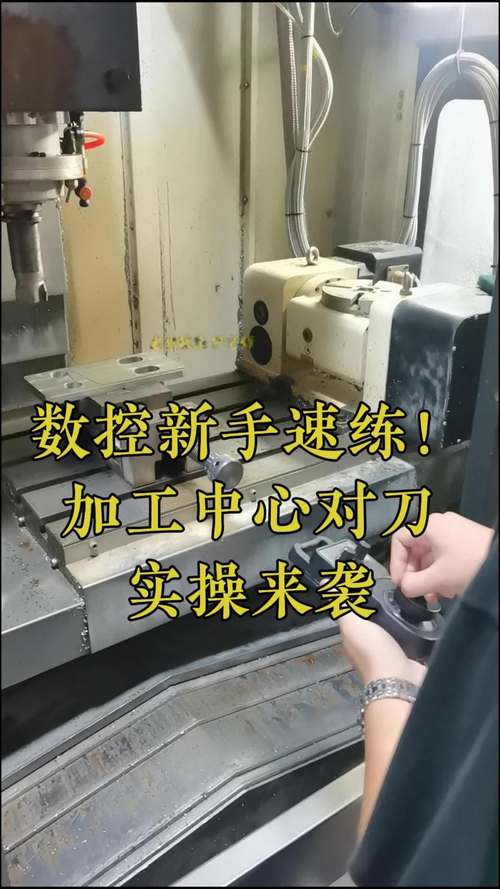
很多人说,现在不是有自动对刀吗?干嘛还要手动?说的没错,高档机都有自动对刀,但是小加工厂很多还是用手动,哪怕自动对刀,你也得复核对不对,万一自动对刀沾了个铁屑在对刀仪上,错了就是错了。
好机床和差机床,差的根本不是屏幕
很多人聊数控机床,开口就是什么系统,多少轴。其实外行看热闹,内行看的是细节。你切同一个零件,用好机床切完,表面摸上去滑得像玻璃,不用再二次打磨。差机床切完,摸上去疙疙瘩瘩,还要花半天功夫抛光,效率差一倍都不止。差在哪?不是那个显示程序的屏幕,也不是那个操作手柄,是主轴的动平衡,是导轨的精度保持性。好机床主轴转几万转,手放在机床上几乎感觉不到震。差机床转起来,整个地面都微微抖,震出来的刀纹能好看吗?用上半年,精度就飘了,动不动就要调。
不过话说回来,这些年国产机床进步真的大,我前两年摸过新出的国产机,精度稳得很,价格比进口的便宜一半,很多小厂都换了,这不就是好事嘛。
那天外甥上手试了一次对刀,差了两丝,缩着脖子等着骂我,我告诉他,没事,谁刚来没交过学费,多摸几次,就懂了。数控机床哪是什么神秘的工业神器,不就是咱们工人手里,一个更顺手的吃饭家伙罢了。
作者|制造
排版|制造
审核|安然