2026-10-11 09:13:01
作者:
制造
昨天刚帮隔壁车间擦完屁股。一条装配线平白无故停了快三个小时,电工爬了三遍电柜,编程的把PLC程序翻烂了,伺服电机转起来测了一圈又一圈,啥问题没找着。最后还是我蹲在出料口抽烟,抬头瞟了一眼视觉检测工位的灯——不对啊,上个月还是专用的条形光源,怎么换成了普通的LED球泡?哦对,原来坏了一根,新来的学徒图省事,随便从仓库摸了个瓦数更大的换上,觉得越亮越好。结果呢?球泡的光直打在金属零件面上,反光漫得整个画面都是白的,视觉系统抓不准定位点,直接判不合格卡线。就这么点事,误工损失快赶上这个季度的电费了。
别拿车间照明当装灯泡凑数
很多开工厂的老板,一提到升级设备,张嘴就是换进口机床换六轴机器人,转头就把照明扔在一边,觉得不就是拉个线装几个灯泡?能亮就行。这话放在十年前没毛病,那时候全靠人眼检测装箱,亮一点暗一点凑活能用。现在不一样了,大部分量产线都加了机器视觉,小到拧螺丝有没有漏,大到钣金面有没有划痕,全靠相机拍了算。相机哪有人眼这么智能?你给什么光,它就出什么活。
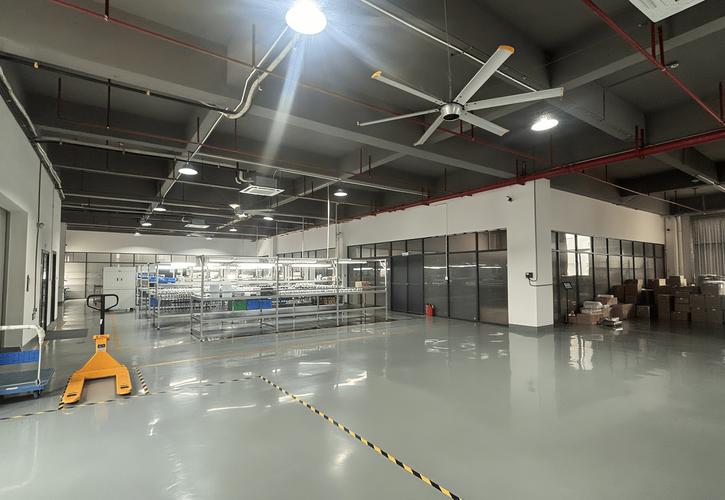 制造车间机器视觉工位照明布局
就算是全人工的工位,坑也不少。焊接工位的灯,要是亮度太高,焊弧的反光直接晃得焊工看不清焊缝,不出错才怪。打磨切割的工位,灯壳得防得住飞溅的铁屑,普通玻璃灯罩,一颗高温铁屑飞过来直接炸纹,下次换灯都怕割手。还有潮湿的涂装车间,整个照明系统得防水防腐蚀,漏一点电都是要命的事。你说,这哪是装几个灯泡就能解决的?
工业照明系统最常见的几个坑
我干了快二十年,见得最多的坑,全都是想当然犯的。第一个就是越亮越好,刚才说的那个例子就是,换了瓦数更大的灯,反而出问题。亮度过高会出眩光,不管是机器还是人眼,眩光一起,细节直接没了。第二个坑就是频闪,你我眼睛看不见频闪,工业相机看得见啊!普通民用LED的频闪频率,刚好撞在相机的采样频率上,一拍就是一道一道的横波纹,零件上半毫米的划痕直接就被盖住,误判报废都是轻的。
 工业相机拍摄频闪横波纹示意图
第三个坑就是色温不对。测深色的塑料件,得用偏冷的白光,不然色差看不出来。抛过光的金属件,得用偏暖的黄光,才能压得住反光,细节看得清。我还见过更离谱的,把照明装在检测工位的正头顶,零件投下来的阴影直接落在检测区,相机把阴影当成了凹坑瑕疵,整批零件全打回,老板差点哭了。说实话,这种错误,只要找个懂的人过来瞟一眼就能改,偏偏好多人就是想不到要碰照明这块,全都死磕机器去了。
调对了,其实花不了几个钱
 调对了,其实花不了几个钱
很多人一听到要改照明系统,第一反应就是要大动,布线拆顶换全套,少说得几万几十万。其实大部分中小厂的问题,根本不用花那个钱。比如最常见的视觉检测误判,只要把正上方的灯挪到侧面45度角,再套个几块钱的遮光罩,眩光就能解决大半。灯管坏了换的时候,别只看瓦数,看看原来的灯管色温多少、频闪参数多少,照着换就不会错。要是想升级,挑对参数比挑牌子重要多了。用来测瑕疵的工位,显色指数得够高,不然浅颜色的瑕疵根本出不来。需要长时间盯着看的工位,一定要用无频闪的灯,干一天活下来眼睛不会胀得疼。
不过话说回来,也没必要盲目追贵的。我上个月见过一个老板,听了供应商忽悠,全车间换成了几千块一根的专业视觉灯,结果装配工位的师傅说晃眼睛,焊接工位的师傅说看不清熔池,最后又拆下来挪去检测区,剩下的工位换回原来的灯,白扔了好几万。纯纯交智商税。
下次你家产线平白无故出幺蛾子,别上来就砸钱找设备商查程序,先抬头看看你头顶的灯。很多卡停整条产线的大问题,根源就是那盏换错了的灯泡。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人当回事的车间照明系统,其实能卡停整条产线
文章链接:https://www.lfdjt.com/p/zhizao/a/8840.html