2026-09-18 16:07:03 分类:正文
昨天早班巡线,看见新来的小伙子蹲在轧辊旁边挠头。脸上沾了一块黑机油,刚调合格的尺寸,跑了二十个活,又歪出了公差范围。
他翻着工位上的作业指导书,一遍一遍对参数,明明每一步都按要求做了,怎么就出问题了?
我递给他一块擦机布,问他,调完机之后,站这儿看了几个活?他愣了,说调完试了一个合格就走了呀。
新来的小伙子为啥调完机又出问题
问题出在哪?不是参数错了,是他只做了一半的活。
很多人在学校学过那个叫PDCA的东西,说出来头头是道,一到现场就用错。90%的现场问题,都出在调完就不管,把完整的循环砍成了半截。
说实话,我刚上班那会也犯这个错,急着赶产量,调完锁了主轴就去干下一个,结果半天下来出了半箱废品,被班长骂得抬不起头。
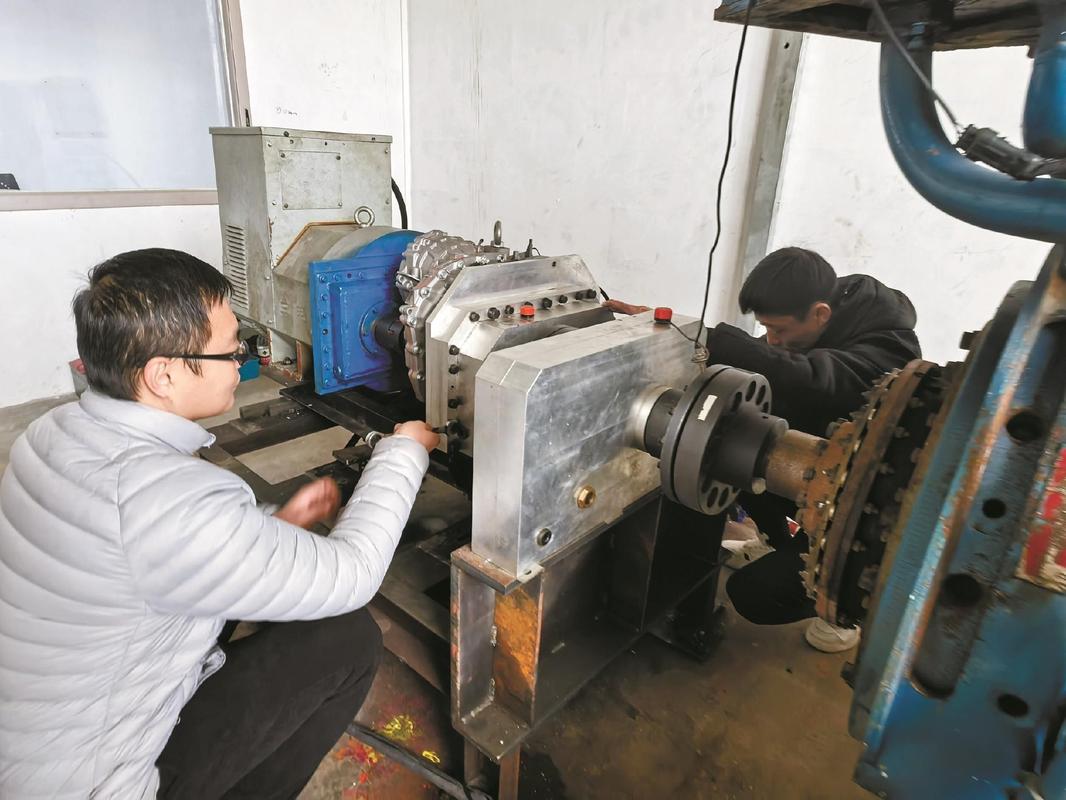 机械加工车间调机操作现场
四个步骤转一圈,从来不是让你填表格走形式
别听那些质量专员说的玄乎,什么质量管理体系,放到我们调机这一亩三分地,每一步都落地得很。
P不是让你写几十页计划,就是动手之前,先想明白。这批料的硬度和上一批差多少?上次干这个活出问题的地方在哪?要控制的公差是多少?心里先过一遍,再动手。
D就是调,按你想的参数调,调完试个三两活,量尺寸,对上了先锁机。这一步谁都会,不多说。
最容易被跳过的就是检查(C)和处理(A)这两步。什么是检查?不是让你质量部来验,你自己调完,抽根烟的功夫站这儿盯着,跑个几十个活,隔几个量一次,看看温度升了之后主轴窜不窜,料硬了刀头磨不磨。
处理就是收尾,对的参数,记到你自己的小本子上,下次干直接用,省得再瞎试。不对的,找到问题改了,下次记住别犯同一个错。
我前几年干厚板成型,一开始参数完全符合作业指导书,干半小时温度上来,轧辊就热胀,公差慢慢飘。就是检查的时候发现了,然后改了规矩,提前预热主轴十分钟再开工,后来再也没出过同样的问题。
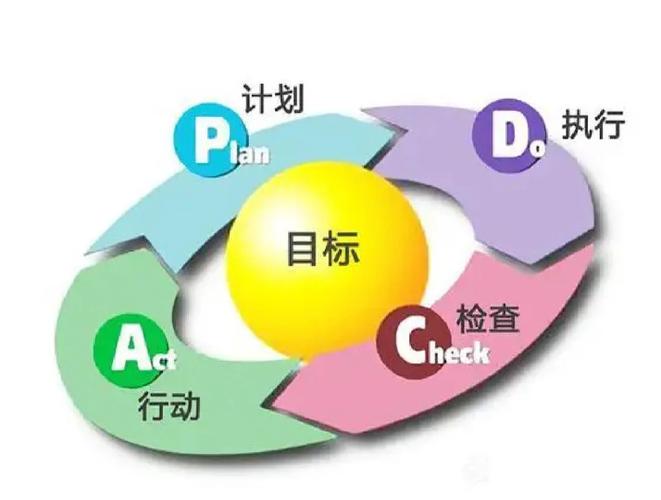 制造车间PDCA质量循环示意图
循环要转起来,别钉在墙上当摆设
 循环要转起来,别钉在墙上当摆设
不过话说回来,我见过太多工厂,把PDCA印在墙上,做成表格,要求员工每天填多少条,其实全是瞎应付。
很多人以为PDCA就是干完一次就结束,不对。它是转圈的,这次改了预热,下次换了更厚的料,就得再转一圈,再查,再调,再改。不是一劳永逸的。
上次那个小伙子,就是不知道检查完还要改,下次还是按原来的方法调,所以一直出问题。我教他,调完别着急走,站这儿看十个活,摸两次主轴温度,对的参数记下来,错的就调,转两圈,问题就没了。第二天过来,公差稳得很,他还专门过来谢我。
说实话,哪有什么高大上的管理方法,都是从现场摸出来的门道。真正有用的PDCA,都落在细节动作里,不是给领导看的表格,不是墙上的标语。
别看书上把它说的天花乱坠,到车间里,就是多留十分钟,多摸三次温度,多记两行字。转起来,就比啥都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间轧线上的PDCA:老师傅藏了十年的调机门道
文章链接:https://www.lfdjt.com/p/zhizao/a/879.html